


掌握表面光洁度:测量、分析与性能影响全解析
表面光洁度衡量表面整体纹理,包含三要素:纹理方向、波纹度、粗糙度。纹理方向指制造工艺形成的主导纹路;波纹度测量周期性起伏;粗糙度计算表面轮廓相对平滑度。
表面光洁度不仅关乎美观,更决定零件在终端环境中的性能表现。粗糙表面易磨损、引发断裂腐蚀,但也比镜面更能隐藏划痕瑕疵。
粗糙度是最常引用的指标,机加工人员常以「表面粗糙度」代指「表面光洁度」。本文以「表面光洁度」为统称,含粗糙度等要素,探讨测量方法。
表面光洁度测量方法
测量方式包括直接接触法、非接触法、对比法、在线检测法。
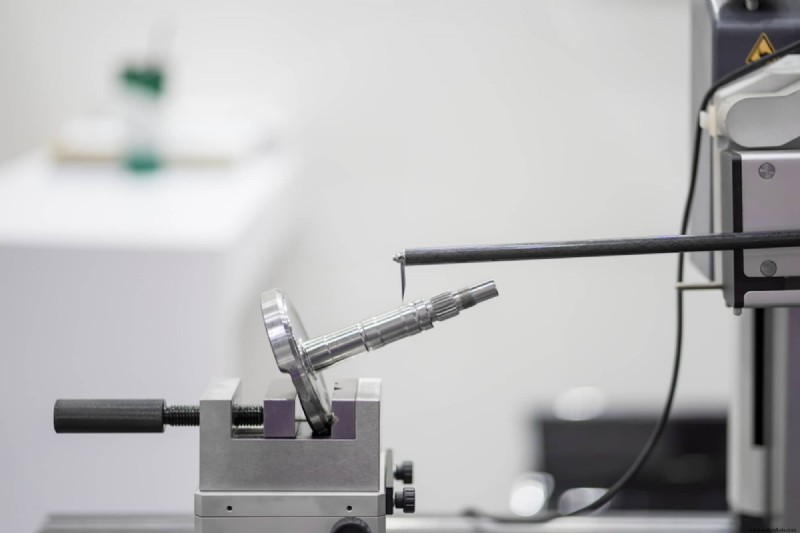
直接法用触针(如唱针)物理扫描轮廓获取粗糙度参数。非接触法用光学传感器/超声波替代触针。对比法用同工艺制作标准样块,通过目测/触摸比对,适用于粗略验证,不适合严格公差。在线法利用机器视觉、电磁感应、超声等技术在生产中实时监测。
专门针对粗糙度测量,三大主流技术:轮廓法(高分辨扫描探针测量轮廓)、面积法(光学/超声散射测量区域并统计外推全貌)、电子显微镜法(极高分辨率但视野极小,需多次扫描取平均)。
读懂表面粗糙度图表
初见图表会遇到陌生缩写,三大核心参数必知:
- Ra:最常用指标,测量轮廓偏离中心线的平均值。Ra图表用于绝对值,但有局限性,需结合其他参数。美制常用。
- Rmax:测量波峰波谷垂直距离,擅长检测毛刺、划痕等Ra易漏捕的异常。
- Rz:测量轮廓平均最大高度,取全长五个最大峰谷差平均值。Ra对极值不敏感,Rz可弥补误差。国际通用。
图表单位为微米/微英寸,数值越小光洁度越高。实例:
- 12.5μm = 500μin:粗糙低等光洁度,典型大进给重切削所致。
- 3.2μm = 125μin:承受高应力/载荷/振动零件的最粗推荐光洁度。
- 0.8μm = 32μin:高等加工光洁度,需严格控制条件,圆柱/无心/平面磨床可达。适用于无连续运动/重载零件。
详细对照请查阅完整图表。
携手专业制造伙伴,获取正确表面光洁度
合理表面光洁度不仅提升美观,更保障零件功能实现。测量方法多样,本文仅作概览。
专业领域复杂深奥——Fast Radius专家团队随时待命。从零件设计到后处理表面处理,我们助您达成最佳结果。立即联系。
工业技术