


住友无结合剂CBN与PCD刀具:重塑难加工材料切削的耐用性与通用性标杆
棘手加工任务有时需多次换刀,耐用延长寿命刀具极具吸引力。本文解析住友无结合剂CBN与PCD刀具如何为难切削材料提供持久、硬切削选项。
住友始终致力于产品线现代化。
其研发最新成果是一套切削刀具,赋予最终用户加工难切削材料(如钛合金)更大通用性。
住友工程师成功开发无结合剂CBN(立方氮化硼)和无结合剂PCD(多晶金刚石)刀具。
这些产品直接结合纳米或亚微米级颗粒,不使用金属结合剂材料。这种"无结合剂"技术比传统CBN/PCD更硬、导热性更好,允许更高效率,为重视生产率、刀具寿命和通用性的机加工人带来巨大收益。
"客户永远追求:刀具更耐用、表面更好、成本更低,"住友电工硬质合金应用工程师George Schendel说。
"因此开发者始终以无结合剂产品为目标,因预感其有益处,"他补充道。"结合剂是切削刀具材料弱环,但从未有人能做到——直到我司科学家给出当前方案。"
无结合剂CBN与PCD的科学原理
新开发工艺下,住友工程师开发出可紧凑排布的微小碳晶粒,尺寸比以往颗粒小100倍。这些颗粒直接相互结合,中间无结合剂材料,提供极高硬度。
"传统方法用金属结合剂将杂质引入切削刃。无结合剂制造得极纯切削刃,寿命更长,对用户极具成本效益,"Schendel说。
"烧结时,这些微小颗粒间立方晶格相互咬合,颗粒尺寸实际增长;长成仍比常规产品小得多的较大颗粒,但这些颗粒相互结合,立方晶格咬合极强,"Schendel说。
他解释此类切削刀具终极目标是硬。常规工具用结合剂合成材料时,削弱颗粒间结合,意味着刀片有失效点,切削刃会失去形状,从而无法继续工作。
"无结合剂使颗粒间结合强于颗粒本身,从而改善切削材料性能,"Schendel说。
无结合剂材料应用领域
住友两款无结合剂产品:
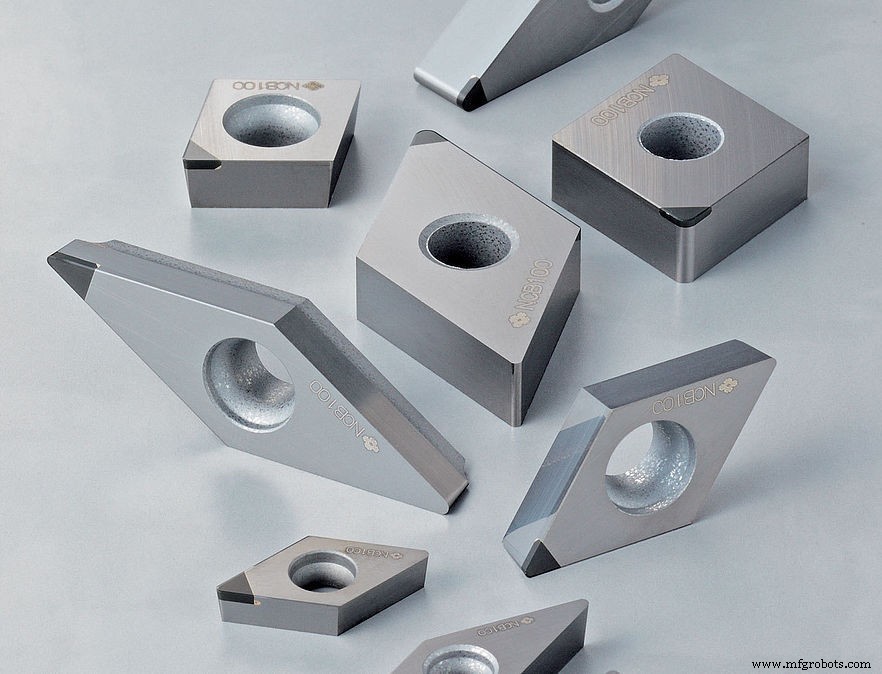
无结合剂CBN (NCB100):
- 适合钛合金、钴铬合金、硬质合金及其他难切削材料高效精加工。
- 提供无与伦比尺寸精度和降低表面粗糙度,大幅延长刀具寿命,实现最优成本效益。
无结合剂PCD (NPD10/DA90):
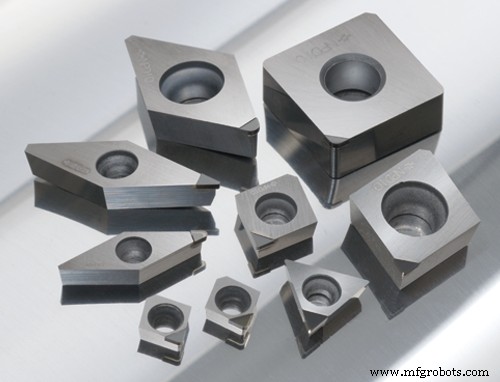
- 最适合硬质合金和硬脆材料精加工,主要针对钨钴硬质合金。
- 长期保持优异尺寸精度。
- 纳米多晶金刚石实现硬质合金高精度加工,拥有卓越耐磨性。
- 大幅减少刀具翻转索引次数 vs 传统金刚石刀具,提升工作效率降低总成本。
如上所述,CBN高度适用于钛及钛合金,PCD用于钨钴硬质合金等硬脆材料,多数人现靠磨削加工。
"您可用NPD10无结合剂PCD切削刃切割硬质合金铣刀,一些压铸厂用于硬质合金冲头,制造透镜型腔/模具的公司用其切削透镜实际型腔,"Schendel说。"通常需磨削制造该块,现在可直接切削。"
新无结合剂技术允许更好刀具寿命,显著提升最终用户吞吐量,Schendel解释。
"缩短周期时间,制造商可加速运行、日产更多零件——增利润,"他说。"或职业车间更快完成小批量订单,机床更快腾挪给下单,年吞吐量大增,永远是大加分。"
车间生产率提高,所需机床操作员也减少,他补充:"若当前招工难,此刀具助力用更少人生产更多。"
航空航天、医疗行业受益
无结合剂CBN和PCD刀具在特定行业有用武之地。
例如,无结合剂CBN刀具主要用于航空航天和医疗。航天大量用钛和钛合金。医疗用钛和钴铬制膝/髋关节。
因这些行业造零件昂贵,通过刀具性能降低单件成本有助客户整体成本节约。
钛合金车削中用住友NCB100无结合剂CBN测试切削返回以下结果:
- 稳定切屑控制和持久刃口,成替代硬质合金稳定精加工工艺的优秀候选
- 切削寿命延长3倍
- 材料去除量9倍
- 最小化停机时间
- 减少操作员干预
- 消除冗余刀具需求
- 实现无人值守操作
成本降低是另一收益,Schendel说。
"虽这些产品价格较高,但回报显示客户获得巨大价值,"他说。
许多情况下,我司传统PCD (DA90)能粗精加工一体化且具成本效益,Schendel补充。"DA90粗加工、NPD10无结合剂精加工,是最具成本效益方式。"
"若用户追求硬质合金镜面光洁度,或须在硬质合金中保持极紧公差,无结合剂选项比传统PCD能更好控制工件尺寸、获得更好一致性,零件接连不断,"他补充。
"我们目标始终是提升最终用户利润底线,让其工艺尽可能盈利高效,"Schendel说。"我们总对比用户当前单件成本与现行加工方式,因旨在提升其生产率。"
何种刀具助您车间提效?加工难切削材料用什么?评论区分享见解。
工业技术