


起落架零部件制造:航空航天国防领军者的洞见
作为航空航天制造系列第三篇,我们深入起落架零部件制造,从刀具制造商与行业最大航空航天制造商及分包商合作经验的角度切入。
今年我们已深入剖析航空航天国防领域飞机机翼和发动机组件制造。现在深入起落架组件。
作为飞机最关键部位之一,起落架系统承载巨大荷载。字面上,飞机、战机或直升机所有重量在滑行、着陆和起飞时由起落架支撑。根据着陆场所不同,如太平洋中央航母,起落架材料会有差异。
“现商用军用飞机常见的收放起落架最早为 Glenn Curtiss 三叉飞机 1911 年开发,”国家航空航天博物馆博客文写道。
飞机起落架控制其地面操纵,也影响空中表现,因影响重量、性能和可靠性等其他领域。
我们与行业三大刀具制造商对话,获取材料挑战和金属切削细微差别视角 —— 并讨论刀具和加工如何为航空航天制造商创造差异的真实案例。
当今起落架零部件用材
刀具供应商称,当今起落架大型组件主要见两类材料:300M,一种极硬低合金钢;或 Ti-5553,一种以强度和可硬化性著称的钛合金。
商用飞机上,波音和空客均用这两材料,但取决于飞机型号载荷需求,Seco Tools 应用工程师 Scott Causey 说。
这些材料类型用于各类起落架组件,包括 —— 转向架梁、支撑、扭力连杆和支柱,有时称“主缸”。
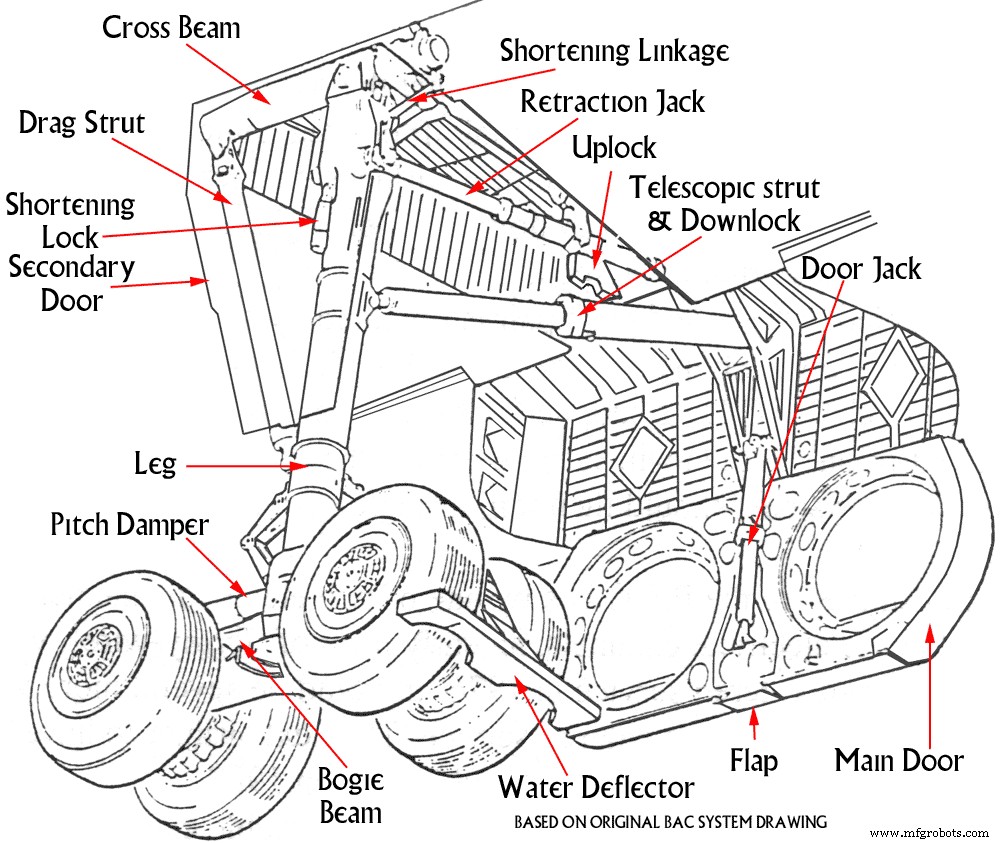
来源:Concordesst.com
但起落架其他组件用其他材料,包括铝、4340 合金钢和一些钛,常见于起落架托架、支撑和连杆,Causey 解释。
起落架还有其他小组件,包括法兰、腔、铰孔、镗孔和许多连接点,Kennametal 航空航天国防员工工程师 Mark Francis 说。例如孔径 8 至 10 英寸、深 36 英寸。需特定刀具和工艺完成。
“另一材料用于极特定航母用例:AerMet 100 —— 一种难加工高强钢,”Francis 说。“能承受高冲击载荷 —— 想想航母短跑道着陆所需断裂韧性和韧性 —— 且耐盐水腐蚀性强。”
AerMet 100 几乎专用于舰载战机。
 需要技术解答? 在论坛问 MSC 金属加工技术团队。
起落架零部件加工制造最具挑战区域
正如想象,起落架最大组件加工慢 —— 主因尺寸。主缸和转向架梁(常称“车轴梁”)高达约 25 英尺。
其他难加工件包括滑块或“内筒”,Causey 说。
“这些零件内孔长达 70 英寸,”Seco Tools 航空航天应用工程师 Atul Sharma 说。“极大极长。切削时公差难保持。夹紧是挑战。”
所有受访刀具制造商明确指出:这些大件往往加工慢。有人假设 300M 材料可高表面英尺/分钟加工。但现实是这些大件太重太大 —— 需专用夹具防振、发挥刀具最大效能。
但比许多镍基、Waspaloy 和 Rene 材料,这些钢和钛材料并非难以置信地难,Sandvik Coromant 航空航天全球工程项目办公室经理 Bill Durow 解释。
“很多情况下,是组件规模。它们巨大,”Durow 说。“且没什么统一。形状常怪异,不能直接扔车床。常用大型镗铣床或龙门机床,耗时长。”
刀具制造商看到趋势:一些航空航天制造商从龙门机/镗铣转向 B 轴加工和车铣复合,减少装夹和夹具,对零件做 4-5 轴轮廓加工。
但这新方法需更多编程 —— 和对切削几何的新思考以提升起落架生产效率。起落架从开始到完成常需数月。
航空航天新动向?增材制造创新。读“航空航天国防 3D 打印惊人演进”。
起落架加工真实案例
以下三个真实起落架零部件案例,正确刀具或新方法产生影响。
扭力连杆
挑战: Seco Tools 客户加工扭力连杆(连接内外筒的起落架区域)切削 10-2-3 钛材时吃力。循环时间 60 小时,六道不同装夹。客户交付严重滞后,即将丢失 OEM 合同。
解决方案: Seco Tools 与客户及合作伙伴 DMG Mori 合作,从图纸、模型和刀具重新开始,寻找全新方法。
成果: 装夹和刀具设置从六减至二,循环时间从 60 小时降至 23 小时,缩减 62%。提升产能,按时交付。最终方案助航空航天制造商保住合同。
为材料设计的刀具
挑战: 400 磅 Ti-5553 锻造起落架组件让 Kennametal 客户刀具损耗极快。客户每 30 分钟编程换刀。成品约 210 磅。但该钛材有难突破的 α 相层。
解决方案: Kennametal 用 8 刃螺旋设计铣刀和专为该特定难加工钛牌号设计的钻头。
成果: 粗加工从 25 小时降至 15 小时。循环时间减 40%。刀具寿命提升 300%:刀具寿命达 120 分钟才需换刃。
用现有刀具的全新方法
挑战: 起落架零部件有大量 5 轴和刀具运动,现用刀具拾起刀片后部 —— 切断螺丝,因刀具用眼锁保紧。航空航天客户被迫频繁停产,因零件需过多人工干预和看护。进度太慢。
解决方案: Sandvik Coromant 将原为卧式加工叶片设计的刀具应用于立式加工 —— 建议“斜坡”或“愈合”刀具,抬高微小 2-3 度避免后切。还用圆凸台技术,效果极好。
成果: 工艺稳健性。刀片移动消失。刀片螺丝不再断。客户能停止看护工艺,转向更“无灯”生产环境。操作员可同时管多机床。
您如何应对航空航天制造缩短循环时间?在 金属加工论坛 与同行交流。[需注册]
工业技术