


实现卓越表面光洁度的5大磨削关键技术
改善表面光洁度可通过调整以下一个或多个要点实现:操作参数、砂轮修整、粒度、冷却液供给和机床状况。
精密数控生产磨削在零件要求严格几何公差和优质表面光洁度时大放异彩。通常需达到32微英寸Ra至低至4.0微英寸Ra甚至更好的表面光洁度。相比之下,传统铣削或车削操作可能仅达约125至32微英寸Ra。
若目标是将当前表面光洁度从20微英寸Ra提升至17微英寸Ra,仅适当提高砂轮速度和/或略微降低进给率可能足矣。但若需更精细表面光洁度,则应解决这五个因素。
1) 磨削操作参数
调整磨削参数是改善零件表面光洁度最简易快捷的方案。以下是关键参数及成功推荐操作。
蠕变磨削/平面磨削:
- 提高砂轮速度。 好起点。但须确保砂轮额定转速支持新速度。最大工作速度(MOS)标注在砂轮侧面。
- 降低进给率。
- 减小切削深度。
- 增加无进给抛光次数。
外圆(OD)/内圆(ID)磨削:
- 提高砂轮速度。如前所述,砂轮须额定支持新速度。最大工作速度标注在砂轮侧面。
- 减小每转切削深度。
- 降低工件转速(rpm):进给率可能需调整以维持每转切深。
- 增加停留/无进给抛光时间。
- 使用摆动(内圆切入磨削常见做法)。
许多现代磨床配变频调速,更改砂轮速度只需编辑数控程序或调整主轴调速器。其他机床可能需手动更换皮带轮和皮带。
降低进给率也可通过编辑数控程序或调整进给控制实现。但此法可能增加循环时间,并非总是好选项,尤其在循环时间关键的生产作业中。循环时间非关键应用中,降低进给率可能是改善工件表面光洁度的好选项。
当砂轮速度提高、切深和进给率降低时,砂轮可能变钝。这增加工件热损伤风险并可能增加磨削力。因此调整这些参数时须小心,避免引入其他工艺问题。
2) 砂轮修整
常规和超硬磨削砂轮的修整条件可调整以帮助改善表面光洁度。通常通过降低修整横向速度和/或减小修整每遍切深实现。减小修整切深使修整动作更不激进,得到更光滑砂轮端面,通常改善工件表面光洁度。降低修整横向速度减小修整导程,即砂轮一转时修整器横向移动距离。修整导程适用于修整器横向穿过砂轮端面的任何修整工艺。但不适用于切入式修整操作。调整导程是改善现有工艺表面光洁度的好方法。
开发新工艺或更换修整器类型时,最好计算修整重叠比(考虑修整器宽度)。重叠比是修整器横向移动过砂轮时,砂轮端面任一点接触修整器端面的次数(表1)。
修整重叠比决定砂轮端面表面状况。这反过来决定工件表面粗糙度。重叠比增加时,修整器打击砂轮同一磨粒次数更多,在砂轮表面形成精细微观地貌。这使砂轮端面钝化闭合,导致工件表面光洁度更精细。
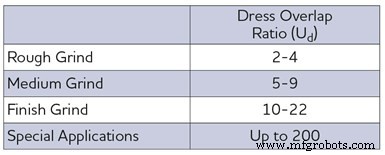
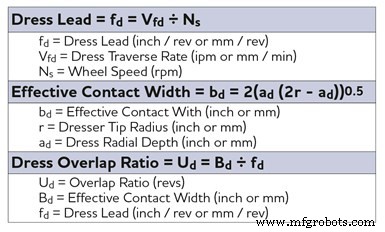
但须注意确保极精细修整后砂轮端面不过度闭合。过度闭合砂轮端面因轮面钝化导致磨削功率升高,可能造成工件热损伤。表2显示确定导程和重叠比的公式。
3) 砂轮成分:粒度
磨削砂轮粒度直接影响表面光洁度。粒度越大,光洁度越粗糙。基于工件光洁度要求选择正确粒度至关重要。表3显示各种光洁度要求的磨粒类型、尺寸和建议。
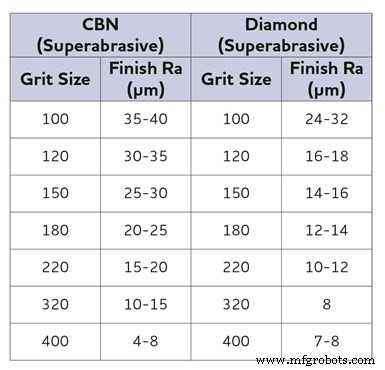
更改粒度前,建议用较不激进参数修整砂轮。减小粒度可能意味着进给率需降低,导致循环时间增加。较小粒度无法像较粗粒度那样以高去除率去除材料。此外,使用较小粒度可能诱发工件热损伤。
常规磨料砂轮成分包括磨料类型和尺寸、砂轮结构(磨粒间距)、等级(结合剂硬度)和结合剂类型。超硬磨削砂轮成分包括磨料类型和尺寸、磨料浓度、结合剂等级和类型。常规磨料包括氧化铝、碳化硅和陶瓷磨料;超硬磨料包括金刚石和立方氮化硼(cBN)。
订购更小粒度砂轮前,建议联系砂轮制造商/分销商寻找最适合应用的砂轮成分。
4) 冷却液供给
若冷却液施加不足,磨屑可能重新进入磨削区。磨屑会造成工件划伤,常见于内圆磨削。关键确保冷却液喷嘴准确对准磨削区,且有足够冷却液流量和压力冲走磨屑。准确覆盖整个磨削区是实现零件表面光洁度一致性的关键。某些高去除率工艺中,可能需调整冷却液压力匹配砂轮速度以避免烧伤工件。这也有助于清除磨削区磨屑。
磨屑有时也会粘附砂轮。这可能发生在更激进磨削或加工某些易粘砂轮的金属时。这些应用中可能需实施刷洗喷嘴。刷洗喷嘴通常为高压(500-1000 psi)、低流量装置,对准磨削区后方清除砂轮结构中磨屑。
刷洗喷嘴不太可能适用内圆磨削,因工件孔内空间有限。这些情况应用充溢式冷却液。但对外圆和蠕变/平面磨削,刷洗喷嘴常可实施而不干涉工件或夹具。
冷却液过滤不良也会负面影响表面光洁度和/或造成工件表面划伤。若颗粒未过滤掉,会随冷却液泵回磨削区。怀疑过滤导致划伤和劣质光洁度时,可能需使用更小微米滤芯。碳化物磨削经验法则:使用能过滤掉至少大于砂轮粒度10%颗粒的滤芯(见表4)。
Expand Expand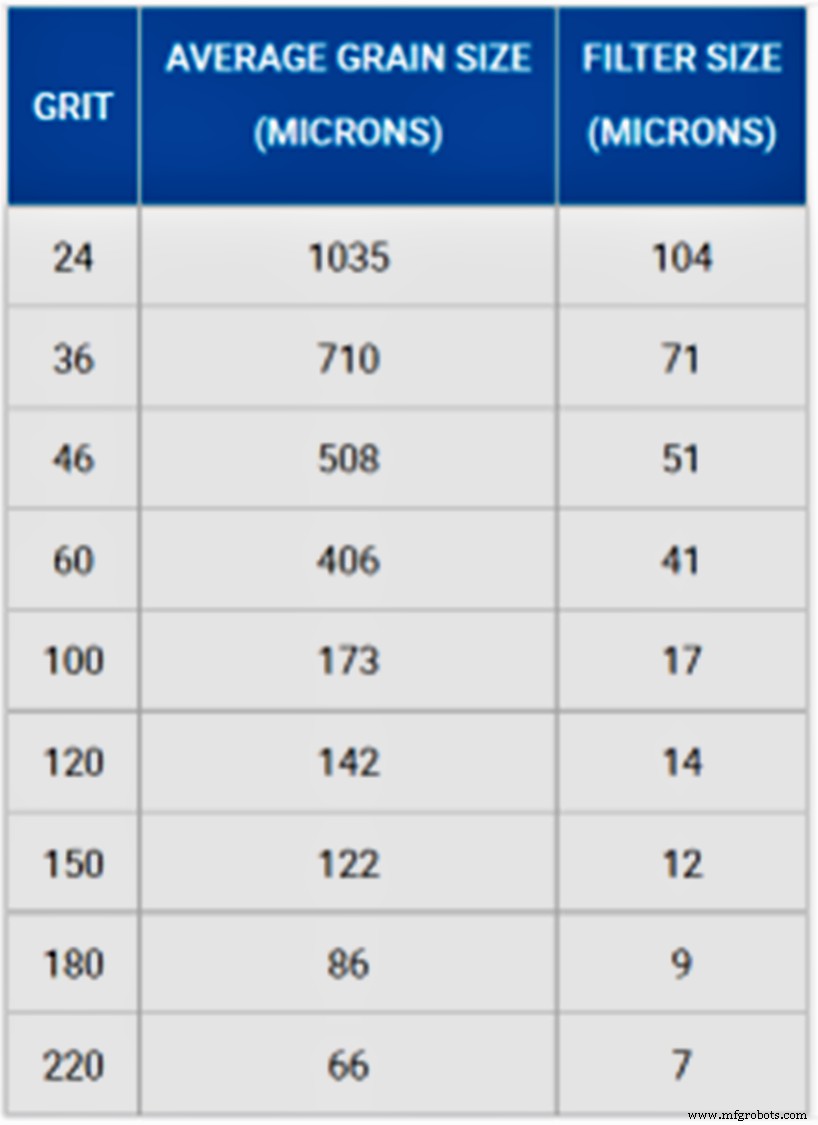 Table 4. A general rule of thumb for carbide grinding is to use a filter that will capture particles larger than 10% of the wheel's grit size.
冷却液类型也因润滑性影响砂轮磨损而影响表面光洁度。纯油冷却液通常促进较低砂轮磨损,从而获得更一致表面光洁度。
5. 机床状况
磨床相关因素可影响工件表面光洁度。包括:
砂轮/轮毂组件平衡: 若砂轮组件未平衡至可接受水平,可能导致振动和/或劣质表面光洁度。平衡可用静平衡仪、动态/手动平衡仪、或机床安装自动平衡仪实现。所需工件精度和表面光洁度决定使用设备类型。
直接安装在磨削主轴上的自动平衡系统是最佳平衡选项。该系统自动移动轮毂内配重抵消砂轮/轮毂不平衡。自动平衡器限于大型机床如蠕变进给和外圆类机床,故不适用小直径砂轮。
次佳方法是动态/手动平衡系统,可用于所有机型。它在机床上直接平衡砂轮/轮毂组件但需手动移动平衡配重。
最后,离机静平衡在可达平衡等级上有局限。但总比不平衡强,某些应用效果尚可。
话说并非所有砂轮需平衡。一些低质量小砂轮无重量产生问题不平衡。所以除非这些小砂轮极高转速运行或机床/系统(套筒)不刚性,否则不需平衡。此外,用于低精度或粗加工的砂轮可能不需平衡。
机床刚性: 差的机床刚性导致劣质工件质量。随时间主轴轴承磨损松动。机床碰撞也可能损坏轴承。可能时应定期或连续用振动分析设备检查主轴轴承。此设备是预测主轴轴承即将出现可能导致劣质工件质量问题的绝佳工具。不良夹具和夹持方法也导致振动或偏转,最终劣质表面光洁度。
修整系统: 正确修整砂轮对获得良好表面光洁度至关重要,故修整系统必须状况良好。固定修整器损坏或磨损应更换。旋转修整器如磨削主轴应检查过度振动、跳动和移动。
机床维护: 遵循机床供应商计划润滑、监控压缩空气质量、滤芯更换频率等说明至关重要。砂轮毂和轴心应检查损坏,以及夹具、稳架、尾座顶尖等。检查这些机床部件应成车间日常预防性维护常规。
除常规维护,许多公司现实施基于状态监测(CBM)等维护计划,通过加速度计、温度计、压力计等传感器监控机床。这种预测性维护利用传感器收集数据建立趋势、预测故障、帮助确定何时更换轴承等部件。
本文曾刊登于Norton博客。
工业技术