


SLA 3D打印设计六大要诀:确保完美打印质量
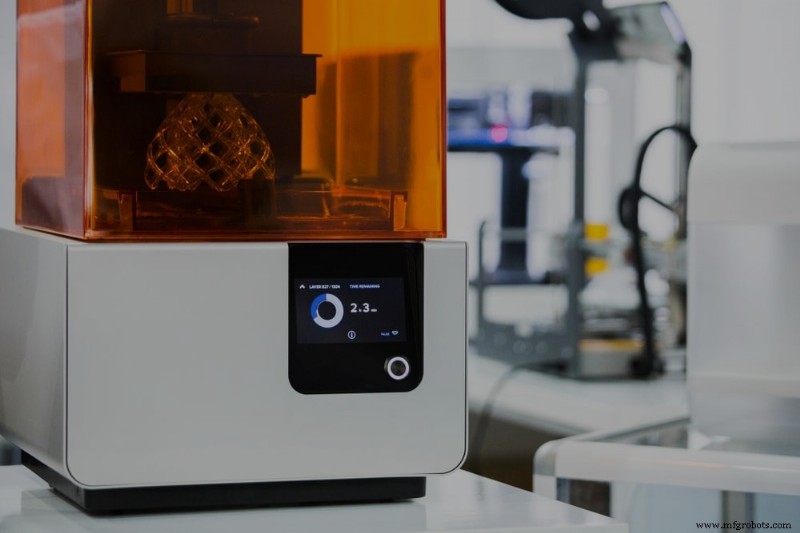
立体光刻(SLA)是一种利用光源固化光敏液态树脂成型的增材制造工艺。SLA能生产高精度各向同性零件,表面光滑,特征分辨率优异,非常适合制作复杂原型、主模型和缩放模型。
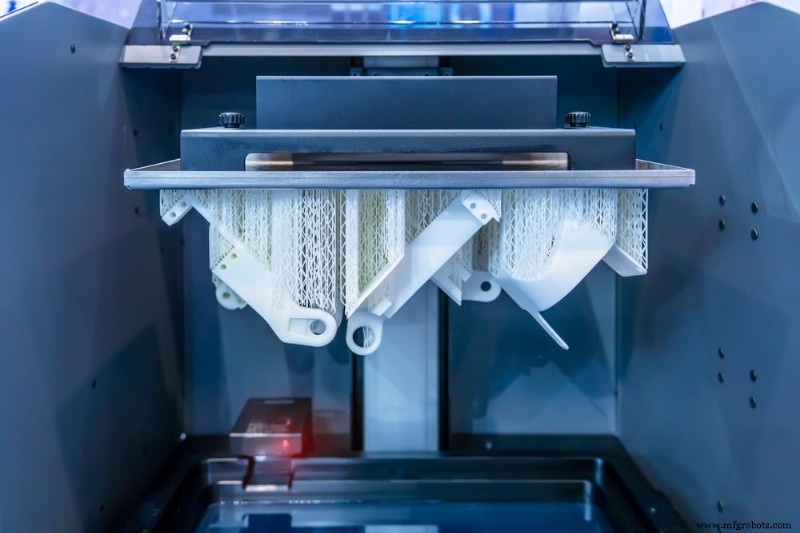
然而,与大多数制造工艺一样,零件质量和可行性取决于对尽可能多变量的控制。例如,可实现的细节水平取决于光源大小、树脂材料特性等因素。
以下六条SLA设计指南将帮助优化零件设计,提高可制造性、控制成本、提升性能。
1. 牢记最小特征尺寸
光敏树脂粘度相对其他增材材料较高,后处理易出问题。例如孔径过小,聚合物完全固化前孔洞可能自行封闭。因此孔径不应小于0.005英寸(0.127毫米)。
薄壁段也需严格把控。有支撑薄壁厚度不应小于0.016英寸(0.4毫米),防止剥离过程(固化光聚合物随构建平台移动从树脂槽脱离)中断裂。无支撑薄壁若薄于0.024英寸(0.6毫米),打印周期中可能翘曲或断裂。
2. 保持壁厚均匀
壁厚至关重要。首先,厚壁段消耗更多材料,推高生产成本。其次,零件壁厚不均会导致薄壁段冷却快于厚壁段,引发翘曲、开裂等缺陷。如需壁厚变化,过渡应尽可能平缓。
3. 为悬垂特征添加支撑结构
SLA易生产悬垂特征零件,前提是设计中包含足够支撑结构。无支撑时,悬垂特征易翘曲。仅当悬垂小于0.039英寸(1.0毫米)且最小角度19°时可无支撑打印。低于19°水平线将导致剥离时悬垂特征断裂。
4. 确保浮雕与雕刻细节尺寸合规
零件表面凸起特征高度至少0.004英寸(0.1毫米),确保细节清晰可见。此提示对文字特征尤为相关。雕刻凹陷细节若过小,打印时可能融合。凹陷细节宽度和深度至少0.016英寸(0.4毫米)以保证精度。
5. 考虑将零件中空化
默认情况下SLA打印实心零件。除非零件为全功能最终用件,中空模型可大幅减少树脂用量,降低打印时间和制造成本。通常中空件壁厚最小0.079英寸(2毫米)以保持低失效风险。
中空化需在零件最低区域(由打印方向决定)添加排液孔,防止未固化树脂积聚滞留内部。未处理会导致内部压力不平衡,引发裂纹、孔洞甚至爆炸。排液孔直径至少0.138英寸(3.5毫米)。
6. 圆角处理零件棱角
尖锐棱角增加应力集中,提高开裂和失效风险。圆角处理内外棱角使截面变化更平缓,应力分布更均匀。
建议内圆角半径至少为相关壁厚一半,外圆角至少为相关壁厚1.5倍。更大半径若设计允许,应力分散效果更佳。
立即优化SLA设计
立体光刻是成熟可靠的增材制造工艺,需关注细节和特征尺寸以确保打印成功。牢记这些最佳实践对产品团队有挑战,但经验丰富的制造合作伙伴能助力。Fast Radius团队经验深厚,可帮您优化SLA设计、打造优质零件。立即联系我们启动项目。
工业技术