


球墨铸铁砂铸:工艺流程、优势与制约因素详解
碳钢熔点高难砂铸。球墨铸铁熔点较低,可通过砂铸实现近似钢的冶金性能。以球墨铁替代钢件可减少机加工、降低单件成本。
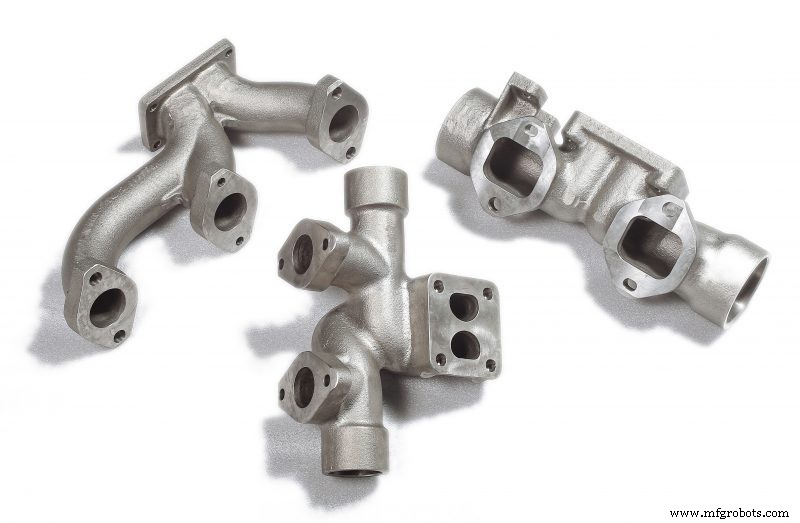
本文介绍球墨铸铁特性及砂铸工艺要点。
两大铸铁对比
灰铁沿用数百年:易熔铸、切削性好,但片状石墨成裂纹源,抗拉强度与延展性低。
球墨铸铁(20世纪中叶问世)在优质高碳生铁中添加微量元素,形成铁素体/珠光体基体上的球状石墨,故称球墨/球状石墨铸铁。密度略低于钢(7.1 vs 7.8 g/cm³),抗拉强度相当,延展性中等、耐磨、吸震好。
砂铸工艺流程
模型置入砂箱压实成型腔。砂箱分上箱(顶箱)下箱(拖箱),顶箱设浇口冒口系统。凝固后落砂清理,切除浇冒口送机加工。
球墨铁与型砂匹配
型砂微透气排气同时冷却金属液(由外向内凝固)。砂子紧实度与成分需严控,保证收缩一致与质量稳定。
球墨铁通常用含5%煤粉的湿型砂("湿"指含水非颜色)。湿型砂含膨润土粘结剂。煤粉(海煤)产生还原气氛吸氧(高温铁水接触砂型析氧),减缓膨胀、获得洁净光滑铸面、减少烧结砂。含煤粉砂呈灰黑色。
铸铁孕育与镁处理
两大关键工序在浇注前完成,决定球墨铁能否媲美钢材:
孕育处理:抑制碳析出片状石墨,添加特选合金提供核心位,促进碳球晶核生成。
镁处理:镁"清扫"铁中硫,同理改善力学性能。
能力与制约
球墨砂铸适配媲美钢材的铸铁件。需预留收缩量/拔模斜度,二次机加工几乎必需(孔/安装面等精密特征),薄壁不实用。煤粉砂可获良好表面。尺寸跨度大:<0.5kg至数百磅/尺级均可。
工业技术