


水平分型 vs 垂直分型湿型砂铸造:核心工艺差异对比
制造商采用多种工艺铸造大中小型零件。湿型砂铸造使用可回收砂,无需化学粘结剂,仅靠砂、粘土、水分作为粘结剂,适用于黑色与有色金属。
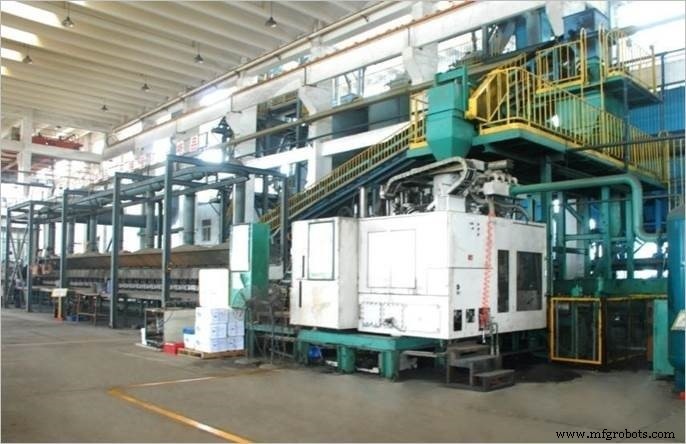
主流程始于三维模型,制备砂型后浇注熔融金属成型。造型方式取决于设备,主流分为水平分型与垂直分型两大工艺。
水平分型砂铸造
水平分型由下砂箱(拖箱)与上砂箱(顶箱)组成。三维模型置于拖箱中填砂,顶箱同理。砂型成型后取出模型,合箱锁紧,熔融金属经浇注系统注入型腔。
本质上,水平分型指拖箱与顶箱分别造型后上下合箱。适合小批量铸造,模具工装简单、成本低。广泛应用于齿轮箱、泵体、汽车发动机缸体等传统领域。
垂直分型砂铸造
垂直分型将型板垂直放置于两侧,一侧为压力板,另一侧为摆动板,各形成半个零件型腔。
合型板从顶部填砂,双板合模压实砂型成半腔。砂型固化后摆板摆开取出半模,沿生产线输送。首尾两半模合型形成完整型腔供浇注。
垂直分型适合大批量生产,可制造管件、排气歧管、制动盘等零件。
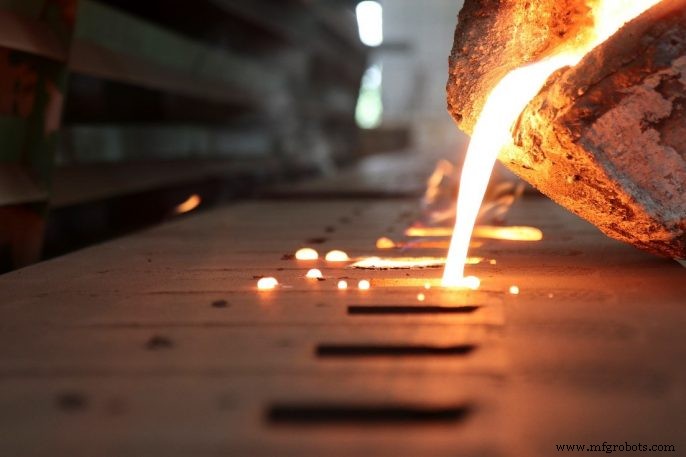
选择工艺时需综合产量与零件尺寸。设备差异导致尺寸范围不同:垂直分型典型范围约500×400mm至1200×1050mm;水平分型约450×350mm至1066×812mm(长×宽)。
无论选择哪种工艺,均可获得高精度复杂零件。了解更多工艺详情或讨论项目,请联系英洛华。
工业技术