亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
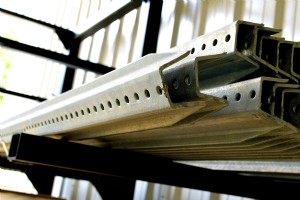
金属冲压有两法:冷冲压与热冲压。选择取决于零件类型与构造需求。何为热冲压 vs 冷冲压?优劣势如何? 何为热冲压? 热冲压将钢坯加热至可变形温度,用专用模具成型后快速淬火锁定形状。 热冲压优势 热冲压可高强度成型复杂件,以单一轻量件替代焊接组装的厚重多件。制造车架等轻量化场景极适配。热冲压件具高抗拉强度,为宝贵资产。 热冲压劣势 热冲压成本高于冷冲压。成型后不可重塑。并非所有金属适用,必须用硼钢,推高成本。 何为冷冲压? 冷冲压仅用巨大压力成型金属板。因仅靠压力成型,通常需更厚金属板以施压。 冷冲压优势 冷冲压比热冲压快。需重塑零件或拉深、翻边等工艺必须用冷冲压。可冷冲压多种金属,热冲压仅限
现代金属制造离不开焊接,但这项技术起源何处?谁发现的?历经怎样的变迁?以下解答您关于金属制造最重大发展之一的迫切疑问。 焊接起源于何时? 焊接历史悠久。推测铁器时代、青铜时代即存在雏形。证据显示埃及人掌握铁焊接,发现 2000 多年前压力焊搭接的小金盒。 当时及中世纪主流焊接为原始锻焊:加热两金属件锤击至结合。现代常规焊接直至 19 世纪才现身。 谁发明了焊接? 无单一发明人。最早传统焊接雏形现于 1800 年:汉弗里·戴维爵士用电池在两碳电极间产生首个电弧。1836 年埃德蒙·戴维发现乙炔。但我们认知的焊接工艺始于 1881 年。 Auguste de Méritens 用电弧热连接铅板。

金属制造是许多行业(可能包括您的)关键环节,金属冲压是金属制造的巨大组成。金属冲压规模几何?未来可期? 金属冲压增长 全球金属冲压市场预计到 2025 年将攀升至近 3000 亿美元。这个数字虽惊人,但考虑到金属冲压的广泛用途便合情合理。驱动这一巨大增长的因素包括: 钣金用量增加: 消费电子、工业机械、汽车等行业日益多用钣金,金属冲压极其适配。 亚洲市场崛起: 亚太地区金属制造商激增,大量投入研发寻找金属冲压最高效运营路径。 金属价格下行: 金属价格虽波动大,但近年下跌,为金属冲压制造经济实惠零件创造机会。 竞争加剧: 冲压行业整体竞争加剧,更多金属制造公司看到冲压服务客户的效益。 相关
机器人焊接 vs 人工焊接 近年焊接领域最重要进展之一是机器人焊接(自动化焊接)。机器人焊接 vs 人工焊接优劣势如何?以下是您需要知道的。 机器人焊接优势 先理解焊接机器人工作原理。存在全自动与半自动焊接流程。半自动模式下,操作员手工上料、焊接完成后取料。全自动流程中,机器从头到尾搬运工件完成全过程。 自动化焊接四大核心优势: 更优焊接质量 – 电子焊接过程控制器维护焊缝完整性。自动化焊接高度可重复,机器人每次精准执行同一流程,结果高度一致。 产出提升 – 机器人天然比人快且不失精度,不疲劳、无需休息。 废料减少 – 机器人高精度高效率减少废料。 人工成本降低 – 半自动模式亦减少人工需
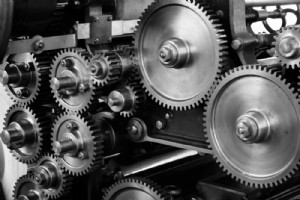
汽车行业的热金属冲压 越来越多公司采用热冲压,尤其是汽车行业。曾经罕见的工艺如今日益普及,核心原因:热冲压汽车零部件可制造轻量化高强度钢件,打造整体更轻、更高效的车辆。 汽车制造商持续寻求优化产品。燃油效率与抗冲击性是最常改进的两大特性。更省油、更抗撞的汽车在现代极受青睐。这使热金属冲压成为汽车行业理想工艺。 汽车行业热金属冲压的意义何在? 2016 款本田思域采用热冲压技术,车身近 60% 采用轻量高强钢,整车减重 20%。 过去五年热冲压产线占比从 15% 升至 20%,汽车行业热冲压将持续增长。毋庸置疑,它让车企制造出比前代更抗冲击、更省油的汽车,利好消费者与利润。 汽车热冲压典型工艺
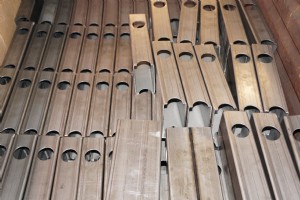
Fairlawn Tool 知名服务之一为转塔冲压。若您金属加工经验不足,可能对这种金属成型不熟悉。它如何工作?何时使用? 何为转塔冲床? 转塔冲床(亦称转塔冲压机)利用冲压成型金属形状。转塔冲压通过冲头穿透金属制造孔洞。孔洞另一侧可有模具容纳金属。转塔冲床可制造多种直径孔洞,满足制造所需的钣金孔洞数量。 为何选择转塔冲床? 转塔冲压是钣金打孔极快、极具成本效益的方式,需快速经济打孔者常选择它。因单设备集成多工装,制造商避免制作多个作业专用冲压工具的费用。 转塔冲床类型 如 Fairlawn Tool 使用的 CNC 转塔冲床可拥 60 套冲压工具。通过控制器快速旋转转塔,将所需冲压工具(方

看到精制管材,您可能不以为意。实则管材弯曲是门博大精深的科学——有多种路径达成目标。弯曲方法因金属质量、成品功能、手头资源而异。 那么管材弯曲有哪些类型? 压力弯曲 最简单常见的管材弯曲,用“弯曲模”压住管材强制其顺应模具形状。非精密弯曲,因缺乏内部支撑可能导致管材变形。 旋拉弯曲 更精密的弯曲类型。使用旋拉弯机,通过一系列模具组、恒定中心线半径弯曲金属。旋拉弯机支持更具体作业,用于制造防滚架、扶手、把手等管材弯曲产品。 滚弯 滚弯使用三辊机(称夹具)。可弯曲钣金与金属棒材。将棒材置入夹具,手动降低中间辊压住棒材。辊轮旋转带动棒材往复,施力至达成目标形状。 滚弯适配圆形制造,如轮辋。 芯轴功能
若您需要金属制造服务,可能疑惑:“为何不直接找焊工?”必须认识到:金属制造与焊接有本质区别。焊接虽在许多项目金属制造流程中极重要,但仅是金属制造整体领域中的一道工序。 仅雇佣焊工,就是雇佣懂得用热连接两金属件的人。自然许多金属零件离不开焊接,但它只是过程一环。金属制造包含多阶段与潜在工艺: 设计与布局 切割、焊接、弯曲成型前,首先需知目标形状。金属制造公司为每个金属零件创建设计、布局,确保所有部件契合、适配成品。 切割、弯曲与成型 金属制造不止将两金属件连为一体。工件过大需精密切割;管材特定弯曲需弯管机而非焊工。金属成型需多元技能设备。 其他金属制造工艺 许多金属加工工艺虽非每个作业必用,但
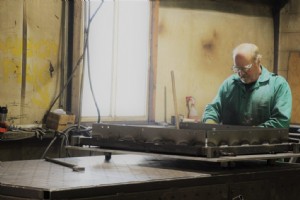
焊接时您可能关注焊枪、安全装备、焊接金属,但可能忽略焊接台面。这意味着您未关注铸铁平台台——但您应该关注。铸铁平台台作为最佳焊接台面已超 75 年。在金属制造或其他领域,有多少事物能这样说? 铸铁平台台用途 铸铁平台台灵活适配几乎任何焊接任务。可用于约束焊接件、弯曲矫直。铸铁表面保持平整,工件不滑动;焊飞溅不粘台面,清理轻松。任何设备要经受焊接工况考验,这些平台台绝对胜任。 铸铁平台台为何卓越? 除上述理由,铸铁平台台因“易用”而卓越。原理易懂,角度块、工装、各类组件安装极简,因台面孔专为此设计。即使从未用过平台台的焊工也能瞬间上手。 且平台台可按需延长。基础焊接作业可单台平铺金属。复杂作业
深谙金属制造中可靠管材弯曲关键价值者,大概知晓市场上最佳管材弯曲机冠以 Crippa 之名。Crippa 管材弯曲机可在单循环创建多个紧凑形状,提供市场最精准管材弯曲结果。但谁创造了这台机器? 认识 Agostino Crippa Crippa 管材弯曲机为意大利商人 Agostino Crippa 智慧结晶。二战后,他致力以机器重建意大利房屋、工厂等。为此他于 1948 年创立 Crippa 公司,制造 Spingitubo(燃气管道建设)、Titanus(管材弯曲)等神奇制造机器。真正突破于 1955 年 Aquila 1:手动管材弯曲机,可弯曲直径 45mm 管材,投入家具厂使用。另一
若您有需成型的金属制造作业,可能纠结激光切割 vs 模具冲压(即金属冲压)的优劣。理解两者差异是权衡优劣的前提。简述两法原理,及为何考虑金属冲压 vs 激光切割或反之为您的金属制造作业服务。 金属冲压工艺 金属冲压(模具冲压)工艺:制作目标形状模具,以巨大压力压入金属成型。关键在于使用足够延展的金属以响应模具而不破裂。 激光切割工艺 激光切割使用 CO2 激光直接切割成型金属。无需专用模具工具,激光直接成型。 金属冲压与激光切割差异:优劣势 主要缺点之一:金属冲压需制作永久模具工具,仅能制造该特定金属件。模具制作耗时耗资,模具错误会永久复制到所有使用该模具的制件。激光切割每件独
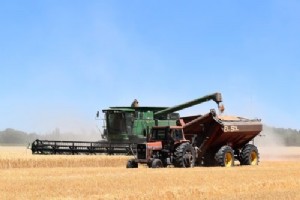
金属制造为多行业带来效益不言而喻。没有优质金属制造,制造业无法运转。选择正确的金属制造商对农机装备生产方式及耐用度影响深远。 金属制造方案为农业设备提供广泛效益。单一金属制造商为农业设备服务意味着: 减重: 统一专业制造零件可更轻量,降低设备整体重量。设备移动更快、作业覆盖更广、日均生产力提升。 延长田间寿命: 优质金属制造零件的农业设备更耐用。零件磨损时易更换,因制造商应有标准化零件模具轻松复制所需零件。 提升耐腐蚀性: 腐蚀是农机大患,尤其中频暴露恶劣环境的设备。正确金属制造零件可显著增强耐腐蚀性,使农业设备长期保持高效
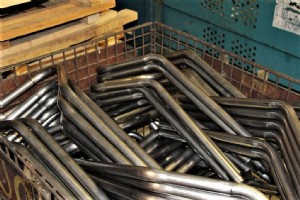
军工国防应用中,精准管材弯曲至关重要。精密管材弯曲意味着批次间组件一致精准。军事应用可能需要极其复杂管路组件,若组件制造不当或不精准,最终产品可能失效——军工国防中这可能是致命灾难。 因精密管材弯曲对军事应用如此重要,必须确保金属制造公司使用最佳工具。精密管材弯曲意味着 Crippa 管材弯曲机,若在美国需管材弯曲,Fairlawn Tool 是极少数拥有该精密机器的公司之一。 Crippa 管材弯曲机:军事应用精密管材弯曲的利器 意大利 Crippa 955LE CNC 管材弯曲机是世界上最先进、高效、精准的管材弯曲机之一。借助它,我们可处理多自动弯曲循环或在单循环内成型紧凑形状,即使管材
若您制造电信产品——尤其是基站塔等大型件——可能有兴趣将金属冲压融入业务。金属冲压为电信行业带来诸多效益,若因成本过高、交付延迟、质量不佳而挣扎,优秀金属冲压合作伙伴可显著助力。 以下为电信产品金属冲压的几大效益: 金属冲压高度自动化 金属冲压高度自动化,可快速完成大量产品。需多品种小批量交付的行业冲压未必是资产。但电信属高产量行业,需短时生产大量零件,此类生产极适配。 金属冲压可降低生产成本 找到设备合适的冲压公司,可在一处制造所有电信产品。无需四处寻找不同公司制造不同零件产品,可大幅节省生产成本。 电信产品成本超支累积快,因短时内生产组装大量零件。同理,降低零件生产复杂度带来的节省对利润
您可能遇到的两类冲压模工艺为级进模冲压与移位模冲压。它们包含什么?优劣势如何?各自典型应用场景有哪些? 何为级进模冲压? 级进模冲压中,金属卷料送入由一系列冲压工位组成的机器,同步执行操作。金属带料经拉深工序,每个级进模工位在上一工位基础上改变金属配置。金属通过整机所有冲压工位后,零件成型完成。 级进模冲压优势 级进模冲压适配需快速生产大量小零件的作业,因可同步执行多道切割成型操作。操作合并亦可节省成本,虽需支付永久工具钢模具组费用。配备正确工具可保持严格公差。 级进模冲压典型应用 汽车、机车、重卡房车、电子、农业等行业广泛应用。 何为移位模冲压? 移位模冲压不将金属件送经一系列工位,而是机
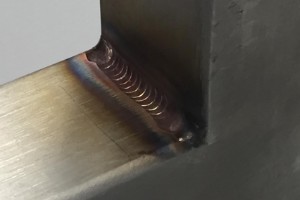
定制制造用金属类型繤多,各有独特优势与局限。阅读各类制造金属的效益与详情。 碳钢 碳钢因经济、耐用、通用成金属制造热门选择。厚重廉价,往往是大用量金属应用的最明智之选。韧性足以服务风管、储罐、结构件等苛刻工况产品。低碳钢易塑形,适配金属制造工艺。碳钢产品重要镀锌或涂层防腐。 不锈钢 不锈钢铬含量高(通常超 10.5%)。核心优势:不生锈,免镀锌。其他性能与碳钢相当。因耐腐蚀特性,价格高于碳钢,行业通常保留用于食品加工料仓等非腐蚀金属至关重要的场景。 铝 铝制造是不锈钢热门替代。耐腐蚀、柔韧、轻量、低维护。同规则下耐腐蚀性通常优于除最贵不锈钢外所有钢材。航空航天、汽车等轻量化优先行业广泛采用。
金属惰性气体保护焊 (MIG) 与钨极惰性气体保护焊 (TIG) 是两种技术不同、成果各异的独特焊接工艺。了解各自要求、匹配度至关重要。 我们致力于帮您判断哪种焊接最适合您。Fairlawn Tool, Inc. 热衷提供满足您需求的解决方案。对比 TIG 与 MIG 优劣势,助您做出明智决策。 TIG 焊接 vs MIG 焊接 TIG 与 MIG 焊枪均在材料与电极间产生电弧,熔化金属使填充材料融合。两工艺均要求表面洁净清晰以获最佳结果。焊接前务必刷除污垢碎屑。 两技术均将金属加热至液态,再用填充材料连接。但两者如何差异化执行? TIG 焊接用钨极通过工件通电。电极加热金属液化后,焊工手工
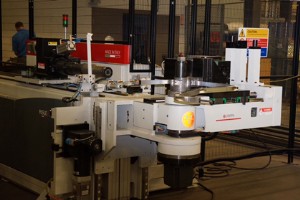
Fairlawn Tool 先进的 Crippa CNC 管材弯曲机 制造业高度依赖计算机数控 (CNC) 加工,包括曾使用工程师操作设备(如铣床、成型机、立式铣床、车床)的操作。CNC 机床优势显著,在某些情况下已完全替代人工操作设备。跨行业制造商选择 CNC 加工优势用于制造应用。其提供高效、快捷、精准产能,适合大批量生产原本需铣床、磨床、车床、立式铣床、成型机完成的零件。 计算机数控在财务与生产层面相较传统法具备多重优势。人工车削需每机配一熟练技工,而 CNC 加工一熟练人员可操作多机。 CNC 加工生产广泛金属塑料元件,服务商业与民生环境。众多行业需精准、一致、复杂切割,典型行业包
选择制造合作伙伴,您需要确信其工艺精准精确、全流程质量过硬。若疑惑制造业中 ISO 含义,请知晓:ISO 9001 认证标志制造或金属加工公司以质量为核心焦点运营。 任何级别 ISO 认证均意味着遵循国际质量标准,涵盖防错系统与流程,确保持续高水平产出。ISO 9001 标准要求: 建立可重复流程体系,确保文档、零件、制造彻底且一致 公司职能系统化、善于达成完整性与减少错误 实现与文档或零件相关的质量故障更少 具备识别、解决、预防问题的流程 持续改进承诺,寻求更高效、更低成本运营方式 若仍疑惑 ISO 认证为何重要,以下是 ISO 认证制造商改善您体验的途径: 提升客户满意度 减少拒收
别让点焊与缝焊的选择困扰您。这对制造现场的工程师、焊工,以及依赖合同制造交付产品的企业专业人士都是关键概念。两种工艺各有优劣。助您在车间或公司层面理清选择,以下梳理差异、适用场景与优势。 何为点焊? 点焊即间歇焊。焊缝不连续,有间隙,呈缝纫状。因间隙存在,点焊不如缝焊耐用。适用于不需缝焊耐度、或需防止热变形的场景。 点焊常见两类:角焊缝与对接焊缝。角焊缝呈三角形,连接垂直两表面。对接焊缝常用搭接、T 接、角接连接焊管或管材与其他表面。 点焊标注含两数字:第一为每段焊缝长度,第二为节距——即两焊缝中心距至焊缝的距离。 何为缝焊? 缝焊即连续焊。可形成角焊与对接焊,但无间隙。连续熔接赋予缝焊远超
工业技术