亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
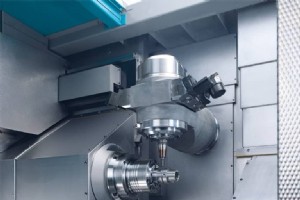
以航空发动机为例:钛合金叶片具备复杂曲面与精密铣削腔,并与车削轮廓交织。十年前,此类零件需经车床、回转工作台、铣床多设备、多次装夹、多次找正。繁琐装夹带来大量非生产时间,且叠加多重误差源。 多轴与车铣复合技术融合CNC铣削与车削,打破壁垒。四/五轴联动机床配合转台,实现从“分步顺序执行”到多工序一体化的跨越。引领这场技术与质量变革的,是面向批量生产的CNC机加工服务。 多轴与车铣复合的核心技术内核 CNC铣削车削从“离散”走向“集成”的演进: 传统上,车削指工件旋转、刀具固定;铣削指刀具旋转、工件固定。车铣复合中心正在抹平这两个概念。机床作为混合体,在完全自动化、零人工干预下完成两类操作。工
CNC加工是现代制造实现高精度、高一致性量产的核心技术。尺寸公差控制是零件质量的核心判据,直接决定尺寸精度、装配配合、整机性能,同时深度影响制造成本与生产效率。稳定、可靠的公差控制能力,是每家CNC加工企业与工程师的核心竞争力。本文系统拆解CNC加工过程中差控制的全要素实战方法论。 第一篇章:合理设定公差——控制的起点在设计端 公差控制始于设计而非机床。多数精度问题溯源于公差设定过紧或不合理。 1. 为功能设计公差,而非盲目追紧 单纯追求数值越小越好,会引发装配干涉、成本激增、工时延长、工艺复杂化。基准建议按功能需求设定: 通用机械件: ±0.05 mm 精密功能面: ±0.01–
过去十年,数字化革命与AI赋能的自动化智能系统,正加速重塑全球制造业。航空航天、机器人、医疗、汽车、能源、消费电子等领域的精密零部件制造,CNC铣削与车削始终是制造基石。面对全球化竞争下对更高精度、更快交付、更深度定制的需求,CNC铣削与车削服务正全面拥抱数字化技术,重构效率与竞争力。 向智能CNC系统的转型,远不止换设备。而是从工作流、服务模式到全价值链的系统性重构。数字化自动化赋能定制化CNC铣削与车削,以低批量高效交付高复杂度设计。 第一篇章:数字化如何重塑CNC铣削车削工作流 1. 云制造与实时数据监控 现代CNC车间广泛接入云平台,机床数据实时上传分析。嵌入式传感器采集CNC铣削车
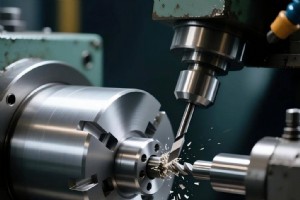
医疗器械创新、航空航天装备研发、高端精密仪器制造,均对高精度构件提出极致要求。紧凑复杂、安全关键的零部件,离不开CNC车削的稳定产出。而车削后的电镀、涂层、阳极氧化等后处理工序,则是释放零件最终性能的关键一环。 高精密应用场景下的CNC车削 1. 高精度的非妥协性 医疗、航空航天等受监管行业,法规与安全红线不可逾越。医疗植入体须完美贴合人体解剖;航空航天紧固件、液压元件需耐极端压温;高端仪器要求极致尺寸稳定性以保障测量精度。这些零件容不得半点偏差,否则将导致失效、寿命折损或合规失利。 2. 现代CNC车削服务能力图谱 当代CNC车削服务依托多轴车床、车铣复合中心,单装夹实现复杂几何成型。自动
全球制造业正经历深度范式迁移:企业不再大笔投资设备、招工、建厂,转而拥抱服务化、外包化制造模式。这种灵活性让企业以极低资本支出快速迭代产品。在此背景下,中国CNC加工服务已跻身全球外包增长最快赛道。凭借硬核技术实力、出口就绪的完备供应链,中国被众多跨国企业视为生产与工程团队的战略延伸。 全球外包加速的深层驱动力 外包爆发非偶然,乃经济与技术双重变迁共振结果。设备(如CNC机床)日益昂贵且3–5年迭代周期,倒逼企业从资本支出(CapEx)转向运营支出(OpEx)采购服务。外包天然适配柔性小批量生产,赋能研发团队、硬件初创企业、快速迭代业务。 核心驱动力: 成本降低与资本效率提升 获取

凭借优异的比强度、耐腐蚀性与加工性,铝合金广泛应用于汽车、航空、工业机械、电子、电力等领域。但采购与工程师在选型时始终面临同一困惑:选铸铝,还是选机加工铝? 两者在成本、性能、精度、产能维度差异显著。读懂差异、掌握组合工艺决策逻辑,能显著提升产品质量、降低总成本、缩短交期。本文从工程与采购双视角,给出实战对比指南。 何为铸铝? 铸造铝工艺将铝合金熔融后注入模具冷却成型。压铸、砂型铸造、重力铸造为三大主流工艺。A356、A380、ADC12为工业界最常用牌号,覆盖车用与非车用结构件。 铸铝核心优势 大批量单件成本低: 模具摊销后,单件价格极具竞争力 一体化成型复杂结构: 内腔、加强筋
医疗器械领域,CNC加工绝非普通工序,而是关乎产品安全、合规与全生命周期质量的高风险采购品类。选择医疗级CNC加工供应商,直接决定产品能否通过法规审批、能否长期稳定供货。医疗CNC加工对极致精度、生物相容性材料、全程追溯体系提出三重严苛要求。公差微小偏差、表面粗糙度不达标、文档缺失,均可能导致批次拒收、法规延期、高昂召回。本文从采购决策视角,系统梳理精密医疗CNC加工供应商评估的核心维度。 为何医疗CNC加工是高风险采购品类? 医疗器械受监管严格程度远超消费品与工业品。医疗CNC加工需同时满足: 尺寸精度与批次重现性 生物相容性医用级材料 法规合规与全程追溯 对采购经理而言,
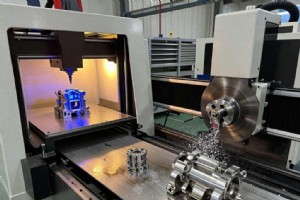
材料浪费始终是精密制造的顽疾。航空航天、医疗植入体、高精密模具等领域,不仅存在大量材料损耗,更与绿色制造目标背道而驰。混合制造融合金属3D打印与CNC精密加工,成为高买飞比零件的破局之道:在保证关键尺寸精度的前提下,材料浪费至少削减50%。本文深度剖析混合制造的实战成果,揭示其为何成为B2B制造服务的新范式。 何为混合制造? 混合制造即增材制造与减材CNC加工的有机结合。利用金属3D打印构建复杂内部流道、晶格结构等传统工艺难以成型的特征;再以CNC加工完成关键配合面、孔系、高精度特征的精加工。 这种“双轨并行”策略,同时解决了纯CNC缺乏几何自由度、纯3D打印尺寸精度不足的痛点。企业引入混合
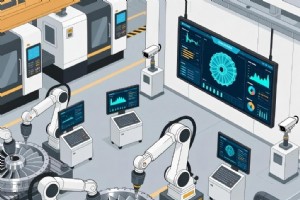
对于航空航天行业的采购经理而言,鲜有部件能像涡轮盘那样集高成本、高风险、高战略地位于一身。作为航空发动机核心旋转部件,涡轮盘在极端温度、应力与疲劳工况下运行,零缺陷容忍度是硬性要求。 到2026年,涡轮盘制造已步入AI辅助五轴加工、数字化检测、混合制造工艺定义的新时代。这些进步不仅是工程升级,更直接重塑供应商资质认定、全生命周期成本(TCO)、交付周期与合规风险。 本文系梳当代涡轮盘生产关键技术、核心装备及其工艺应用,为采购决策提供技术视角。 近净成形:从源头削减材料成本 1. 粉末冶金与热等静压(HIP):超合金高效利用 传统工艺依赖实心锻件切削,材料去除率极高——面对镍基高温合金这般昂贵
医疗器械制造持续推高精度边界,医疗CNC加工始终站在前沿。至2026年,微创手术、个性化植入体、智能手术系统的爆发性需求将重塑制造商对医疗行业CNC加工的认知。单纯精度已不足,成功锚定于先进技术、严格合规、数字化透明生产流程。 本文全景扫描2026医疗CNC加工市场:增长趋势、关键技术、监管壁垒、医用级钛合金等高价值材料最佳实践。 市场全景:医疗CNC加工增长轨迹 医疗电子是先进制造技术谱系中扩张最快细分市场。研究显示医疗板块对CNC加工需求占比逐年攀升。受整体CNC行业2035年预期9.2% CAGR驱动,医疗细分领域有望迎显著增长。 区域增长引擎 亚太区已成核心增长引擎。中国、东南亚等
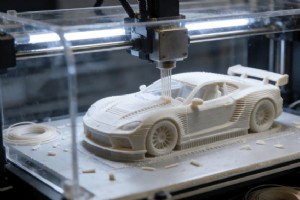
汽车制造百余年仰赖模具与装配线,大批量标准化零件。此路径成本高、周期长、定制化近乎不可能。 如今,3D打印作为变局者入场。它实现按需生产,让小批量制造具备经济性。技术已落地——从高端超跑到大众车型。 本文探讨3D打印如何革命汽车制造:实现大规模定制、降本、驱动创新。最终,3D打印正锻造敏捷、智能汽车生产新纪元。 3D打印:重新定义汽车制造DNA的游戏规则改变者 百余年来,汽车业由规模经济统治。模具、冲模、装配线巨额投入让大批量高效,却让定制昂贵、小批量近乎不可想象。 今天,静悄悄的革命正在挑战这些基石。3D打印/增材制造,不仅作为新工具涌现,更作为根本性游戏规则改变者。 通过低成本制造复杂按
当今汽车版图,精度、速度、柔性愈发关键。CNC汽车零部件已成高性能设计与高效生产的桥梁,是现代车辆生产的脊梁。汽车行业CNC加工魅力呈自我强化上升螺旋,从高性能赛车到电动车(EV)需求激增。 头部供应商离不开CNC机床,因其无可匹敌的精度、柔性、重复性。本文探讨CNC技术演进、汽车五轴加工、传感器微加工、快速成型应用。 什么是CNC汽车零部件?跨越现代车辆的全域应用 CNC汽车零部件制造指计算机控制机床生产覆盖车辆全域的部件:发动机组件、底盘结构、电子外壳等。 典型应用: 发动机/动力总成组件:缸盖、凸轮轴、变速箱组件——严公差与极致表面光洁度转化为性能差异。 底盘/悬挂系统:支架、安装座
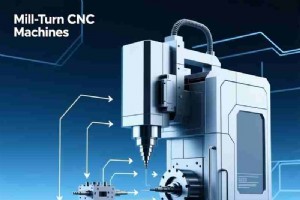
车铣复合CNC机床集车削与铣削于单装夹,已成现代制造关键支柱。高端设备支持单装夹编程——多工序无需重新夹持。CNC编程是这场变革核心,具体指G代码编程控制运动与M代码编程管理机床状态的融合。随制造商追求效率、精度、自动化,读懂G码与M码的差异与协同愈发关键。 什么是车铣复合CNC及其重要性 车铣复合机床在单平台融合车床与加工中心。传统流程工件须在车/铣机间倒运;车铣复合支持单装夹编程,全工序一次夹持完成。 优势显著: 周期时间减少:消除分机床装夹间隙停机 精度提升:全程单一基准消除累积误差 复杂度突破:加工常规设备难/不能完成的复杂件 现代车铣复合机完美适配CNC编程系统,快速生成G/M
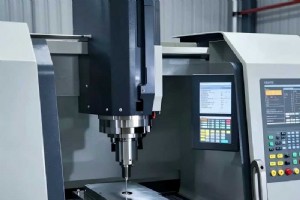
当下,CNC加工自动化早超越优化转速进给。机床处理刀具、控制逻辑流、快速重复复杂任务的能力,才是真自动化核心。CNC M06、M98、M99是加工中心最关键控制指令,常与T代码CNC系统协同。这些指令构建多步加工基石,助力制造商达成高精度、高重复性、高生产率。 本文深度解析三指令功能、交互机制,及其在自动化生产环境中的不可或缺性。 CNC M06在自动换刀中的核心角色 单一工件在加工中心完成常需多刀具。粗加工、精加工、钻孔、倒角、攻丝各需不同刀具几何。CNC M06是自动换刀触发指令。 M06指令机床自动换刀,但非孤立动作。T代码CNC指令指定刀具编号,常与M06配对。T代码告知机床下一把刀
走进亚洲任何压铸车间,ADC12是绝对主角;北美则非A380莫属。两大合金都是压铸业主力军,但选型不仅影响熔体充型,更决定后续CNC精加工能否顺利达标。我们生产过数千件两材压铸件并做二次CNC,深知“最优合金”取决于从充型到终切的全制造链。实战干货如下。 真正影响铸造与加工的核心差异 ADC12硅含量更高(9.6-12.0% vs 7.5-9.5%),A380铜含量更高(3.0-4.0% vs 1.5-3.5%)。这些差异双向影响压铸与CNC: 因子ADC12A380对您的意义 压铸流动性优秀良好ADC12更易充填薄壁/复杂细节,减少铸造缺陷 CNC刀具磨损快10-15%刀寿更好ADC12
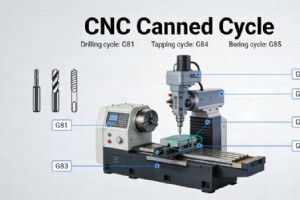
CNC编程领域,材料去除与打孔效率取决于G代码策略应用。G01/G02/G03描绘几何轮廓,而CNC固定循环作为预编子程序,以单行代码执行复杂多步动作。本技术解析聚焦最关键三大打孔循环G81、G83、G84的运作逻辑、参数化与工业应用,并强调G80取消指令的必要性。 CNC G代码与固定循环逻辑基础 CNC G代码是CAM软件与机床控制单元(MCU)的标准通讯协议。固定循环(G81-G89)为模态指令。循环启动后,后续每个X-Y坐标均重复执行,直至显式取消。 固定循环块标准语法结构:GXX X__ Y__ Z__ R__ Q__ P__ F__ GXX:特定循环(如G81、G83) X/Y
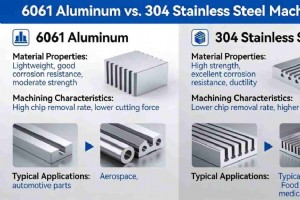
CNC刀具选择主导生产成本、效率、成品质量。精密制造最常用的6061铝与304不锈钢,因物理特性迥异,须截然不同的刀具策略。 本技术指南从力学差异切入,给出数据驱动的CNC刀具选型方法,最大化效率与刀寿。 材料加工挑战本质 选刀前,先定义各材主失效模式。 6061铝加工挑战 6061为镁硅系沉淀硬化铝合金,高比强、耐腐蚀。但延展性是CNC痛点。铝“粘刀”。高速切削时材料易熔焊在刃口,形成积屑瘤(BUE)。致表面粗糙、摩擦升、切屑堵塞断刀。 304不锈钢加工挑战 304为奥氏体不锈钢,高铬镍。区别于铝:高韧性、低导热。核心拦路虎是加工硬化。刀具蹭切不切入,表面瞬间极硬,后续无法加工。导热差
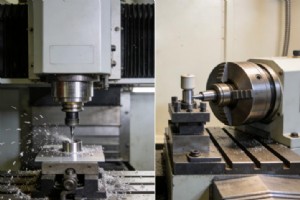
在CNC铣削与CNC车削间为小型零件抉择,不只关乎机床能力,更直接影响成本、交期、质量。 零件变小,规则变了。屏幕上简单的设计,若工艺不匹配几何,成本意外飙升。CNC小零件加工中,甚至夹持方式、刀具切入点等微小决策,都能成就或毁掉一批次生产。 本文实地视角对比铣/车小零件表现,给出分步决策法,分享落地省钱设计贴士。 先看基础,但聚焦小件关键差异。 小零件场景下的铣削 vs 车削全景对比 小零件领域,铣车差异超越“刀转 vs 件转”。车间实战对比: 维度CNC车削CNC铣削 工作原理工件旋转,刀具切削刀具旋转,工件固定(或多轴联动) 最适几何回转体、圆形轮廓、同轴特征棱柱体、平面、复杂轮廓、
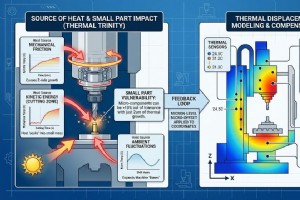
精密CNC加工世界里,热量常是隐形杀手。设想批量加工小型车削件,总公差比发丝还细。前几件完美,午后阳光照车间或主轴冲10,000 RPM,尺寸开始漂移——“完美件”瞬间变废料。对任何中国CNC加工服务商,驾驭热膨胀非技术细节,乃原型与高性能零件的分水岭。 为何热膨胀对小零件冲击更大? 金属热胀冷缩虽是常识,但CNC小零件制造容错近乎为零。铝、黄铜等CNC小型铝件常用材热膨胀系数(CTE)高。 100mm零件膨胀0.01mm或可接受;但5mm微型件同增0.01mm,即占总公差巨大比例。控制热漂移,先懂“热力三驾马车”——CNC单元三大热源: 机械摩擦:高速主轴旋转、刀具与工件摩擦产生局部“热
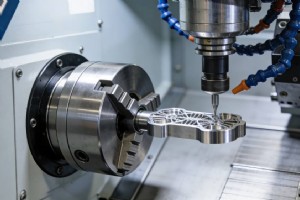
2026工业制造领域,航空航天精密加工的核心课题是:将难加工合金加工成复杂形状,达成微米级尺寸精度。航空航天精密零部件主材为钛合金与镍基高温合金,因高比强度、耐热性被广泛采用。但其低导热、高温下高化学活性,令加工极具挑战。 传统精密CNC加工服务依赖手册查表与反复试切得出的固定切削参数,导致三大痛点: 刀具磨损加速:刀屑界面高温引发剧烈化学/磨损磨损,静态数学模型难预测刀寿。 工件变形:薄壁结构普遍,切削力致柔性振动、尺寸失准。 材料成本高:航空级毛坯昂贵,因刀具失效或几何误差报废即重大损失。 2026年,行业聚焦基于AI的自适应控制系统,通过实时数据处理动态调控变量、实时机械补偿。 技
工业技术