亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

若您曾打开过机器、车辆甚至大型电子设备,大概率见过整齐束在一起的导线束,而非散乱电缆。这非偶然。这种有序束线是线束和线缆组件的成果,其作用远超多数人认知。 特别是当今复杂电子、工业自动化、电动汽车、联网设备盛行,若设计不当,布线迅速变得混乱、不可靠、难维护。本文深度探讨线束与线缆组件,及 Karkhana.io 等制造商如何助力企业大规模做对这件事。 废话不多说,直接切入主题! 什么是线束与线缆组件? 从基础开始: 什么是线束? 线束本质是结构化的导线、端子、连接器、防护组件组合,归类在一起高效传输电力和信号。避免数十根松散导线独立走线,线束将其整合为单一可管理系统。 当有人问什么是线束组件,
为减重提效,新一代客机如波音 787 和空客 A350 使用复合材料超越铝材。但铝材加工更易、成本显著更低,可预见未来仍将是重要航空航天材料,尤其在对重量和疲劳要求不那么极端的应用中。 两大长期使用铝材领域:航空电子设备外壳和内饰部件。通常采用铸造后少量机加工安装面和孔。以下详细解析铸造工艺及其优势。 减重材料 质量是航空航天设计制造首要议题。结构越轻,发动机越小、效率越高、载荷越大。通过选择高强度重量比材料(即比强度或单位重量强度)实现轻量化。 碳纤维增强塑料 (CFRP) 兼具高强轻量,飞机结构应用比例上升。但生产使用昂贵,为铝材等其他材料留出空间。 钛合金也具高比强度。但同样昂贵且难铸造
电机技师处于魁北克工业核心。融合技术专长与创新,这类多面手专业人员在维护改进机电系统中扮演关键角色,是工业运营平稳运行的保障。 魁北克制造、能源、技术领域持续增长,合格机电技师需求前所未有。 您有意加入此职业?在本综合指南中,HARtech 机电专家揭示电机技师培训、就业前景、职业机会和当前趋势的关键信息。 什么是电机技师? 电机技师负责分析维护机电系统设备,也负责大修自动化设备机器。 执行完整维护(清洁、电路绝缘、轴承润滑、调整或更换机械部件等)。也进行检查识别异常,规划短期或长期维护类型。 电机技师常参与新项目新技术,负责测试、组装、安装新系统。 电机技师职责与任务 难以列出电机技师所
工业制造依赖机械零件加工。制造机加工组件需精度和技术 कौशल。该工艺将原材料转化为复杂功能零件,广泛用于各类设备机器。 本文由我们工业加工专家带您走进机械零件加工过程。探讨不同技术及其在各工业领域的应用。 什么是机械零件加工? 机械零件加工是通过选择性去除材料、将毛坯塑造成具有特定尺寸形状零件的制造工艺。 存在多种加工工艺,包括车削、铣削、钻孔、磨削,各有特定优势应用,均能提供卓越精度。 可用不同材料创建多种机加工组件。常用材料及显著特性摘要: 金属: 钢:坚固耐用零件 铝:轻质易加工 铜:良好导电体 黄铜:耐腐蚀 塑料与复合材料: 需轻量化或低成本时的良好替代。耐腐蚀、提供电绝缘。 特
在材料加工领域,不锈钢加工是制造各类工业零件的主要方法。 但加工不锈钢也面临诸多挑战,因其独特性质区别于其他金属。 本文由我们工业加工专家介绍不锈钢加工,讲解如何用正确知识技术克服加工难题。 为何在工业加工中使用不锈钢? 不锈钢是铁基合金家族统称,成分:铁 50%、铬 ≥10.5%、碳 <1.2%。此成分赋予其独特性能。 因成分可变,特性也随之变化,包括力学性能和耐腐蚀等级。镍改善物理性能,钛和钼提升强度和耐腐蚀性。 加工不锈钢的优势 最显著特性:高耐腐蚀性,使其成为化工、食品等高磨损风险应用的首选。 此外,不锈钢高耐高温,可焊接且仍适用于极端温度暴露场景。 加工不锈钢的劣势 加工不锈钢因成分
CNC 加工对建筑、电子、医疗器械制造等众多行业至关重要。铝材广泛用于此法制造零件,因其轻质、柔韧、易加工而备受青睐。在各类加工工艺中,铝材加工提供高效方案,满足许多复杂项目的技术要求。 本文由魁北克工业加工专业人士解释铝材加工原理,涵盖工艺、优势及其为何仍是许多行业热门选择。 什么是铝材 CNC 加工? 铝材加工是利用机床切削成型铝材、制造各形状尺寸零件的技术工艺。铝材高度通用、耐腐蚀,是许多应用的理想材料。还能生产需优异表面光洁度的复杂产品。 与铁、钢等较重昂贵金属不同,铝材既高可加工性又相对便宜。兼具高强度与轻量化,耐腐蚀性使其即使在恶劣环境也耐用。 铝材 CNC 加工优势 铝材多特性结
专业焊工依赖多种焊接技术。TIG 焊接工艺常被认为最可靠、最精准之一。广泛用于汽车、航空航天、石油化工等行业。 本文由我们工业机械专业人员深度剖析 TIG 焊接工艺,探讨优劣势并提供钢/铝 TIG 焊接成功技巧。 TIG 焊接工艺 TIG(钨极惰性气体保护)焊接,又称 GTAW(钨极气体保护电弧焊),是利用电弧加热熔化待连接金属部件、惰性气体保护熔池免受氧化的熔焊技术。特别适合精细精密焊接和铝、镁、钛等活性金属。 TIG 焊接使用 TIG 焊机,含焊枪、非消耗钨电极、惰性保护气体、必要时填充材料。钨电极产生电弧,保护气体防熔融金属氧化。填充材料强化焊缝,随焊接金属类型而异。 工业焊接分步骤
什么是等离子焊接? 等离子焊接,或等离子弧焊 (PAW),广泛应用于多工业领域。作为通用高性能焊接技术,可产出顶级质量焊缝。 HARtech 工业焊接专业人员深度剖析等离子焊接,解释工作原理、用途及优势。了解这项创新焊接技术如何助力您的业务。 等离子焊接工作原理 等离子焊接利用高温电离气体(等离子体)在焊接电极与工件间建立并维持电弧。等离子弧产生的强烈热量熔化基体金属和填充材料(如用),形成坚固精密焊缝。 过程中,惰性气体(如氩气)在电弧和焊区周围形成保护环境,防止空气氧气污染焊缝,保证高质量。 等离子焊接常见用途 等离子焊接广泛用于汽车、航空航天、造船、工业机械设计、石油化工等行业。制
焊接使不同金属材料能可靠坚固连接,是现代工业基石。在众多焊接方法中,激光焊接作为前沿技术,在精度和质量上具有重大优势。 本文由我们工业机械维修专家深度剖析激光焊接,阐述其基本原理、应用及委托焊接分包商的效益。 激光焊接:定义与优势 激光焊接是利用激光束熔融连接金属材料的先进焊接技术。过程:产生相干激光束并精准施加于待焊表面。 激光束由固体、气体或光纤激光系统产生,提供高强度聚焦光源。能量聚焦于微小区域,材料吸收后达到熔融温度,零件熔合形成坚固耐用焊缝。 激光焊接相较其他技术有显著优势:极高精度实现精细焊接;速度快、可自动化量产;保证高焊接质量,减少气孔、裂纹等缺陷。 无论复杂工业应用、高精度组
氧乙炔焊,又称氧燃料焊、气焊或喷枪焊,是一种历史悠久的技术,常用于金属连接的修复作业或创意项目。 本文由我们工业焊接公司解释氧乙炔焊工作原理。继续阅读,了解氧乙炔焊主要步骤及这一方法的优势与局限。 氧乙炔焊工作原理 氧乙炔焊是一种气焊,通过焊枪加热工件并用合适填充金属(或不使用)将其连接。 氧乙炔焊能形成坚固耐用结合。存在多种氧燃料焊方法,各适配特定应用。 自熔焊 自熔焊用于焊接同种金属(熔点相同)的两个工件。两工件加热至熔化结合,无需填充金属。成功关键:快速达到熔点且不过热,以保留材料固有性能。 软钎焊 软钎焊用锡丝作填充金属,熔点 <400°C。适合家庭维修、电子、电气作业。防氧化、表面质
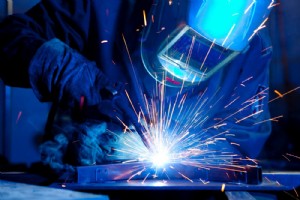
什么是电弧焊? 电弧焊利用电弧产生高温,高效熔化并焊接金属。 因其通用性和可靠性,该技术广泛应用于工业,能在不同金属零件间形成牢固结合。 本文由我们工业焊接公司介绍电弧焊方法与用途。继续阅读,了解各类电弧焊工艺技术及在各工业领域的实际应用。 电弧焊定义 电弧焊是利用电路两端子间强烈电弧产生的热量熔化材料的工艺。强电能形成电离导电气体通道即等离子体,温度达 3,500–15,500°C。等离子体熔化金属并使其融合,形成牢固持久结合。 电弧焊通用性强,可焊接不同类型、厚度、形状的金属。凭借诸多优势,广泛应用于多行业。因能产出坚固可靠焊缝,电弧焊是制造和组装现代社会必需产品及基础设施的常用工艺。
金属材料 钛合金与不锈钢 钛合金以卓越强度重量比、耐腐蚀性和生物相容性著称,是航空航天和医疗行业首选材料。 不锈钢因耐用性广泛用于制造工具、家电和工业部件。 工业打印中,这些金属可生产精度卓越的坚固耐用零件。 贵金属 金、银、铜、铂等贵金属在珠宝、钟表工业打印中占有一席之地。工艺得当时可创建精致个性化设计。其导电特性也适用于机电应用。 陶瓷材料 陶瓷 3D 打印区别于传统工艺,能制造原本无法加工的复杂形状。烧结后陶瓷硬度高、耐热、化学稳定,适配电子零件、医疗部件、艺术品等应用。 工业打印用陶瓷的优势 陶瓷化学惰性,耐腐蚀场景理想之选;耐高温使其成为高温部件关键材料。3D 打印更能实现前所未有的
便携易用 不同于某些需要笨重设备的焊接工艺,MMA 焊机通常体积小巧、便于运输,适合现场作业或狭窄空间。操作简单,即使焊接新手也能快速上手。 但若有专业级焊接需求,建议聘请工业机械师。 高性价比,适配多种项目 MMA 焊接设备成本通常低于其他复杂工艺,性价比极高。工艺高效,既适合小规模项目也能胜任大型建筑工程。 无需昂贵设备和保护气体即可产出坚固耐用焊缝,使 MMA 焊接成为许多企业开展工业分包的经济之选。 MMA 焊接的劣势 虽优势众多,MMA 焊接也存在局限与挑战。主要缺点如下: 速度与薄板材料限制 MMA 焊接速度不占优。相比 MIG 焊接,大项目中 MMA 更慢。焊接极薄材料时,电弧强
铝焊接工艺 鉴于铝材独特性质,必须采用特定焊接工艺以保证接头坚固耐用。 TIG 焊接 TIG 焊接使用不可熔钨电极产生电弧,惰性气体(通常为氩气)保护焊区免受大气污染。工艺精准,适合薄板焊接,能以最小变形产出高质量焊缝。 MIG 焊接 MIG 焊接使用消耗性焊丝电极,兼作填充材料和导电弧导体。惰性气体(氩气或氩氦混合气)保护焊缝。工艺快速、通用,适合较厚铝材焊接。 为何铝焊接不使用 MAG 术语 MAG 焊接虽与 MIG 相似,但使用微氧化性气体。铝焊接必须用惰性气体防止氧化,故称 MIG。 等离子与激光焊接 等离子焊接在电极与工件间建立电弧,激光焊接用聚焦激光束为热源。两者均能产生深熔深、热
案例研究:Swagelok 协作精神成就 Luxfer 氢燃料解决方案 车载多罐高压易燃气体,氢燃料电池巴士/卡车行驶繁华街道,安全是头等大事。全车系统尤其是燃料供给系统必须设计入安全基因。每个部件须经测试达严苛标准。车企必须信任供应商持续交付安全、零泄漏氢系统。 Luxfer Gas Cylinders 致力于满足替代燃料(AF)客户的安全与效率需求。作为全球最大高压铝/复合气瓶制造商,亦制造完整 AF 供给系统(管路、接头、阀门等,从气瓶至发动机/燃料电池)。 驱动清洁未来 2017 年欧盟启动 JIVE 项目(欧洲氢能车辆联合倡议),推动氢燃料电池巴士商业化。不止增车,更重基建:加氢
加速催化剂测试系统生产,赋能集成实验室解决方案 Björn Wagner,Swagelok Leipzig-Berlin 董事总经理 Integrated Lab Solutions GmbH (ILS) 服务化工、石化、环保、绿色能源等行业。客户虽挑战各异,目标一致:优化化学催化剂与工艺,服务产品研发。 什么是催化剂? 加速化学反应速率的物质。 联系当地 Swagelok 销售服务中心 催化剂测试依赖组件可靠性 小规模催化剂测试可降低创新产品/化学方案投资风险。ILS 制造测试设备验证催化剂反应。客户确认方案满意后再放大量产。 测试装置 7×24 小时高温高压运行,组件失效不可接受
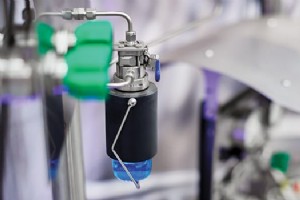
以正确系统设计实现安全高效的液体抓取采样 Matt Dixon,Swagelok 应用商业化经理 化工厂、炼厂、油气设施中,抓取采样是工业流体采样的关键环节。又称现场采样、点采样,帮助操作员验证工艺状况,确保终产品目标特性。 采样方式随工艺流体而异。气体/挥发性液体须用采样钢瓶防泄漏保护操作员;非挥发性液体则瓶式采样更简易经济。本文探讨瓶式抓取采样技术、挑战及系统设计优化收益。 什么是瓶式采样? 从管线/罐/系统直接取代表性流体样,送远程实验室分析。采样面板含采样阀,为操作员安全、采样便利、样品量恒定控制、效率的关键部件。 流程步骤: 样品瓶插入抓取采样阀护套 插入时橡胶隔膜被双针穿
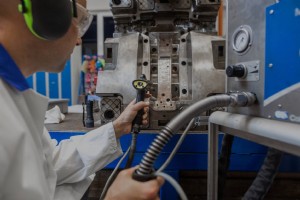
发布日期:2024年1月18日 当需要大批量生产同类零件时,注塑成型是一种高效的生产方式。然而,要精通这项技术需要极高的专业技能。由于涉及众多变量,产品开发早期看似微小的失误,可能导致后期出现严重问题,甚至损害产品完整性。 缺陷会降低整个产品开发流程的速度与成本效益,若不加以控制,还可能缩短产品使用寿命。注塑问题和缺陷的成因多种多样,包括设计不良、生产工艺失误、质量管控失败等。因此,在整个产品开发过程中采取主动的风险缓解措施,以降低潜在注塑缺陷的发生几率至关重要。 以下是塑料注塑中可能出现的几种最常见缺陷,以及产品团队如何避免它们。 1. 流痕 流痕是指零件表面出现的异色线条、条纹及其他花纹
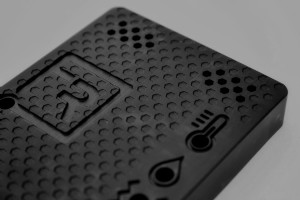
发布于2022年4月5日 增材制造开启制造可能性新纪元。3D打印技术让我们以前所未有的速度和精度创造以前“不可制造”的零件,具有复杂尺寸和角度。然而,增材制造逐层添加材料的工艺本质,常意味着零件需要支撑以管理打印过程中的内部压力——本质上是重力。没有支撑,增材层无法被周围材料支撑而坍塌,导致打印失败。为应对这一挑战,我们有时必须在3D打印零件中设计支撑结构。 为确保您最大化3D打印零件的速度、质量和成本,理解支撑结构及其如何集成到增材制造项目中至关重要。 3D打印中的支撑结构是什么? 支撑结构支撑制造过程中无支撑材料的3D打印零件元素。并非所有3D打印工艺都需要支撑结构:Stratasy
发布于2022年10月26日 原文发布于fastradius.com 2022年10月26日 3D打印,即增材制造,是相对较新技术,但已走得很远。自1980年代发明以来,3D打印在制造业日益普及,2021年全球3D打印市场值126亿美元,预计2026年增至348亿美元。 虽Adidas和Rawlings等公司用3D打印技术创造创新新产品,增材制造在工业规模采用仍面临挑战。研究显示63%使用增材制造的企业仅用于原型,仅21%用于生产其他方法无法制造的物品。 增材制造常见挑战 生产级3D打印机比工业CNC机床或注塑机便宜,但增材制造设备仍可能昂贵。Stratasys调查中25%受访者将设备
工业技术