


加热炉钢材加热:提升热轧效率的关键
加热炉钢材加热概述
加热炉是热轧过程的关键设备,是任何热轧厂的核心。钢材加热是连续过程。待轧钢材在加热炉入口装料。推钢机推杆直接接触钢材将其在炉底推进。钢材通过预热段、加热段、均热段依次预热、加热、均热。均热段末端钢材由推出机排出进入轧机轧制。排出钢材温度取决于多因素,通常在1100-1250℃范围变化。
加热炉规模通常以向轧机供应足够热钢材的能力表示,单位吨/小时。不同材质、尺寸、装炉温度的钢材可同时在炉内驻留。
加热炉通常被认为高能耗设备。因燃烧过程产生热量,也向大气排放大量污染物。加热工艺对轧机运行经济性有重大影响。
连续加热炉类型
轧机常用三类连续加热炉:(i) 推钢式炉;(ii) 步进炉底式炉;(iii) 步进梁式炉。
推钢式炉缺点包括:(i) 耐火炉底频繁损坏;(ii) 加热钢材有滑块印痕;(iii) 滑块水冷造成能量损失;(iv) 上下燃烧炉钢材支撑结构不利于能源利用;(v) 出钢须伴随装料;(vi) 钢材规格重量和炉长受摩擦限制,炉内可能堆钢;(vii) 无法从四面加热钢材。
加热炉将装入钢材加热至轧制温度以便在轧机热轧。轧制温度使钢材适合轧制过程塑性变形,要求钢材微观组织处于奥氏体区。
待轧钢材通常为钢坯、钢锭、板坯,形状可为方形、矩形、扁平或圆形。其构成炉料床。炉可为上燃或上下燃。燃烧器可位于炉端、炉侧、炉顶。加热炉可用液体、气体或固体燃料。燃烧器布置以实现均匀热分布。
加热炉加热钢材至轧制温度的常规方法是用在燃料化学计量比或略高处工作的燃烧器燃烧炉子加热钢材。100%化学计量比定义为产生燃料完全燃烧的空气/燃料比,产生仅含氮(N₂)、二氧化碳(CO₂)、水蒸气(H₂O)的炉内气氛。略高于100%化学计量比燃烧导致炉内气氛含少量氧(O₂)。因炉内高温,部分N₂转化为氮氧化物。
钢材通过炉子时,通过热烟气直接接触钢材的对流和炉墙炉顶辐射向钢材传递能量。钢材内部热量传递靠传导。辐射传热是最高效传热方式。辐射传热通过钢材料床形成的有效传热面积进行。
加热炉主要组成
主要组件:(i) 耐火和隔热材料构建的炉膛,保持高温运行温度;(ii) 支撑承载钢材的炉底;(iii) 可用固液气燃料升高维持炉温的燃烧器组;(iv) 从炉膛排除燃烧废气的系统;(v) 钢材进出炉膛的系统。
如前所述,炉子基本分三区:(i) 预热段;(ii) 加热段;(iii) 均热段。预热段预热装入钢材,作用是渐进升高钢材温度。钢材表面初期缓慢加热对控制热应力必要。加热段钢材表面温度快速升高,钢材大部分吸热在此段完成。均热段控制钢材内部温度,使截面温度尽可能均匀。此段温度渐进升高以达目标出钢温度。
加热炉主要加热量在加热段。芯部表面温度均匀性达标在均热段实现。烟气与钢材反向流动,确保预热段通过对流回收大量显热。预热段也称回收段。废气在炉内流速和停留时间对有效向钢材传递显热很重要。
加热炉基本运行要求
加热炉需高燃料效率,需要:(i) 合理炉顶剖面;(ii) 有效分区热分布;(iii) 预热段最优长度用于回收热传递;(iv) 燃烧器合理位置;(v) 废气出口合理位置;(vi) 炉膛内释放足够热量加热钢材并克服所有热损失;(vii) 有效将炉气可用部分热量传递给被加热钢材表面;(viii) 适当隔热使炉壁温度最低;(ix) 有效控制炉膛压力消除大气空气渗入;(x) 控制重要炉参数必要仪表;(xi) 废热回收设备;(xii) 排放控制设备。
加热炉基本运行要求包括:(i) 持续达到轧钢所需最低温度;(ii) 将钢材表面、芯部、长度方向温差降至15-25℃;(iii) 最小化钢材冷点即滑块印痕;(iv) 避免钢材过热过烧;(v) 最小化氧化皮形成;(vi) 最小化钢材表面脱碳;(vii) 避免钢材热应力和裂纹;(viii) 消除钢材底面划伤;(ix) 低能耗最小炉热损失;(x) 最大回收废气显热;(xi) 低燃烧排放;(xii) 简单易控功能系统。
加热炉热效率
加热炉热效率定义为钢材从初始温度加热至轧制温度热含量增加量,除以燃料提供的能量(含潜热和显热)。
连续推钢式加热炉轧机总能耗70%-80%来自加热炉。推钢式炉长期面临低效率问题。热效率通常仅20%-30%,因大量热量损失。损失原因包括:(i) 炉体结构蓄热;(ii) 炉外壁和结构散热;(iii) 工具设备带出热量;(iv) 加热炉内冷空气渗入所需热量;(v) 炉内燃烧过剩空气带走热量;(vi) 废气带走热量;(vii) 泄漏热损失;(viii) 滑块冷却水热损失。最大热损失源是排出炉外废气。炉温越高,废气热损失越大。图1为推钢式加热炉典型热平衡图。
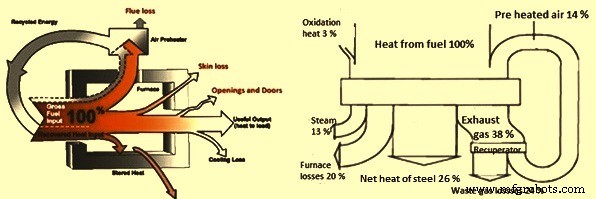
图1 推钢式加热炉典型热平衡图
钢材加热与操作实践
加热炉钢材加热受操作实践影响。良好操作实践对氧化皮控制、燃料消耗、加热质量有更好控制,也影响炉生产率。影响操作实践因素包括:(i) 炉底覆盖率;(ii) 钢材出钢温度;(iii) 钢材长度和截面温度均匀性;(iv) 燃料燃烧控制;(v) 通过控制废气O₂控制炉内过剩空气流入;(vi) 炉压控制;(vii) 废热回收。
燃烧控制优化钢材吸收显热。燃料高效利用控制炉内废气流动。炉内燃料比耗受影响因素:(i) 燃料热值(CV);(ii) 炉内过剩空气;(iii) 燃烧空气预热温度;(iv) 燃烧区温度;(v) 钢材入炉温度;(vi) 钢材炉底覆盖率;(vii) 出钢温度;(viii) 炉热损失;(ix) 轧机延误。
煤粉加热炉除煤热值外,重要因素还包括:(i) 煤灰分、水分、挥发分;(ii) 粉碎时粒度分布一致性;(iii) 粉煤与输送介质(燃烧空气)均匀混合;(iv) 粉煤向燃烧器稳定供料速率。
粉煤通常悬浮在空气中输送,用稀相输送法,输送空气通常作为燃烧器一次风。此时输送要求通常决定一次风量,意味着燃烧器喷嘴一次风出口速度是优化动量从而优化燃烧的唯一变量。
风速须足以维持煤粉悬浮,但不能过高导致快速磨损和过大压损。最低推荐输送速度22m/s,最优25m/s,绝对最低19-20m/s。速度过低煤粉可能沉积死角,积聚煤粉因自燃引发严重火灾爆炸风险。
粉煤在输送管内通常不均匀分布,常发生严重不均匀分布称“绳索效应”。这不可预测但随系统弯头增多、管路变长而加剧。绳索效应难检测量化但不利于燃烧器火焰型式和放热分布性能。
加热炉废气离炉温度高于炉内钢材温度。废气显热离炉可带走炉热输入35%-55%。过剩空气量和废气温度越高,炉热流出越大。故废热回收在决定加热炉燃料效率中起关键作用。回收废气显热回炉重要方法之一是废热回收器预热燃烧空气。
废热回收通常有直接间接效益。直接效益:(i) 提高加热系统效率降低燃料比耗;(ii) 降低出烟囱废气温度;(iii) 预热燃烧空气提高火焰温度;(iv) 加快炉内钢材升温;(v) 提高炉生产率。间接效益:(i) 减少大气污染;(ii) 减小设备尺寸进而降低运行能耗。
钢坯进入加热炉后依次经入口、预热段、加热段、均热段至出口。其表面温度随加热曲线随时间变化,炉内停留时间决定温度均匀性。加热曲线和停留时间影响能量消耗或燃料消耗。表面温度分布主要受辐射控制,部分受对流和传导传热影响。假设钢材表面热平衡,典型加热曲线(钢材表面温度)可用反正切函数表示。图2绘制钢材位置(z)与表面温度分布(Ts)关系,曲线以装料温度(Tc)、出钢温度(Td)、炉长(L)无量纲归一化。
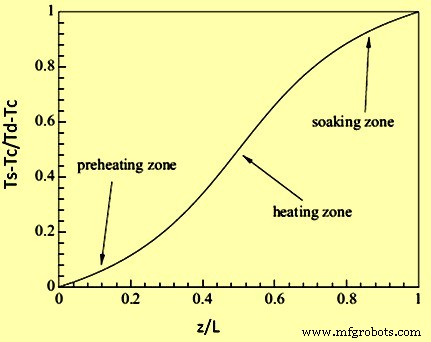
图2 加热炉钢材加热典型反正切曲线
影响加热效率因素
导致加热炉热效率低的因素包括:(i) 炉能力与轧机能力不匹配;(ii) 燃烧设备选型不当;(iii) 无回收器或回收器能力不足/低效;(iv) 无空气/燃料比控制系统或旁路;(v) 无自动温控和炉压控制系统;(vi) 炉和燃烧系统维护操作不当;(vii) 炉结构蓄热;(viii) 炉外壁或结构散热;(ix) 负载输送机、夹具、托盘等带出炉外热量;(x) 开口、热暴露部件辐射损失;(xi) 冷空气渗入炉内带走热量;(xii) 燃烧器过剩空气带走热量。
制造工艺