


连铸工艺核心指南:流程原理与显著优势
连铸基础原理
连铸是将液态钢凝固为半成品(坯料),供后续精轧的工艺。1865年Henry Bessemer爵士构思并申请专利,因工程设备难题未商业化,1950年代解决问题后投入商用,2012年全球连铸钢产量达14.75亿吨。连铸取代了铸锭、脱模、加热坑、初轧等多道工序,实现单工序完成,大幅提升收得率、质量、生产率和成本效益。连铸原理见图1。
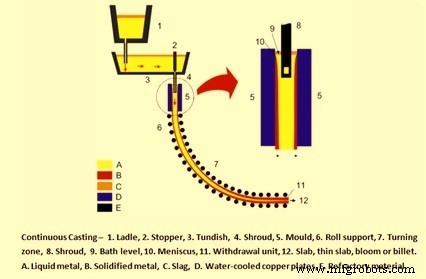
图1 连铸原理
参照图1:钢包(1)从精炼工位吊至连铸机,包车旋转至浇铸位置对准中间包(3)。液钢流入中间包,再进入水冷铜结晶器(5)。凝固始于结晶器,经辊段支撑(6)和弯曲区(7)继续凝固,随后矫直、火焰切割,送中间库或热送精轧。
铸坯断面规格分类
- 方坯:截面≤150 mm见方
- 矩形坯/板坯:截面正方或矩形,边长150-500 mm
- 圆坯:直径125-500 mm
- 异型坯:狗骨形,后轧工字钢
- 板坯:厚度150-400 mm,宽度>500-2500 mm。宽厚比(长宽比)≥2.5:1定义为板坯
- 薄板坯:厚度50-90 mm
连铸机设计关键考量
- 终端产品决定铸坯质量、钢种、断面形状
- 年铸造吨位
- 液钢供应量及单炉重量
- 计划运行工时
以上因素决定流数、拉速等设计参数,需匹配液钢供给。钢种质量决定机长、垂直高度、结晶器弯直、水冷/气雾冷却、电磁搅拌等参数。
液钢输送两步走
液钢从钢包到结晶器分两步:(1) 钢包→中间包;(2) 中间包→结晶器。中间包流量控制通过滑板、塞棒、定量水口等孔道装置,配合中间包液位调节实现。
连铸机主要段落与核心部件
五大功能段落
- 中间包:位于结晶器上方,调节液钢流入速度
- 水冷铜结晶器(一冷区):生成足够强度固态外壳维持铸坯形状进入二冷区
- 二冷区+包围段:铸坯大部分仍为液态,喷水/气雾进一步凝固
- 展直段:除垂直连铸机外均设
- 切割装置:割炬或机械剪,切定长
核心部件详解
中间包
典型矩形,也有三角、T形。底部布水口分配液钢。关键功能:促进夹杂物上浮分离;换包时保持液钢连续供给;维持水口上液位稳定保证浇铸速度恒定(明流水口制);提供稳定流型。
结晶器
核心功能:形成足够强度固态外壳包容液态核心。关键指标:形状、壳厚、壳温均匀、内外表面无缺陷、低气孔、少非金属夹杂。结构为开口箱体,内衬高纯铜合金水冷壁。铜面常镀铬/镍增硬防铜渗透导致表面裂纹。传热复杂,常用数学/计算机建模辅助设计。热阻序列:固态壳内导热→壳面到铜面接触传热→铜壁导热→铜内表面到冷却水对流传热。
结晶器振动
减少摩擦粘连、防壳体撕裂、防断浇。振动靠润滑油/粉末熔剂降低摩擦,液压/凸轮/杠杆驱动往复振动。频率、行程、波形可变。常用“负拔”模式:下行速度超拉速,产生压应力封合表面裂纹气孔增强壳体强度。
二冷系统
多分区控制凝固铸坯冷却。喷淋介质为水或气水混合。传热三方式并存:辐射(上部主导)、导热(辊缝接触、遵循傅里叶定律)、对流(高速水滴/雾穿透蒸汽层蒸发、遵循牛顿冷却定律)。功能:控制凝固速率、喷水强度调节铸坯温度、机架冷却。
凝固壳增长预测
可靠遵循菲克定律,亦用于计算全凝固距离(无液态核心)。
铸坯包围与导向
多组挡辊对向夹持铸坯,必要时加侧辊。核心:提供导向包围至外壳自支撑。辊系布局(间距、直径)需精选,最小化辊间鼓包和液固界面应变。上部壳薄弱区用小直径密排辊四面支撑,下部仅宽面支撑。
展弯矫直
外弧受拉、内弧受压,应变由弧半径和钢种力学性能决定。外弧过量应变致裂纹。采用多点展弯渐变增大弧半径,逐步矫直至水平面,最小化应变。
浇铸工艺流程
开浇时用钢假锭封堵结晶器底部,液注入部分凝固形成外壳包液芯铸坯。一冷区壳厚达10-20 mm时,矫直拉拔机启动带动假锭拉出铸坯,液钢同速补入。拉速300-7500 mm/min视断面、钢种、质量而定。单炉浇铸45-90分钟避免包温过降。出结晶器入辊段包围二冷室喷水/气雾促凝固,保形保质。大断面需延长包围。全凝固后经矫直拉拔机,假锭断开回收。矫直后切割成成品(板坯/矩形坯/方坯/圆坯/异型坯)。
制造工艺