


切削刀具与砂轮:核心区别详解
加工分类与刀具基础
机械加工通过逐层去除毛坯材料赋予形状、尺寸、光洁度,是提高精度和公差的主要减材工艺。常规加工、磨削、非传统加工 (NTM) 三大类,各在材料去除率 (MRR)、精度、特征尺寸、适用材料、成本等方面有不同能力。
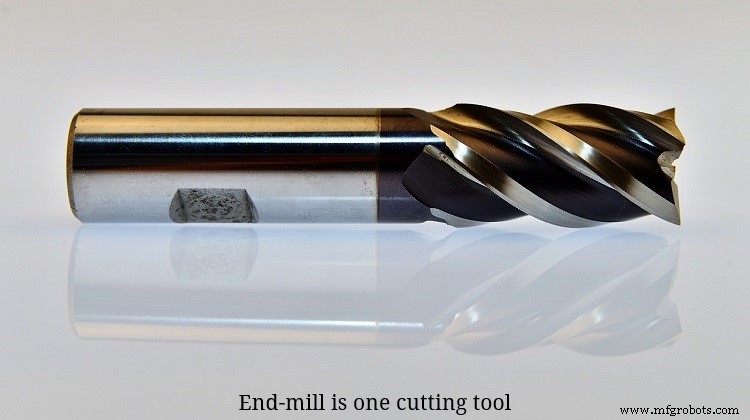
常规切削刀具
使用楔形切削刀具以切屑形式逐层去除材料。工序包括车、铣、钻、镗、铰、滚齿、铰、键槽等。早期以金属刀具为主,现非金属刀具普及。刀具功能:压缩前方材料层并剪切去除。工件与刀具夹紧于机床,赋予速度、进给、切深。每种工序用特定刀具,但特定刀具特征可在范围内变化。刀具必须有明确几何规格和材料。
磨削与砂轮
磨削也以切屑形式去除材料,但不使用金属刀具。磨削刀具主要由耐火陶瓷磨粒组成,微小锋利磨粒实际去除材料。砂轮整体有规格,但磨粒几何随机。典型工序:磨削、珩磨、超精磨等,适合精加工而非批量去除。磨削使用圆柱砂轮,由磨粒结合剂(树脂、金属等)粘结。磨料、粒度、结合剂等预定义,但磨粒几何未定义。
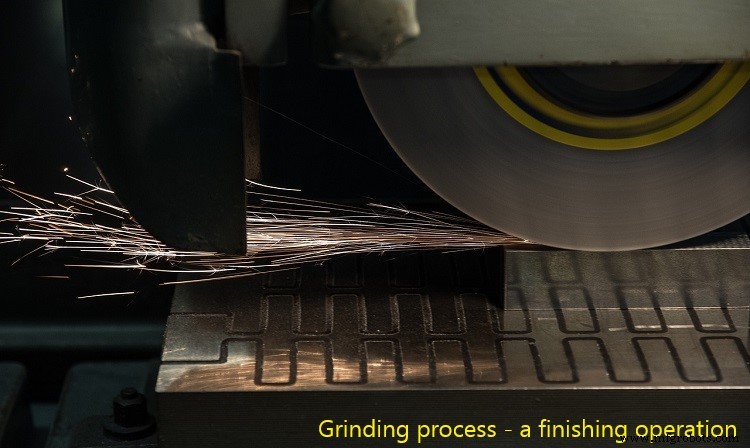
切削刀具 vs 砂轮 详细对比表
| 对比项目 | 切削刀具 | 砂轮 |
|---|---|---|
| 刃数类型 | 可为单刃或多刃 | 始终为多刃刀具 |
| 材料组成 | 金属(碳钢、高速钢、硬质合金)、陶瓷、金刚石、cBN 等 | 磨粒(氧化铝、氧化硅、金刚石等)+ 结合剂(树脂、金属等) |
| 几何特征 | 每把刀具几何明确定义(前角、后角、刃口圆弧、刀尖圆弧等) | 砂轮整体有规格,但磨粒几何随机,各角度、方位、半径未定义 |
关键技术点深度解析
单刃与多刃
切削刀具可含 1 个或多个主动切削刃。单刃刀具单次仅 1 个主刃参与切削;多刃刀具多刃同时参与。单刃刀具便宜、易制造,但承受切屑负荷小、生产率低。车、成形/刨、镗、飞刀用单刃;铣、钻、铰、拉、滚齿、磨削用多刃。因此切削刀具可单刃或多刃,砂轮始终多刃。
刀具材料
切削刀具材料多样:碳钢、高速钢 (HSS)、硬质合金、陶瓷、金刚石、立方氮化硼 (cBN) 等,按工件材料、工序选用。砂轮由氧化铝、氧化硅、金刚石等磨粒用树脂、金属等结合剂粘结。材料去除仅由磨粒实现,且仅约 1% 外露磨粒单次参与切削。
刀具几何
几何、方向、材料三大因素决定加工性能。切削刀具几何明确定义,包括各方向前角、后角、刃倾角、刀尖圆弧等,选刀依据即几何特征。砂轮虽有整体规格,但磨粒无特定几何,各角度、方位、半径随机变化,随机几何有时增加切削力或温度。
参考文献
- 《机械加工与机床》 A.B. Chattopadhyay 著(第1版,Wiley)
- 《制造工程与技术 SI版》 S. Kalpakjian & S.R. Schmid 著(第7版,Pearson Ed Asia)
工业技术