


TiO₂涂层延长高炉炉底寿命:经验证的耐火材料保护方案
TiO₂添加对高炉炉底衬砖的保护作用
延长高炉(BF)冶炼周期是钢铁生产的核心关注点。在保持高产出、降低单位资本成本的前提下提升冶炼周期,是高炉运行的永恒目标。高炉炉底耐火衬砖是最关键的部件,直接决定高炉寿命。炉底耐火材料的侵蚀磨损是操作人员最头疼的问题,因为它对冶炼周期的影响最大。
炉底面临的严苛工况
炉底是高炉中受损最严重的区域,主要承受:化学侵蚀、碳砖溶解、渣铁流动冲刷、热应力等多重作用。最关键的区域是炉壁与炉底过渡带。高炉寿命通常由炉壁耐火材料的侵蚀程度决定。除了合理设计衬砖结构外,最大限度减少炉壁侵蚀至关重要。因此,不停产条件下延长炉底和炉壁寿命的方法,具有显著的经济和技术价值。
炉底磨损的主要原因
高炉炉底的磨蚀和侵蚀源于:
① 高环境温度
② 液态冶炼产物持续流动
③ 产物化学活性
④ 气体压力和化学活性
⑤ 水分渗入炉底
耐火材料损耗的主因包括:
① 高炉高产运行
② 频繁长时间停炉(超2天)
③ 冷却系统漏水
④ 炉料质量
减少炉底侵蚀的措施
常见措施有:降低产出、减少喷煤、风口与碳砖间灌浆、暂时堵风口、加强壁部冷却、添加含TiO₂材料。其中,添加含钛化合物改善炉底衬砖寿命是应用最广泛的方法。TiO₂能有效防止炉底衬砖过早侵蚀。
含钛材料的来源与形式
从炉顶加入的含钛材料最常用的是钛铁矿,这是天然钛源。主要形式为钛磁铁矿(Fe,Ti)₃O₄或FeTiO₃,是钛铁矿与铁矿物(磁铁矿、部分赤铁矿)的机械混合物。典型成分:TiO₂ 33%、Fe₂O₃ <36%、SiO₂ <25%、Al₂O₃ <8%、MgO <5%、水分 6%。粒度10-40mm。此外还可通过烧结矿、球团或合成含钛材料随炉料加入。
“热修补”机制
现行工艺通过加入钛铁矿生成化学热稳定的钛碳氮化物Ti(C,N),这些化合物主要聚集在受损点,产生所谓的“热修补”效应。图1展示了炉底Ti(C,N)沉积情况。
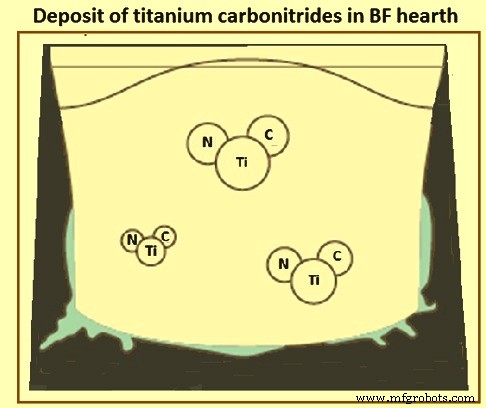
图1 高炉炉底钛碳氮化物沉积
“钛熊”保护层的形成
适量加入含钛材料可促使耐火砖表面形成保护层,即“钛熊”。这是钛的碳化物、氮化物和碳氮化物在炉底区域的沉淀物。表1列出了TiN和TiC的关键特性。
| 表1 氮化钛和碳化钛的性质 | ||||
|---|---|---|---|---|
| 序号 | 性质 | 单位 | TiC | TiN |
| 1 | 颜色 | 灰色金属光泽 | 铜色 | |
| 2 | 密度 | g/cm³ | 4.93 | 5.4 |
| 3 | 熔点 | ℃ | 3157 | 2950 |
| 4 | 热导率 | W/(m·K) | 29 | 38 |
| 5 | 硬度(莫氏) | 9 | 9 | |
| 6 | 硬度(努氏) | 2470 | 1800 | |
| 7 | 溶于铁水中(1400℃) | % | <0.01 | <0.01 |
| 8 | 晶体类型 | 面心立方 | 面心立方 | |
| 9 | 晶格常数 | nm | 0.4305-0.4327 | 0.4323-0.4342 |
| 10 | 热膨胀系数(25-100℃) | 10⁻⁶/K | 7.3 | 7.3 |
| 11 | 弹性模量 | GN/m² | 320 | 260 |
| 12 | 电阻率 | 10⁻⁵ Ω·m | 7 | 3 |
Ti(C,N)沉淀的热力学与动力学
添加含钛材料旨在生成高温高耐磨的Ti(C,N)化合物,其在铁水中的溶解度随温度变化。当温度下降(受损区热流增大、散热增加)达到溶解度极限时,Ti(C,N)从铁水中析出,沉积在严重受损的耐火材料区域,实现“热修补”。
两种加钛策略:预防性与补救性
预防性措施:定期加入TiO₂建立并维持炉底Ti(C,N)保护层。
补救性措施:炉底温度超限时大量加入TiO₂,直至温度稳定。
表2列出了两种模式的典型参数。
| 表2 高炉加TiO₂时的典型参数 | ||||
|---|---|---|---|---|
| 序号 | 项目 | 单位 | 预防性 | 补救性 |
| 1 | 加入TiO₂量 | kg/t铁 | 3-5 | 5-20 |
| 2 | 铁水中Ti浓度 | % | 0.05-0.1 | 1.0-1.5 |
| 3 | 渣中TiO₂浓度 | % | 1.0-1.5 | 1.5-3.0 |
TiO₂化学反应机理
钛铁矿主要成分为钛铁酸盐(Fe,Ti)₃O₄或FeTiO₃,需在高炉中通过能量供给(消耗焦炭3-10kg/t钛铁矿)分解为FeO和TiO₂,随后生成Ti(C,N)。三大核心机制:
① 热力学计算显示风口处渣中TiO₂约1.2%时与Ti(C,N)平衡;
② TiO₂浓度超1.2%时被还原析出为Ti(C,N);
③ 需控制渣中TiO₂上限3%、铁水中Ti上限0.3%,高铁水Si含量和高渣碱度有利于Ti/TiO₂分配。
Ti(C,N)沉积是界面反应。Ti需通过渣/铁界面上升才能有效反应,因此尽早形成细小分散的Ti液滴极为有利。大尺寸Ti(C,N)晶体归因于渗透作用导致的耐火材料表面浓缩,加速晶体生长并稳定沉积层。
还原与保护层形成过程
含钛材料仅通过直接还原:TiO₂ + 2C = Ti + 2CO(ΔH=169773 kcal/mol)。碳氮化物形成受扩散控制,需时间。还原生成的Ti溶入铁水,随铁水流向受损区,与铁水中C、N反应生成Ti(C,N):xTi + yC + zN = TiN、TiC、Ti(C,N)。Ti(C,N)在低温区(高热流区)溶解度低时析出。图2展示了保护层形成机理及实物照片。
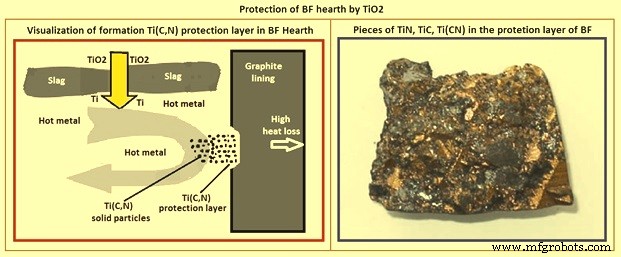
图2 TiO₂对高炉炉底的保护机理
影响Ti/TiO₂平衡的因素
主要因素:① 炉底温度 ② 渣碱度 ③ 铁水硅含量。图3展示了不同Ti/TiO₂平衡和硅含量下炉底温度与钛负荷的关系。Ti(C,N)熔点2959℃,沉积于炉底和炉壁,随时间累积保护衬砖内表面,延长冶炼周期。吹空高炉的铁包中发现大量Ti(C,N)沉积即佐证了这一点。
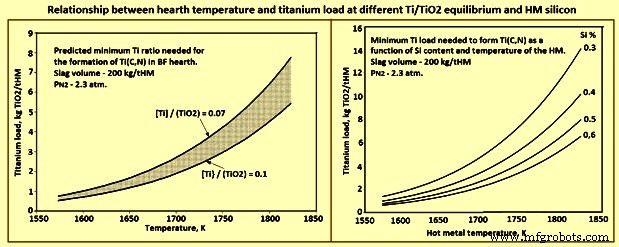
图3 炉底温度与钛负荷在不同Ti/TiO₂平衡和铁水硅含量下的关系
TiO₂加入方式:炉顶配料 vs 风口喷吹
炉顶配料:材料分布于整个炉筒,反应延迟,需加入量大,影响渣铁质量,偶尔造成炉筒沉积(惰性炉料)。Ti虽均匀分布于横截面,但仅炉底壁部需要,过量加入劣化铁水和渣质量,且限制渣作水泥添加剂。
风口喷吹:采用细粒合成TiO₂材料,从风口直接喷入炉底区域。优势显著:
① 就近作用于受威胁耐火区,少量投入高效修补;
② 反应延迟短,即使出现“热点”也能快速响应;
③ 无炉筒积累;
④ 直接在风口和炉底影响气-铁-渣相互作用;
⑤ 低投入率、高转化率改善渣质量,TiO₂含量低,不劣化高炉水渣质量。
工业实践证明,系统性喷吹合成钛源可显著降低关键炉底区温度。精准喷吹可快速修补“热点”。但需配套喷吹系统:储料仓、压力锁、给料仓、带喷射喷嘴的转子给料机、输送管道(可同时供4个风口),给料速率10-60 kg/min。可按需选择风口,除储料仓装料外可全自动运行。
制造工艺