


连铸保护渣:高品质钢铁生产的关键功能材料全解析
连铸保护渣
连铸保护渣主要作用于连铸机结晶器内液态钢的顺利通过。别称:模渣、铸造粉、模渣渣、模渣粉。保护渣是连铸液态钢浇铸稳定性最关键、影响最大的因素之一,对液态钢平稳浇铸起决定性作用。
保护渣提升铸造工艺性能、减少表面缺陷。核心功能:(i)防止液态钢氧化;(ii)为凝固钢壳提供润滑;(iii)控制、优化、隔热液态钢向结晶器与环境的水平/垂直传热;(iv)吸收液态钢非金属夹杂物产出洁净铸坯;(v)为液态钢提供化学保护防氧化及其他非期望反应。高碱度保护渣增强非金属夹杂物同化能力。
1950s连铸启动初期,油菜籽油提供钢壳与结晶器润滑传热。早期明流浇铸用油菜籽油润滑,但因油类热绝缘不足、防钢再氧化失效、不能作氧化铝等杂质熔剂,铸坯表面质量差。浸入式水口(SEN)应用后,油类新问题显现:冻结钢片/骷髅在浸入水口周围生长至折断SEN。
保护研发旨在攻克油菜籽油痛点,被视为「试错式」演进。1968年引入粉煤灰基保护渣。早期为物理混合:粉煤灰、高炉渣、萤石、碱金属碳酸盐、冰晶石。显著降热损、可降过热度;润湿结晶器与钢壳;改善铸造参数提升质量。但粉煤灰成分波动大,需与石灰石/纯碱/氟石(CaF₂)精细配比以复现成分,催生1980s早期合成保护渣。持续迭代使多规格钢种连铸常态化。
当今多元化保护渣适配多钢种/断面:颗粒/粉末/挤出型。影响性能因子:(i)化学成分;(ii)矿物组成;(iii)粒度组成;(iv)制造工艺;(v)干燥/焙烧法;(vi)游离碳含量。各形态各有优劣:价格、健康风险、流动性、隔热性、熔化速率。选型需深谙铸造工艺、液钢成分、工艺可行性偏好、工艺产品特性。
保护渣为金属氧化物/氟化物机械混合,含少量碳调节熔融速率。熔融时氧化物/氟化物反应成液态,冷却生成复杂氧化物与氧氟化物。这些相对润滑传热性能的影响取决于原始粉末化学成分。成分复杂,难以纯成分基础上比较不同渣性能。
成分随应用/钢种/产品目标差异,但核心组分相对固定:(i)CaO+SiO₂约占70%,CaO 22-45%、SiO₂ 17-56%;(ii)CaO/SiO₂碱度通常1-1.3,部分0.8;(iii)MgO 0-10%;(iv)Fe₂O₃ 0-6%;(v)Al₂O₃ 0-13%;(vi)Na₂O 0-25%;(vii)K₂O 0-2%;(viii)氟2-15%;(ix)TiO₂/B₂O₃/ZrO₂/Li₂O/MnO按需添加量变动大;(x)C 2-20%。
氟(F)深度影响保护渣性能且有环境隐患。优势:(i)降熔点强化润滑;(ii)降粘度利稳定连续渣膜成型;(iii)促渣膜结晶。劣势:(i)挥发SiF₄/NaF排放;(ii)与冷却水反应生成HF。
粘度、凝固点、熔点、渣化速率为关键性能指标。要求低粘度、低液相线温度、匹配铸速熔化速率。特定钢种铸造需关注密度与化学成分。隔热性由堆积密度、粒度、碳型控制。化学成分对主要性能影响见表1。
| 表1 化学成分对保护渣主要性能的影响 | ||||
| 序号 | 化合物/元素 | 粘度 | 凝固点 | 熔点 |
| 1 | CaO | 降低 | 升高 | 升高 |
| 2 | SiO₂ | 升高 | 降低 | 降低 |
| 3 | CaO/SiO₂ | 降低 | 升高 | 升高 |
| 4 | Al₂O₃ | 升高 | 降低 | 升高 |
| 5 | Na₂O | 降低 | 降低 | 降低 |
| 6 | F | 降低 | 升高 | 降低 |
| 7 | Fe₂O₃ | 降低 | 降低 | 降低 |
| 8 | MnO | 降低 | 降低 | 降低 |
| 9 | MgO | 降低 | 降低 | 降低 |
| 10 | B₂O₃ | 降低 | 降低 | 降低 |
| 11 | BaO | 降低 | 降低 | 降低 |
| 12 | Li₂O | 降低 | 降低 | 降低 |
| 13 | TiO₂ | 不变 | 升高 | 升高 |
| 14 | K₂O | 降低 | 降低 | 降低 |
钢种专用保护渣需求
- 低碳Al杀钢:需吸收Al₂O₃夹杂不劣化粘度,具良好隔热、非金属吸收、性能稳定。稳定性定义为吸收Al₂O₃不劣化粘度能力。
- 0.1-0.18%C碳素钢:易裂纹。高凝固点渣降透过结晶器热量。需低粘度保润滑。
- >0.18%C碳素钢:需低粘度、低密度、低熔点,兼具良好隔热、正确碳含量、润滑能力。
- 超低碳钢:需吸收非金属夹杂、强化隔热、良好润滑、性能稳定、最小渣夹杂,且不引起钢碳增。
现代保护渣三大类:(i)粉煤灰基——铝矾土/石灰/萤石等与粉煤灰主体机械混合;(ii)合成渣——粉末原料按比例高剪切混合,宜用熔点相近原料、最少原料种类简化质保、避健康隐患原料;(iii)预熔/熔融渣——机械混合后熔融造粒,常用于Al杀钢深冲级钢种,提升均匀性与化学成分稳定性。供货形态:粉末、颗粒、挤出、膨胀颗粒。各形态在成本、流动性、隔热、熔化速率、健康风险上各有优劣。粉末廉价但细粉有健康风险、易分层不均;颗粒/挤出粉尘少、质控好、健康风险低;膨胀颗粒含膨胀剂,受热形变降表面流动性。
起渣粉 —— 开铸初期快速形成渣池用。低熔点、高Na₂O、常含碳化硅/少量碳(<1%)等放热剂。仅必要时使用。
保护渣工作机理
连铸中液钢从中间包连续注入振动结晶器,铜结晶器水冷。为防液钢氧化粘结结晶器,持续向结晶器液面加保护渣(人工/自动),形成100-150mm总深度渣层。液钢高温远超渣熔点,垂直向形成温度梯度。液面新加渣→粉末层;渣受热失碳(与氧反应)、脱水、烧结成烧结层;继续熔融形成烧结(糊状)层与液态层,液态池深度须大于振动冲程保润滑;液态渣首次渗入结晶器/钢液面间隙形成2-4mm玻璃态固态渣膜,后续高温区结晶;形成0.1mm液态渣膜随钢壳下拉润滑钢 strand,防钢粘结结晶器导致突裂。
液面渣层通常四层:(i)顶部未反应未熔融深色粉末层;(ii)烧结半反应层;(iii)糊状熔融带;(iv)直接接触液钢的熔融渣层。润滑几乎完全在最后一层完成,受多因子影响。通常低粘度/低熔温熔剂提供低摩擦、优润滑、防粘结。
图1示意从液钢向渣外表面移动,按聚集态/物态可定义三层,各存特定温区。反之从液钢向水冷结晶器移动,可按熔化曲线预测其他层。渣膜性能决定钢 strand润滑与结晶器传热主功能。按化学成分与物性,可发生结晶或玻璃化两大机制。结晶利于均匀可控横向传热(防表面裂纹)。但直接接触液钢的渣经历瞬时加热,远离热力学平衡,通常呈玻璃态行为。
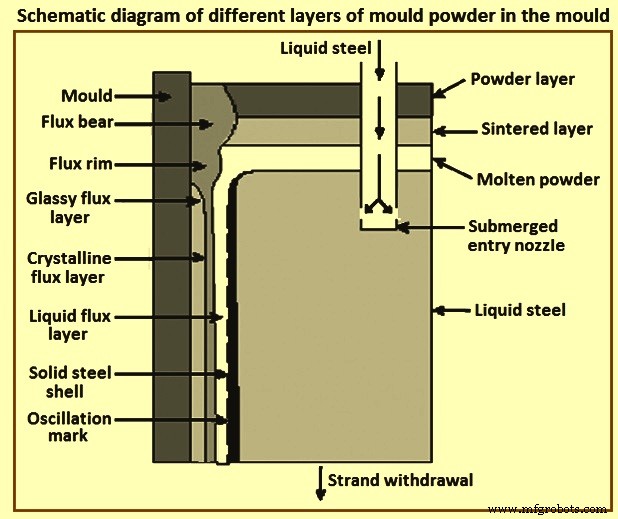
图1 结晶器内保护渣不同层示意图
保护渣功能过程
渣下部烧结形成烧结层。最贴近液钢的渣因高温熔融形成液态渣池。结晶器窄/宽面液态渣渗入钢液面与结晶器壁窄缝。液态渣淬火于水冷结晶器壁形成固态玻璃渣层。持续加渣或预热可能形成结晶相。结晶器上部传热率高→液面上方形成边缘渣。固态渣层结构控制横向热流即钢冷却速率,直联最终钢材表面缺陷。固态钢壳表面温度全程超渣熔点→固态渣层与钢壳间存液态渣层,维持低 strand/结晶器摩擦防粘结。
贴近结晶器液钢层开始凝固。凝固壳质量表征至关重要。须通过调整铸速、振动频率、传热、渣熔化速率/成分/粘度等控制壳稳定性质量。保护渣覆盖液钢形成液态渣层,上覆富碳烧结层、再上未熔融粉末。保护渣预期功能:(i)防金属氧化;(ii)热绝缘防表面过早凝固;(iii)吸收上浮夹杂;(iv)润滑金属-结晶器接触;(v)按铸造条件实现 strand-结晶器均匀传热。
结晶器振动中,液钢面液态渣渗入 strand-结晶器间隙润滑并调节 strand向结晶器传热。散热过慢→ strand壳过薄→破裂突裂(承受不住铁静压);散热过快→铸坯纵向裂纹。
保护渣表征
物理表征是选型与运行评价关键。通常考察化学成分、粘度(含结晶起始)、熔化行为。
粘度 —— 影响铸造中渣渗透。同工况下粘度降低→渗透增加。粘度操作窗口多基于经验法则,但粉末夹杂控制等需求也影响目标粘度设定。
熔化行为 —— 强影响液态渣池深度与边缘渣/结皮敏感性。熔化轨迹与熔化速率描述熔化行为。游离碳是主导因子。另一主参数:结晶器流动条件即液面稳定性。液池深度源于加料与渗透平衡。
熔化轨迹 —— 热台显微镜测定,给软化/熔化/流动温度值。
熔化速率 —— 软化法测定:固定温度(1400℃)下预压渣柱位移随时间变化。定性结果关联渣成分即游离碳含量。
制造工艺