


高炉配料系统:热金属生产的原料管理
高炉配料系统概述
高炉(BF)生产热金属(HM)需要四类主要原料:(i) 含铁原料,如烧结矿、球团矿和标准块矿(也称粒度铁矿);(ii) 燃料和还原剂,如高炉焦炭、小块焦和喷吹煤;(iii) 熔剂,如石灰石、白云石和石英石;(iv) 杂项材料(也称“添加剂”),如锰矿和钛铁矿等。除喷吹煤在鼓风水平通过风口喷入高炉外,所有材料均从炉顶装入,并通过配料系统进行处理。
高炉装料系统组成
高炉装料系统由两大主要区域组成:配料系统和炉顶装料设备。其目的是使原料能准确、一致、可预测且受控地装入炉内。在配料系统中,对原料进行称重和配料,以便输送至炉顶装料设备。炉顶装料设备负责将原料输送至炉顶并分布入炉。配料系统的目的是尽快将正确数量的焦炭、含铁材料、熔剂和添加剂送至炉内,以维持高炉的最佳运行性能。
配料系统的历史演变
配料系统是各类原料存储并按规定顺序计量后输送至高炉顶部的区域。20世纪初典型的高炉配料系统建为深坑,铁路车在其上方移动并将原料卸入储存仓。配料系统通常分为三组储存仓:焦炭仓、含铁材料仓、熔剂和添加剂仓。每种材料仓类型通常沿炉中心线对称分布。1920年代至1950年代,配料系统规模扩大,建为半地上半地下结构,以容纳更多材料仓类型和更大储量。
自20世纪初以来,计量原料并输送至罐车的方式是通过在料仓下方移动的移动秤车。操作员手动开启仓门称量所需原料量,再移至下一仓收集下一种材料。随着1980年代高炉产量需求增加,现有秤车配料系统升级以缩短收料时间。仓门操作实现机械化,秤车常与计算机系统联网,按重量跟踪材料,提高控制精度并大幅减少体力劳动。在秤车与罐车之间增设缓冲料斗,使秤车操作员有更多时间收集不同材料,而不延误罐车运行。
自动化配料系统类型
自动化配料系统通常分两种截然不同的类型。第一种是用给料机和皮带输送机系统取代料仓下的秤车。每种原料(焦炭、含铁材料、熔剂和添加剂等)配置独立输送机,其上方排列料仓,振动给料机将物料从料仓卸至输送机。焦炭和含铁材料的每条输送机末端设振动筛,筛分物料并送入称量料斗。该系统继续在罐车前向称量料斗供料。图1展示了罐车给料高炉自动化配料系统的典型布置。
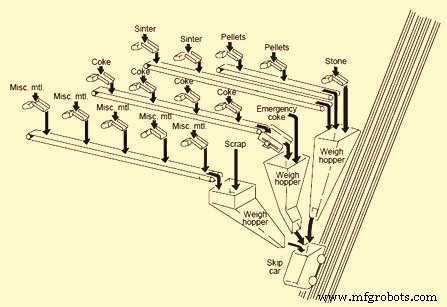
图1 罐车给料高炉自动化配料系统典型布置
第二种自动化配料系统是完全建于地面、远离高炉的大型料仓结构。这通常用于用皮带输送机而非罐车将物料输送至炉顶的高炉。料仓填充通常由皮带输送机系统完成。振动给料机和皮带输送机从料仓取出物料送入称量料斗,称量料斗再通过汇集输送机将物料卸至主输送机。称量料斗按程序按正确顺序将原料称量至通往炉顶的主输送带上。
配料系统自动化显著提高了生产能力、运行效率,并消除了操作员和设备造成的运行偏差。然而,现代自动化配料系统实际运行可能相当复杂。配料系统本身可能由输送机供料,再通过分配输送机将物料分配至各料仓。配料系统内输送机和设备布局可有多种安排方式。
焦炭和含铁材料通常均需筛分,另一输送机移除细粉。物料可经计算机取样、分析和跟踪,使操作员能精确控制入炉原料化学成分变化。监测焦炭水分并修正称重,确保装料达到所需干重。对含碳材料和含铁原料的双重监测,有利于更好控制高炉热工状况,降低综合燃料比。图2展示了配料系统设备的典型简化布置。
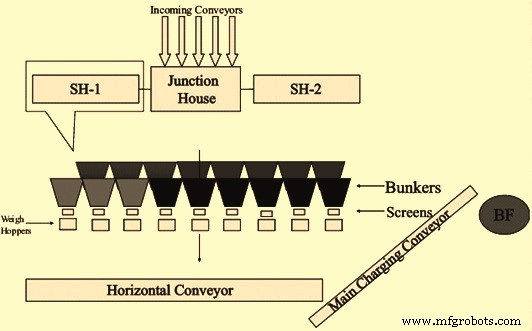
图2 配料系统典型简化设备布置
图3给出了配料系统的典型示意流程图。
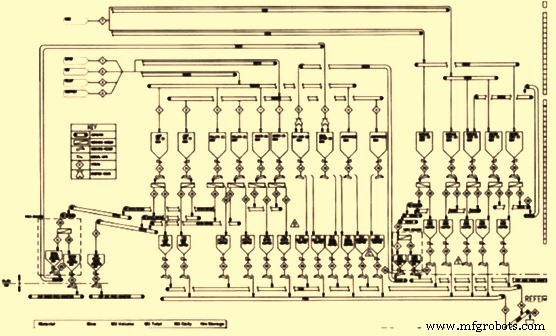
图3 配料系统示意流程图
配料系统的功能与典型设施
配料系统与高炉炉顶装料设备系统是实现现代高炉理想负荷分布的关键设施。配料系统的作用是允许焦炭和含铁负荷进行多粒度分级,包括筛分或未筛分的下料,以及这些材料不同粒度的灵活配比。这是高效应用炉顶装料系统的基础,也是当今先进高炉运行的前提。
配料系统的功能包括:(i) 从各自的存储或生产单元接收各种材料(主要通过输送机);(ii) 提供足够时长的储存;(iii) 按所需顺序和速率卸出负荷材料以满足高炉需求;(iv) 通过筛分制备,并按所需数量和层次放置在输送机上,输送至将物料从配料系统送至高炉炉顶装料设备的设备(罐车或输送机)。
称量后的原料按装料程序以批次模式收集,通过罐车或皮带输送机送至炉顶。高炉规模、产量要求和可用场地平面图影响采用罐车还是皮带输送机系统将原料送至炉顶。原料随后由炉顶装料设备装入炉内,该设备也由装料程序控制。
高炉配料系统在高炉高效运行中起关键作用,因为高炉达到预期热金属产量很大程度上取决于原料的质量、一致性、数量及其装料顺序。
负荷材料通过接料室进入配料系统。高炉焦炭通常由两条所需宽度和能力的输送机(一备一用)处理。同样,含铁负荷材料通常由两条所需宽度和能力的输送机(一备一用)处理。熔剂和添加剂一般由一条备用输送机处理。配料系统通常为每种负荷材料设有若干所需总容量的储存仓。
焦炭和含铁材料在所需能力的筛分机中筛分以除去细粉,通常采用振动筛。熔剂和添加剂通常无振动筛,仅设给料机从料仓卸料并放置在输送机上。部分钢铁厂的焦炭和含铁材料采用双重筛分布置。焦炭筛分通常用冲孔筛板,含铁材料筛分通常用格栅筛。
筛分后的物料经水平输送机送至倾斜输送机,再输送至炉顶。每种物料由两台斗式秤按预定高炉装料程序同时给料。通往炉顶的输送机或罐车具有所需能力并连续运行。采用输送机时,物料按程序以特定间隔和顺序分批定位在输送机上。通常提供负荷配料、称重和给料至炉顶的自动系统。配料系统内所有设备均按包含控制理念和时间循环图的计算进行选型。
配料系统还配备所有必要的除尘设备,按环保标准控制粉尘。废气通常引入所需能力的空气净化装置净化后排放。空气净化装置通常配备静电除尘器。空气粉尘含量通常降至0.1克/立方米。收集的粉尘通常在球团厂造球用于烧结厂。
大型高炉配料系统规划设计考虑
配料系统设备选型需遵循以下步骤:
- 根据高炉有效容积和生产率确定日产热金属量(吨/天)。
- 确定入炉原料的质量和类型,如标准块矿、烧结矿、球团、焦炭、小块焦、石灰石、白云石、锰矿及钛铁矿等。大型高炉通常使用两种粒度烧结矿:常规粒度10-30mm和小粒度5-10mm。高炉焦炭也通常用两种粒度:中心装料用50-75mm,边部装料用25-50mm。边部装料焦炭先上输送带,中心装料焦炭紧随其后。无铃装料设备从炉壁向炉中心索引,按需将边部焦炭分布至炉壁、中心焦炭分布至炉心。标准块矿粒度通常10-30mm,球团8-16mm,小块焦8-25mm,石灰石、白云石和石英石6-30mm。
- 为灵活装料含铁负荷,三种含铁原料按烧结矿:块矿:球团=70:15:15的典型比例参与计算。计算需考虑含铁材料质量及其预期单耗。
- 需考虑总燃料比(kg/tHM)值。因高炉使用三种燃料,需考虑三种方案:(i) 不喷吹煤时的焦炭率;(ii) 喷吹煤时的焦炭率;(iii) 小块焦装料率。
- 规划配料系统设施时需考虑装料顺序。通常一装料含两批次:第一批含中心和边部装料焦炭;第二批含含铁材料、熔剂、小块焦和添加剂。
- 高炉喉部直径处的矿石和焦炭层厚度(mm)是配料系统设计的重要考量。通常矿石层考虑700mm。焦炭通常考虑700mm(全焦装料)。但喷吹煤时焦炭层厚度通常考虑500mm。因此原料体积也很重要。因热金属产量取决于装料重量,每天装料次数成为配料系统设计的重要因素,也决定了配料系统形成每批装料的可用时间。
- 配料系统料仓数量和尺寸取决于各原料所需储存体积(基于消耗天数)。
- 筛分产生的细粉也需设料仓。
- “追赶率”或“强制填充因子”定义为基于配料系统设备设计的每天可用装料次数与目标热金属产量所需每天装料次数之比。通常考虑的典型值为1.3。
- 基于焦炭和含铁材料每批形成的可用时间,确定同时运行的设备总数(振动给料机、振动筛、称量料斗等)占安装总数的比例。
- 编制考虑炉顶装料设备(无铃顶)运行和所有配料系统设备运行时间的循环图。循环图在计算所有配料系统设备运行时间和每批所需总时间后编制。通常编制两套循环图:一套“正常速率”,另一套“追赶速率”。
- 对所有设备(如闸门、振动给料机、振动筛、称量料斗、皮带输送机,包括最终向炉顶装料设备接料斗供料的主装料输送机)进行选型。设备按首选焦炭装料方案(喷吹煤或不喷吹煤)选型,设计中为另一方案提供灵活性。
配料系统与炉顶的负荷管理
现代高炉装料系统有时需使用约50种替代材料,操作员需根据软件中编程的工厂规则配置装料矩阵。
配料系统操作员矩阵的复杂性通常在下载到激活装料程序前,通过不同验证规则进行验证,防止错误录入及配料系统所有异常状况。操作员矩阵可在运行任何阶段下载到激活矩阵。可在运行任何阶段增加焦炭装料。任何批次可按参数在配料系统矩阵HMI界面由操作员设定分布至炉内11个位置。
软件内置多套针对不同炉况的备用矩阵,增加运行灵活性。也可在任何料仓装入任何材料,因此通过调整活跃料仓的进料量,配料系统可在非活跃料斗条件下运行。执行任何批次时可自动选择称量料斗。原料处理系统的全自动配料系统炉顶填充系统使高炉给料系统运行平稳。
根据配料系统设计,系统可按“称重进料理念”或“称重出料理念”运行。软件负责在该特定材料的下一批装料填充序列中补偿称重误差。操作员在从称量料斗卸料时也可选择三明治装料理念。操作员可定义两连续批次间的间隙控制,以优化装料运输时间至最小并避免主装料输送机跳停。
制造工艺