


直接还原铁在电弧炉炼钢中的高效应用策略
电弧炉(EAF)炼钢对炉料选择灵活性极高。传统炉料为100%冷废钢,但因废钢供应、质量、价格波动、残留元素和氮含量限制部分钢种生产等问题加剧,EAF操作者加强寻找替代含铁炉料。
直接还原铁(DRI)像生铁、铁水一样是替代铁料,在EAF炼钢中以不同比例使用。DRI化学成分、在废钢混合中比例、操作实践影响能耗、产量、收得率。DRI作为废钢替代用于EAF炼钢。图1示150t EAF掺DRI充料熔化曲线典型轮廓。
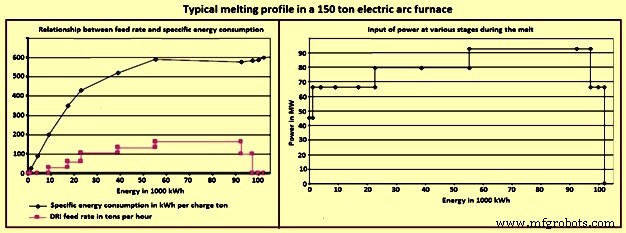
图1 150t EAF掺DRI充料熔化曲线典型轮廓
DRI在EAF炼钢中的常规优势
- 尺寸规格恒定
- 成分已知
- 几乎无有害残留元素
- 纯净无非金属夹杂→产量和能耗更优
- 易于EAF使用:可随废钢落料斗装入或连续加料
- 比低残留废钢供应更稳定
- 自带碳含量炼钢中释放能量
- 易生成泡沫渣
- 热DRI直接装料(>600℃)利用显热降能耗16-20%
- 连续加料无需开炉盖→浴面稳定降电极断裂风险,易操作储存
- 可与废钢混配→可用廉价废钢
- 环保:避免EAF粉尘中Pb、Cd等有害污染物,减少二噁英/呋喃生成
历史上DRI用于EAF仅限生产高质量低残留钢,预期因特定能耗(kWh/t)、炼炼时间、熔剂消耗、渣中FeO增、收得率损失、耐火/电极磨损增加而成本高。因未识别理解DRI固有独特性质并相应调整实践。
EAF操作改进与DRI正确使用
1970年代末-1980年代初以来EAF操作大幅改进。优化实践、增加化学能利用、正确用DRI使EAF炼钢显著受益。DRI使用实践证明:可改善能耗、收得率、产量、运行成本。高碳热DRI带来改进操作能力与成本效益产量。
影响EAF操作主参数
- 原料成分(%脉石/化学成分、金属化率、%C、%P、能量含量)
- 操作实践(功率曲线、泡沫渣、熔化实践)
- 炉型设计(热底料、氧气使用工具、AC/DC等)
- DRI伴随非金属物(常见回转窑DRI)对EAF炼钢不利
忽视这些因素用DRI会对EAF操作参数产生不利影响。
DRI生产与特性
DRI用非焦煤或天然气将铁矿石或其他含铁固体直接还原生产。铁矿石熔点以下固态还原称直接还原过程。还原剂为CO和H₂(来自重整天然气、合成气、煤)。铁矿石多用球团/块矿。基于H₂和CO化学反应移除铁矿石氧生产高金属化DRI。
直接还原过程固态金属铁直接从固态铁矿石获得,未使矿石或金属熔融。定义为在允许铁氧化物还原但不还原其他氧化物(Al₂O₃、MnO、SiO₂等)的氧势下固态还原。固态还原下这些元素极难溶于还原铁(低热力学活度),比铁稳定氧化物基本保持未还原。DRI多孔结构。
DRI多种形式:块矿、球团、热压块铁(HBI)、细粉、冷压块铁(CBI)。HBI和CBI为致密化DRI。冷态排出(~50℃)称冷DRI(CDRI);热态排出(~650℃)供炼钢热用称热DRI(HDRI)。
DRI铁两形式:金属铁Fe(M)和残留氧化铁Fe(O)。总铁Fe(T)=Fe(M)+Fe(O)。金属铁为DRI中游离或与碳结合(渗碳体)铁总量。不同工艺生产DRI理化性质通常不同。
DRI质量重要性
DRI质量影响炼钢收得率、熔剂消耗、渣量、能耗、碳/氧/原料加料率。DRI质量取决于:(i) 输入原料质量(主铁矿/球团、燃料/还原剂)决定DRI脉石/杂质,(ii) 生产工艺决定DRI碳含量,(iii) 工艺参数决定DRI金属化率。
低金属化率→EAF中更多FeO需还原。高金属化率→CO生成少、浴面搅拌弱→传热效率降→炉能耗增。最佳金属化率94-96%。
使用DRI两大原因
- 残留元素控制
- 优质废钢不可得
优质废钢短缺迫使EAF操作者转向低级废钢(如废旧废钢)。废旧废钢质量差。EAF炼钢增长导致废钢周转加快,不可避免加剧其他元素污染。残留元素Cr、Ni、Mo、Cu、Sn(视废钢类型0.15-0.75%)损害部分钢力学性能。故EAF纯废钢炼钢生产优质钢及低碳钢产品通常避免。
废钢纯炼钢另一问题是氮。EAF钢氮含量高于转炉钢。废钢纯炼钢钢时效特性差,如深冲应用几乎不适用。
为从质量多变废钢生产高质量特殊钢,须用高纯替代材料(如DRI)稀释不需要有害残留元素(Pb、Cu、Cr、Ni、Mo、Sn)。EAF充料中DRI比例增,有害残留元素线性降低。计算出钢时液钢总有害残留经验公式:%(Cr+Ni+Cu+Sn)=0.3225-0.001174×%DRI。
配合良好泡沫渣,DRI比例增氮含量同样下降。降氮使EAF可生产多种特殊钢。DRI还用于极低P、H经济生产高质量钢。
DRI堆积密度大于多数废钢,密度大于炉渣,促进渣/金属界面熔化。DRI残留FeO与液态金属浴碳反应改善泡沫渣保护耐火免受电弧侵蚀。但DRI加料速率是需控制的关键EAF工艺参数。最佳加料率取决于DRI化学成分、浴温、氧碳喷枪和底吹塞提供搅拌能量。多数掺DRI炉加料率27-35 kg/min·MW。
DRI碳含量重要性
DRI碳以元素形式或元素+结合形式共存。结合碳为铁碳化物(Fe₃C),稳定铁碳化合物。通常DRI碳2/3为Fe₃C,余为元素碳。结合碳形式下无非结合碳在EAF气氛燃烧损失。表1给气基DRI典型规格。
| 表1 气基DRI典型规格 | |||
|---|---|---|---|
| 基准-铁矿石/球团Fe 65.5-68% | |||
| 序号 | 参数 | 单位 | 范围 |
| 1 | 金属化率 | % | 92.0-96.0 |
| 2 | Fe(总) | % | 86.1-93.5 |
| 3 | Fe(金属) | % | 81.0-87.9 |
| 4 | 碳 | % | 1.0-4.0 |
| 5 | 硫 | % | 0.001-0.03 |
| 6 | 磷(以P₂O₅计) | % | 0.005-0.09 |
| 7 | 脉石 | % | 3.9-8.4 |
| 8 | 典型粒度 | mm | 4-20 |
| 9 | 视密度 | t/m³ | 3.4-3.6 |
| 10 | 堆积密度 | t/m³ | 1.6-1.9 |
注:残留物为未还原氧化物如硅酸盐、锰氧化物、铝酸盐、石灰、镁氧化物
气基DRI碳含量通常超FeO还原化学计量需求。过量碳显著影响渣中FeO和EAF高效炼钢所需泡沫渣。负过量碳时,后期添加无烟煤还原FeO有益。但非所有FeO还原为Fe,部分FeO永存于炉渣。故EAF钢浴中DRI可燃碳实际量>按DRI还原计算过量碳。定义可燃碳=DRI碳-化学计量碳×(DRI中FeO-渣中FeO)。
可燃碳与注氧反应放热、产CO助泡沫渣。EAF中可燃碳增→出钢氮降。DRI过量碳减少无烟煤投入(溶解氮主源0.1% N₂、渗入空气外)。第二益处:渗碳体Fe₃C解离放热(-0.4 kWh/kg C) vs 碳颗粒溶解吸热(0.62 kWh/kg C)。
金属收得率与渣量
EAF炼钢掺DRI时液钢金属收受影响。DRI比例增收得率降,主因渣量增。渣量随DRI比例增经验公式:渣量(kg/t液钢)=127+2.43×%DRI。10%增DRI致渣重增24.3kg。渣重主取决于DRI脉石含量组成和渣碱度。
渣化学和渣量影响收得率。掺DRI时操作须控制渣:在要求碱度下最小渣量实现良好泡沫。因FeO碳还原吸热(FeO+C=Fe+CO)和DRI致渣量增,EAF电耗通常随DRI比例增线性增加。
电能消耗
EAF炼钢电耗(kWh/t液钢)随DRI比例增而增。经验法则:DRI每增10%电耗增14.5 kWh/t液钢(特定条件下)。
多因素致用DRI增电耗:良好泡沫渣下100%冷废钢EAF无其他能量输入典型电耗400-435 kWh/t液钢。对比:98.2% DRI充料极好泡沫渣EAF平均电耗635 kWh/t液钢。
DRI金属化率影响能耗。低金属化=高FeO。FeO化学还原吸热。炼钢温度还原1t FeO需~800 kWh。DRI中SiO₂增增电耗。SiO₂需加石灰维持碱度。熔化1t渣需~530 kWh。增SiO₂需增CaO维持碱度。SiO₂和烧石灰熔化均耗能。图2示DRI脉石含量与单位液钢能耗关系。其他因素:收得率、石灰需求、氧碳喷射需求。
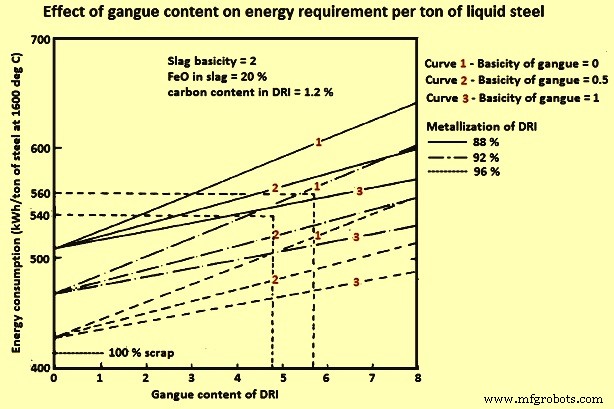
图2 DRI脉石含量对单位液钢能耗影响
P、S含量因石灰需求负面影响能耗。CaO吸收浴中P。定FeO%下除更多P只能加更多石灰。增石灰增能耗损Fe收得率。有效脱硫需还原性渣。EAF典型碱性氧化渣。增石灰虽能除一些S,但增能耗且效果差。
渗碳DRI若有大氧量注入浴中对能耗正面影响。正确碳量配合良好泡沫渣注氧可降能耗2-4 kWh/Nm³氧。
热装DRI省能但氧化是问题。热DRI从DRI模块直输EAF须密封N₂或工艺气氛保护后装炉。
DRI比例对通电时间影响
通电时间随EAF充料DRI比例增而增。经验公式:EAF通电时间=46.36+0.1320×%DRI。以DRI替代废钢增熔化所需时间(通电时间)。因DRI熔化速率低(FeO需还原)。且DRI脉石SiO₂、Al₂O₃致酸性渣。显然为维持碱度(CaO/SiO₂≈2)石灰白云石比耗增。因增DRI增渣量,又需更长熔化时间溶渣,致电耗增、石灰/总熔剂消耗增、渣量增。
金属化率对收得率等参数影响
DRI液钢收得率函数:金属化率、总脉石、碳喷射加料实践。典型DRI充料:总铁93%、金属铁86%、金属化率92%。若100%还原FeO则收得率93%。实践中EAF不可达。欲高收得率需高金属化率DRI。金属化率降对所有参数负面影响。图3示EAF中金属化率与收得率、功耗典型关系。
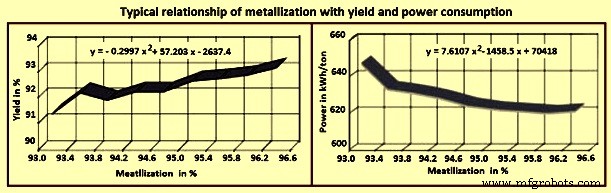
图3 金属化率与收得率和功耗典型关系
DRI比例对石灰和总熔剂消耗影响
DRI主脉石SiO₂伴低S、P。据DRI中这些成分浓度和DRI在金属充料中比例,EAF需加入不同量石灰渣化SiO₂、脱S脱P至钢级允许水平。
总石灰消耗随EAF充料DRI比例增而增。经验法则:DRI每增10%石灰消耗增2.6 kg/t液钢。总熔剂消耗经验公式(kg/t液钢):熔剂消耗=45.31+0.2416×%DRI。
装料方式
随DRI在EAF炼钢中应用增加,装料方式变化。自备DRI厂EAF充料DRI比例通常高。此类厂通过炉顶第五孔连续加料系统直供EAF。必设储料仓/大仓库接收EAF检修/延误或DRI厂停产备料时DRI供应。图4示DRI用于EAF炼钢不同装料实践。
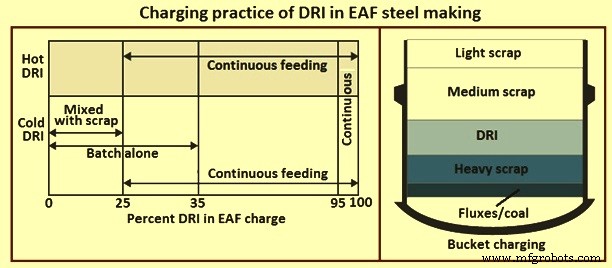
图4 DRI在EAF炼钢中不同装料实践
- 连续加料:通常>25% DRI采用,匹配加料率与功率/化学能输入,防“冰山”或“铁山”形成。防铁山取决于加料率和可用功率输入。
- 落料斗装料:通常<25-30% DRI用,虽连续加料更佳。落料斗中DRI助充料致密化降液钢残留。避免连续加料系统成本。DRI置重废钢/捆上(图4)最大化充料致密化,其余按现场实践装填。多落料斗时DRI分装各斗,末斗多装改善精炼(低C高O补氧输入不足、最小化末期吹净)。单落料斗分多层装DRI。DRI装较高(第3、倒数第2层)防DRI漏落料斗底。
- 炉顶第五孔:DRI首选,>30% DRI确更高效。连续加料便于协调加料率与功率输入、熔剂加料保证渣控制(泡沫高度、粘度等)防铁山(冷DRI加料过快发生)。
- 热DRI连续加料(600℃):可降能耗16-20%。闭门操作省热省时(免开炉盖热损时间损失)、防开盖进气拾氮。热装每100℃降功耗20-30 kWh。多种热装法:保温车运输、气力输送重力落料第五孔、传送带/重力直送。基于150座EAF公开数据基准研究显示:部分热装DRI EAF能耗匹配废钢基EAF。
制造工艺