


废塑料高炉喷吹:能量回收与环保实践
高炉喷吹废塑料概述
在少数高炉(特别是日本和欧洲)实践将废塑料(WP)喷吹入高炉(BF)进行回收。高炉利用废塑料还可回收能量,故亦视为能量回收。高炉炼铁可通过以下方式利用废塑料:
- 与煤共焦生产焦炭。
- 高炉顶部装入,但塑料在炉腹分解产生不需要的焦油。
- 炉外气化塑料,合成气经风口喷吹。
- 像喷吹煤(PCI)一样以固体形式经风口喷吹。通常作为废塑料与煤共喷吹。
首次高炉喷吹废塑料(WPI)尝试1994年不来梅钢铁厂,次年商业化喷吹。首套集成塑料废弃物喷吹系统在NKK(现JFE钢铁)京滨制铁所(日本)。
喷吹废塑料优势
- 减少填埋或焚烧塑料废弃物量。
- 降低焦炭和喷吹煤消耗,节约煤炭资源。但废塑料和喷吹煤均不能完全替代焦炭。焦炭替代量部分取决于废塑料质量。
- 节约能源资源。混合废塑料喷吹节约资源效益约11 Gcal/t。
- 降低CO₂排放。废塑料燃烧能量通常不低于常规喷吹煤,且H₂/C比更高,意味高炉内燃烧和铁矿还原产生CO₂更少。
- 降低能耗。H₂比C更有利还原剂。H₂再生比CO再生更快、吸热更少。故WPI可降低能耗,进而降CO₂排放。
- 高能量效率≥80%。~60%喷吹塑料参与铁矿还原,剩余40%气体中~20%能量作厂内燃料利用。高炉利用废塑料是高效过程。
- 废塑料硫(S)和碱含量低于煤。喷吹剂低S因S影响铁水(HM)质量。碱导致焦炭降解、烧结矿解体、耐火衬里劣化。
- 二噁英和呋喃排放低。不来梅钢铁厂二噁英排放0.0001–0.0005 ng/m³烟气,远低标准。通常无额外气体污染,高炉煤气可厂内利用。
主要劣势
收集和处理成本高。废塑料来源广泛(家庭、工业、农业),分布分散,收集处理昂贵。废料高度异质,由多种塑料混合组成。不同塑料废料需不同处理。高氯(Cl)塑料如聚氯乙烯(PVC)需脱氯,增加准备成本。Cl化合物腐蚀高炉耐火衬里和顶煤气净化厂(GCP)管道。高炉性能主要取决于废塑料、焦炭、铁矿石质量和一致性。废塑料质量像喷吹煤影响铁水质量、高炉稳定性、产量和顶煤气组分。喷吹后塑料燃烧性能重要,可逆向影响高炉操作。
塑料类型
塑料通常由油气衍生的简单烃分子(单体)聚合成复杂聚合物制造。添加抗氧剂、着色剂、稳定剂等赋予特定性能。塑料是描述一系列材料和化合物的通用术语。20多个大类、数百品种。分两主类:(i)热塑性塑料,(ii)热固性塑料。后者经固化硬化,加热不软化,不适合高炉喷吹。包括聚氨酯、环氧、酚醛树脂。
适合高炉喷吹的主类是热塑性塑料,加热软化、冷却硬化。五大家族:(i)聚乙烯(PE),含低密度(LDPE)和高密度(HDPE);(ii)聚丙烯(PP);(iii)聚对苯二甲酸乙二醇酯(PET);(iv)聚氯乙烯(PVC);(v)聚苯乙烯(PS),含实心PS和发泡聚苯乙烯(EPS)。
首批喷吹废塑料高炉利用包装和容器塑料。高炉喷吹混合废塑料但不总明确定义。常用定义:混合废塑料含所有非瓶装塑料包装。
废塑料高度异质。主要含可燃烃聚合物和添加剂。估计作为还原剂总碳仅3%保持非氧化。聚合物理化性质不同。主要聚合物组化学组成见表1。喷吹剂为这些聚合物混合物(可能含PVC)。表含典型废塑料混合物组成。为比较列喷吹煤和燃料油组成。
| 表1 废塑料、喷吹煤和燃料油典型化学组成 | |||||||||
|---|---|---|---|---|---|---|---|---|---|
| 元素 | 单位 | PE | PP | PS | PET | PVC | 废塑料混合物 | 喷吹煤 | 燃料油 |
| 碳 | % | 85.60 | 85.75 | 92.16 | 64.71 | 41.40 | 77.80 | 79.60 | 85.90 |
| 氢 | % | 14.21 | 14.15 | 7.63 | 3.89 | 5.30 | 12.00 | 4.32 | 10.50 |
| 硫 | % | 0.03 | 0.90 | 0.97 | 2.23 | ||||
| 灰分 | % | 0.19 | 0.10 | 0.21 | 0.17 | 0.40 | 4.90 | 9.03 | 0.05 |
| 氯 | % | 47.70 | 1.40 | 0.20 | 0.04 | ||||
| 钾 | % | 0.05 | 0.27 | 0.001 | |||||
| 钠 | % | 0.09 | 0.08 | 0.001 | |||||
混合废塑料需满足规格:水分≤3%、氯化物≤0.4%、粒度≤8mm。对重金属和痕量元素有限量,因影响铁水质量。典型规格表2。
| 表2 废塑料重金属和痕量元素典型规格 | ||
|---|---|---|
| 元素 | 单位 | 值 |
| 氯 | % | <2 |
| 硫 | % | <0.5 |
| 汞 | g/t | <0.5 |
| 镉 | g/t | <9 |
| 铅 | g/t | <250 |
| 锌 | g/t | <1000 |
| 铜 | g/t | <1000 |
| 砷 | g/t | <5 |
| 铬 | g/t | <500 |
| 镍 | g/t | <500 |
废塑料喷吹关键性质
- 高H₂/C比(通常>煤)。喷吹塑料增加高炉内H₂量和顶煤气H₂。增腹部煤气H₂降低密度,减压降或同压力下增气流。H₂还原比直接还原吸热少,降低能量需求。H₂和H₂O扩散能力显著强于CO/CO₂,促进低温快速还原。最佳竖井绝热火焰温度(RAFT)因高H₂也降低。但高炉炉腹高H₂浓度可能增焦粉、降透气性。
- 高热值(CV),多>喷吹煤。典型CV:PE~11 Mcal/kg,PS~9.7,PET~5.6,PVC~4.5(硬/软PVC差异大)。CV越高供热越多,焦耗降幅越大。
- 低S和碱(常<煤)。
- 低灰分(无填料时典型<煤但>燃料油)。少额外渣生成。但喷吹废塑料导致压降增加(透气性下降),归因废塑料灰分组分。高熔点(~1750°C)灰分不易成渣。
- 含PVC时高Cl。近乎所有氯以HCl离开高炉,腐蚀顶煤气管道。PVC通常从废塑料移除,虽开发脱氯工艺。混合物Cl典型限<2%即~3% PVC。担心HCl生成二噁英呋喃,但顶煤气实测含量低。
废塑料强度硬度可能成问题。低强度团聚塑料运输中易碎(致堵塞燃烧问题降燃烧效率)。高炉用废塑料可额外回收塑料富集废料流中铁质物料。喷吹1kg废塑料典型替代~1.3kg喷吹煤和~1kg重油。焦炭替代限~30%,有引40%值。高炉需稳定喷吹剂质量,故废塑料制备是关键步骤。
喷吹用废塑料制备
喷吹剂质量不仅对高炉利用重要,也对制备、处理、分配重要。废塑料喷吹剂制备后输送至贮料斗,再经气力输送通过单独管线或分配器至各风口。
成功喷吹两最关键要求:可获得性和处理成本。废料常高度异质且混杂他物。故收集分拣含塑料残余废料昂贵。处理厂目标:提供粒度合格、数量充足、质量一致的原料。处理程度取决收到废料状况。
金属、砂等异物须除去,因致喷吹系统磨损、磨机研磨元件磨损、降低铁水质量。塑料制品制造添加剂也可致磨损。少量纸、石、砂混入塑料无问题,随高炉渣排出。
废料含多种塑料需分类分别处理,增加准备成本。所需粒度影响燃烧气化效率,也影响成本。自动化可降成本。收集废料通常分两流:(i)固体塑料→破碎→磁选除金属→破碎成6–10mm;(ii)薄膜塑料→切片→离心分离除PVC→摩擦热熔融团聚成6–10mm颗粒。
含生活垃圾时类似处理(固体/薄膜两流)。可能需脱氯步骤。分离PVC颗粒与焦炭在回转炉N₂氛围300–350°C加热,分解为烃和HCl。烃从焦炭分离喷吹高炉。回收HCl厂内用或出售。加碳酸钙(CaCO₃)可改善团聚塑料强度和燃烧性。
欧洲开发Redop工艺(市政废塑料高炉还原铁矿)。市政混合塑料分离出的浆料在搅拌反应器230–300°C加热。析出HCl用稀水溶性碱中和。脱氯塑料熔融成液滴,大小由搅拌和残留纤维素痕量决定。冷却固化成Cl<0.15%颗粒,适合高炉喷吹。
喷吹系统
喷吹系统气力输送计量废塑料从贮料仓经喷吹罐(增压至≥高炉压力)至风口喷吹枪。喷吹枪对称均匀喷吹入风口。分配系统设计关键因素:确保各风口均匀给料无波动。喷吹供给中断快速导致严重问题。喷吹率越高,非计划中断后果越严重。
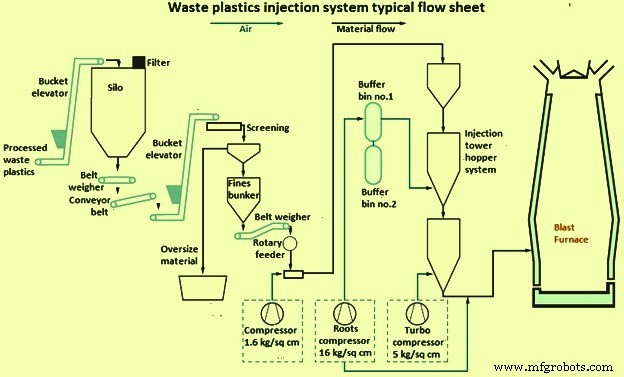
废塑料与喷吹煤共喷时可:(i)完全分离喷吹系统和喷吹枪,(ii)分离系统共用喷吹枪,(iii)混合喷吹。多数情况分离输送,因粒度不同(喷吹煤粉碎、废塑料1–10mm)和密度不同。
至少两喷吹罐提供连续废塑料流。基本两种布置:
- 串联:上罐定期补充下罐,下罐常保压连续喷吹。喷吹罐连续称重、精确控制废塑料流量。塑料绒毛可能污染料仓。
- 并联:两罐交替喷吹,需重叠操作维持换罐期喷吹。
喷吹罐输送方式:(i)单独管线各风口独立计量控制;(ii)公共管线至高炉邻近分配器再等分至各风口管线。第二法优势:制备厂到高炉距离可比单管线长。管线路由差异和分流点不可避免的不均匀分流导致风口给料不均。不平衡也致管线和分配器不均匀磨损。
按废塑料/输送气比例,气力输送为稀相或密相。载气通常压缩空气。密相系统废塑料气速3–8 m/s。部分厂塑料颗粒(≤10mm)用稀相输送。
载气速度恒>最小输送速度防堵塞。最小速度取决于系统压力、管径等相互作用参数。密相低速意磨损低;稀相高速致磨损,尤管弯。磨损率由颗粒硬度、形状、速度决定。团聚塑料颗粒形状不规则致侵蚀;挤出塑料颗粒形状规则。破碎塑料颗粒比团聚颗粒硬。管道易磨损部位衬聚氨酯弹性体等材料提供耐磨、延缓细粉堆积堵塞。
导致输送管堵塞的废塑料性质:(i)水分含量需控制防堵;(ii)超细颗粒存在。团聚混合塑料粒度分布重要。粒度规格0–10mm稀相输送时<250μm颗粒比例限≤1%。稳定喷吹需~50%喷吹塑料上限粒度6mm。纤维性塑料颗粒难用,因纤维聚结成大颗粒堵管。塑料绒毛也卡管。塑料颗粒管道输送中带静电吸附管壁,严重时堵塞,尤管弯。加自由流动细颗粒材料可影响此效应。
改进管线布局和分配系统可减少堵塞。喷吹系统有检测清除堵塞方法。输送管含吹扫口,通常高压空气清堵。需简单实用测试评估废塑料流动性和可操作性,识别问题材料再利用。
喷吹枪喷吹废塑料入通向风口的吹管。颗粒即被热风加热、点燃、气化、燃烧。喷吹枪设计和位置影响燃烧效率(CE)。喷吹枪和风口堵塞、枪尖熔化问题可能发生。堵塞多因废塑料加热至粘性温度粘附喷吹枪和风口表面。有检测清除堵塞程序防问题恶化。
燃烧
竖井是高炉关键区域,虽总体积通常<炉内体积1%。供应热量和还原剂。喷吹废塑料影响竖井状况,进而影响竖井外后果。未燃颗粒离开竖井可致操作问题:降透气性、不利气体温度分布、过度焦炭侵蚀、增焦炭带出。未燃焦炭量随喷吹率增大而增。故喷吹塑料在竖井内燃烧气化行为是稳定炉况关键因素。废塑料燃烧行为见图2。
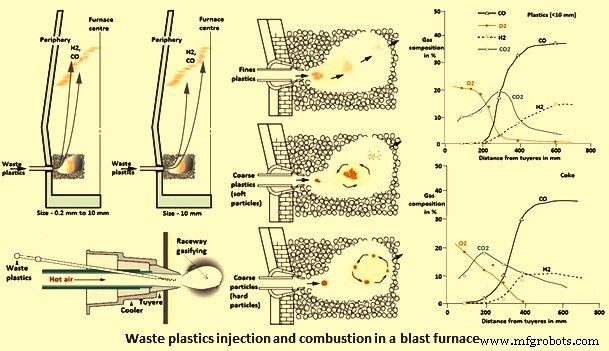
显然高炉消耗喷吹废塑料量可>竖井内燃烧量,因未燃物料在高炉别处消耗。塑料燃烧路径类似喷吹煤,但部分塑料热分解成可燃液体和挥发气体。低灰分塑料生成焦炭少于煤。故气体燃烧比焦炭燃烧更重要。塑料颗粒热导率低,竖井传热高。燃烧行为取决塑料类型、性质(硬度/密度)、粒度。大颗粒竖井停留时间长,如7mm颗粒~4–6秒。
竖井内气体组成和温度分布由喷吹塑料燃烧特性而非焦炭燃烧主导,因塑料优先燃烧。图2示模拟(热模型)竖井喷吹废塑料时气体组成(含H₂)变化。对比全焦炭操作仅吹热风时气体组成。
燃烧程度(CE)及离开竖井未燃物料量取决因素:(i)废塑料性质如挥发分(VM)、粒度、密度;(ii)操作条件如高炉煤气组成温度、喷吹枪位置设计。竖井内废塑料燃烧气化行为受其性质影响。
塑料类型组成、结构、有序度(结晶度)不同。如PP、PS、PVC结构异于PE,重复单元含甲基(CH₃)、苯、Cl。PE由乙烯单体长链脂肪烃组成。HDPE和LDPE分子结构本质相似,链支化致密度差异。故各废塑料成分热分解行为不同。PE热分解为例,倾向释放更多H₂而非CO。
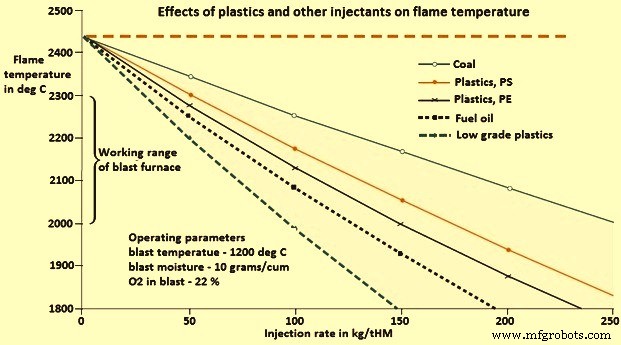
喷吹塑料降低RAFT,因促进吸热反应。WPI冷却效应>PCI,且取决于塑料类型。聚对苯二甲酸丁二醇酯(PBT)冷却效应>PE>PS。恒定风口条件下,理论喷吹率:低档塑料100kg、PS达170kg不使火焰温度降<2000°C(图3)。提高热风温度和/或富氧和/或降低风湿可补偿废塑料冷却效应。
热重分析(TGA)显示PS、PP、PBT、LDPE、HDPE热解行为相似,~80–100°C窄温区内碳氢快速失重。PS热解始末早于PP,PP早于PE。PVC热降解更复杂:先析苯(C₆H₆)后析Cl,继而残余烃降解温度似其他塑料。额外PVC产生焦炭分量,别塑料无。结构更复杂。总体PE(及其他塑料)热分解成可燃液体和挥发气体。
研究显PVC产生焦炭,异于LDPE、HDPE、PP、PS(无着色剂)。PS无色热解无固体残留,生成大量烟灰。产烟灰序:PVC>PS>PP>PE。PVC点火更快、热解燃烧时间短于同尺寸PE、PP、PS。快速点火归因PVC较低“热降解活化能”(20–33.5 kcal/mol vs 48–72 kcal/mol)。各塑料热解行为差异也因化学结构差异改变反应性。PS反应性>PP>LDPE/HDPE。
废塑料燃烧性能受粒度影响。为完全转化有效利用,颗粒加热、脱挥发、热解、燃烧须在入热风至竖井边界间完成。
不同废塑料燃烧行为异。PE因废塑料中衍生物丰富常作高炉WPI研究替代材料。PE空气燃烧点火温度随粒度增高而升(3–5mm 360°C vs 6–10mm 380°C),归因细颗粒与O₂接触面积大。故细塑料颗粒预期CE>粗颗粒。
生成气CO₂浓度分析(常用作CE度量)显:大PE颗粒离风口远处燃烧、在高炉燃烧时间长于细颗粒。因塑料低热导率。分析也显:除点火温度低外,PE比0.6–0.7mm煤粒子燃烧时间短、燃烧速率高。因PE高温分解成可燃气体,热解气与O₂气-气反应更快。
电炉热风流中燃烧PE和混合废塑料、测生成气CO/CO₂研究显:1200°C两材料细颗粒燃烧率>粗颗粒;1250°C粒度对燃烧影响小。预期同粒度高温CE更好。细颗粒初始200–600秒CE高,此后反转粗颗粒CE更高。
加CaCO₃改善团聚塑料强度,延长颗粒竖井停留时间。额外降低生成渣熔点,减轻透气性劣化致压降。
德国研究相同组成(76%C、10%H₂、8%O₂、5%灰)和粒度(3–6mm)但制备方式不同废塑料燃烧行为。三类:团聚物(破碎除杂后)、颗粒物(100°C熔融后)、再造粒(额外压制、最高密度)。破碎团聚物因大表面积低密度CE最高,次颗粒物,再造粒最低。三类CE均低,因大颗粒可用停留时间内不能完全燃尽。
有效利用废塑料需操作改变补偿竖井参数变化及其高炉他处影响(热状态、渣制度、气流动力)。喷吹≤10 kg/tHM不扰乱高炉操作。强化风口/竖井区废塑料燃烧、提高喷吹率措施:(i)增加风口O₂量,(ii)调整热风温度和湿度。
风口加O₂途径:(i)热风富氧,(ii)废塑料喷吹枪喷吹,(iii)单独O₂喷吹枪。加O₂增加竖井参与废塑料燃烧O₂,提高CE。但富氧对CE影响有限。
热风富氧产生腹部煤气流量减少和火焰温度升高。前者可抵消高喷吹率致负担阻力增(透气性降)和压降;后者补偿废塑料挥发分分解冷却效应。CO和H₂含量随富氧增加,改善炉腹中心铁矿还原。顶煤气CV通常随富氧改善。
富氧下限一般由维持所需RAFT决定,废塑料VM含量增需更多O₂。火焰温度过高负担下降紊乱;过低阻碍废塑料燃烧和矿石负担熔融。上限取决于维持足够顶煤气温度。增O₂减高炉内气体质量流量,减少上部负担干燥热流。顶煤气温度上限也受保护顶煤气设备制约。富氧其他限制含成本和可得性。
高喷吹率燃烧关键措施是高热风温度。富氧在控制高炉气流方面比控制废塑料燃烧更重要。通常高热风温度比富氧更具成本效益,因允许更低O₂消耗。提高热风温度也降焦耗。废塑料冷却效应>煤。
研究发现:虽提高热风温度升PE喷吹RAFT,但无论热风温度(900/1000/1100°C)和富氧(0.7%/1.2%),最大可达RAFT~1950°C。表明热风温度和富氧仅影响燃烧动力学(速率)不影响热力学,只要塑料颗粒开始燃烧,燃烧焓相关最高温度保持恒定。
降低风湿可补偿WPI冷却效应。RAFT过高可增风湿。提高热风湿度增加腹部煤气H₂利于铁矿还原。高H₂高炉最佳RAFT可低于低H₂高炉。调整风速不只改善废塑料燃烧,也维持关键竖井区长度得良好炉腹状况。
未燃焦炭
喷吹率增大废塑料燃烧性趋降,未燃物料(焦炭、细粉、飞灰)离开竖井。部分连同焦炭碎屑积聚竖井后部“鸟巢”(竖井与死人之间相对紧凑区),阻碍上升气流和夹带固体。大部分被扫向上,可在粘结带下积聚,降透气性、降高炉产量。
下部炉区透气性变化进一步影响铁水质量和渣粘度。未燃物料倾向积聚气流剧变位置。最终夹带入气流,穿过粘结带焦缝,上炉腹,影响负担透气性,随顶煤气排出。高喷吹率也增燃烧气体量、气流、改变下部热负荷、增渣生成。
未燃细物料沉积是复杂现象:多生成机制、反应、多相流、积聚、再夹带。开发不同气流模型理解预测高炉内细物料行为。适当负担布料型式(如中心焦布料)和高强度焦可解决多气流问题。
经验显示大部分需燃焦炭在高炉内消耗。三机制:(i)CO₂和H₂O气化,(ii)液态铁反应(渗碳),(iii)与渣反应。有利未燃焦炭参与矿石还原反应,替代更多焦炭、降顶煤气未燃固体量。
焦炭与CO₂、H₂O气化反应始于竖井,但细颗粒停留时间太短无显著反应,气化主发生炉腹。焦炭C与CO₂(布多反应)和H₂O反应比焦炭燃烧慢。废塑料焦炭与焦炭竞争CO₂、H₂O。废塑料焦炭反应性>焦炭焦炭,优先气化。故焦炭布多反应降解随WPI率增而减。
报道:团聚废塑料焦炭(颗粒径400–500μm)CO₂气化速率比喷吹煤焦炭(50μm)高~10倍,尽管尺寸更大。热天平测定。PVC焦炭CO₂气化速率也略>喷吹煤焦炭。另报:废塑料未燃焦炭(300–400μm)反应速率~喷吹煤焦炭(50μm)一半。虽废塑料焦炭因尺寸大在致密焦床停留时间长,但因比表面积小气化率小。故除非竖井CE高,否则可积聚高炉下部降透气性。
未燃焦炭C对CO₂、H₂O反应性不只取决表面积(粒度),还取决结构组成和操作条件。焦炭性质随上移变化,故反应性变。反应气氛不均匀:CO、CO₂、H₂、H₂O浓度高炉不同位置不同。喷吹废塑料增腹部煤气H₂浓度。因H₂还原化学反应速率>CO,腹部煤气H₂升布多反应程度减。上部高炉因铁氧化物还原有CO₂、H₂O。此条件下焦炭CO₂气化预期受化学反应速率控制。下部高炉焦炭气化部分扩散控制。故总体焦炭气化反应率可能受此区焦炭对CO₂化学反应性影响。焦炭对CO₂反应性受化学结构影响,无序结构反应性高。
焦炭灰分中某些矿物如Fe、碱可催化CO₂气化,SiO₂、Al₂O₃等可减缓。视组成灰分也可因焦炭颗粒渣形成比例增阻碍颗粒阻碍C转化。高炉下部循环气体冷凝碱可催化。气化失C增焦炭灰分。总体废塑料灰分(矿物)<喷吹煤,更可能高炉内消耗。
铁水渗碳始于粘结带固相,继续经活性焦、死人、炉腹区金属液滴下降。离开竖井未燃焦炭细物料可接触炉腹和炉腹区滴落液态金属。C和Fe、Si、S等元素从焦炭溶入液铁影响铁水组成。C溶解促进液铁渗碳,控制焦炭被铁水消耗水平。CE低时关键。铁水近饱和达死人炉腹区时未燃物料不可消耗,降这些区透气性。C源自未燃废塑料和焦炭。
未燃焦炭C溶入液态金属受操作条件和因素影响:
- 焦炭粒度:保持原形未燃焦炭与液态金属渣反应极少,因不能穿透液体。但若团聚成大颗粒或被大焦炭捕获,则表现如炉腕焦渗碳饱和。澳洲高炉风口探针样本显超细煤焦炭颗粒可与滴落液态金属反应,比超细焦炭颗粒更易溶解。实验虽显煤焦炭溶解速率(大粒度)慢于焦炭。
- 焦炭结构:C结构越有序溶解速率通常越高。
- 焦炭矿物质:SiO₂、Al₂O₃、MgO减缓C溶解动力学;CaF₂、Fe氧化物增速。CaO效应不明。Ca与金属中S反应生成CaS层阻碍C传递。灰熔点(AFT)也是限制C溶解控制机制。碳质材料表面灰层形成减少可用溶解表面积,阻碍C溶解速率。低AFT易以液渣形式除灰,持续暴露新鲜C表面予液铁,允许C质量传递。
- 液态金属组成:随时间变化。C溶解速率典型随液态金属C含量增而降。高S也阻碍C溶解。煤焦炭燃烧释放SOₓ可与下降金属渣反应。废塑料典型S<煤焦炭,问题较轻。
未燃焦炭、灰、细粉、焦炭可与滴落液渣相互作用。渣组成随下移变化,Fe氧化物浓度连续降低因还原。固体焦炭-液渣界面反应在焦炭消耗中起主要作用,因影响还原反应动力学和渣-焦炭可用反应接触面积。
影响未燃焦炭-渣相互作用因素含渣组成、焦炭C含量、焦炭灰分含量组成及操作条件。焦炭被渣消耗基本通过:
- 焦炭C还原渣中Fe氧化物:润湿特性显著影响主导还原机制。渣润湿特性随渣组成、温度、时间、碳质材料变化。润湿随时间变化,因焦炭还原渣中Fe氧化物、焦炭灰分组分溶入渣,致渣和焦炭组成连续变化。升温通常改善渣/C界面润湿。还原速率通常随渣FeO(2–10%)增、反应温度升(1300–1600°C)增。
- 焦炭C还原渣中SiO₂:温度函数。<1500°C仅FeO还原。>1500°C SiO₂和Fe氧化物均还原,增焦炭消耗。SiO₂经气态SiO被C还原为Si或SiC。焦炭灰中SiO₂自还原也可发生,进一步消耗焦炭。SiO₂还原动力学受焦炭被渣润湿影响。润湿随渣SiO₂含量增、温度升(1500–1700°C)改善。焦炭灰中高SiO₂和Fe氧化物促进渣/C相互作用,改善这些氧化物还原消耗。
- 渣和焦炭组分相互作用:导致焦炭灰分组分如S同化。此外焦炭C还原渣中MgO可进一步消耗。焦炭灰中氧化物自还原也贡献焦炭消耗。
渣粘度也有作用。未燃焦炭在渣中增粘度干扰出渣;焦炭吸收通常增炉腕渣流动性。渣流动性变化影响流动区和粘结带位置形状。风口周围高粘度渣致严重气流问题。渣粘度是渣组成、温度、O₂分压复杂函数。未燃焦炭、焦炭、废塑料未燃灰均与渣相互作用,贡献氧化物入渣。总体高SiO₂或Al₂O₃(酸性组分)增渣粘度;高碱度(高CaO或MgO)因硅酸盐网络去聚合降粘度。固定碱度下渣粘度随FeO(0–20%)增而降。碱度通常定CaO/SiO₂比。因渣炉腕区不完全吸收焦炭灰,炉腕渣碱度通常>出铁渣。加熔剂可帮助解决渣形成问题。
制造工艺