


高炉顶煤气回收循环:提效降碳的关键技术
高炉顶煤气回收循环(TGR-BF)工艺
在高炉(BF)生铁生产领域,显著降低CO₂排放最有前景的技术是回收利用高炉顶部煤气中的CO和H₂。顶煤气CO、H₂具还原性,循环回高炉可改善高炉性能,提升碳(C)和H₂利用率,降低CO₂排放。这种“顶煤气回收”(TGR)技术核心:经顶煤气除CO₂后,重新利用还原剂CO和H₂,降低化石碳(焦炭、煤)用量,从而降低能耗。凭借高生产率、高PCI(喷吹煤粉)率、低燃料比、低CO₂排放等优势,TGR-BF被视为未来最有前景的炼铁工艺之一。
TGR-BF中,高炉吹入氧气(O₂)代替热风,消除顶煤气中氮气(N₂)。部分含CO、H₂的顶煤气作为还原剂重返高炉。顶煤气CO₂捕集封存。针对不同目标已提出、评估或实践多种回收工艺,区别在于:① 是否除CO₂;② 是否预热;③ 喷吹位置。
TGR-BF概念(图1)涉及多项技术:① 还原性顶煤气成分CO、H₂喷吹入炉腹和炉腰风口;② 降低焦比减少化石碳投入;③ 炉腰风口用纯氧代替热风(移除工艺N₂);④ 从顶煤气回收纯CO₂地下封存。
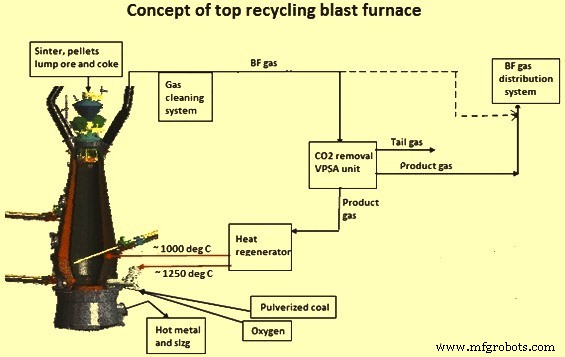
图1 TGR-BF概念
顶煤气回收概念在瑞典吕勒奥LKAB实验高炉(EBF)经实验验证。EBF改造并就近建成基于VPSA(真空变压吸附)技术的气体分离装置。
高炉顶煤气回收历史
为降低还原剂用量、提高高炉生产率,20世纪基于常规高炉工艺提出多新概念。
1920年代即有向高炉喷吹热还原气概念。需用1000°C预热还原气(27% CO、33% H₂、26% N₂)喷吹下部炉身区,补偿风口气量减少。结果仅需30%焦炭(当时345 kg/tHM)。1960年代中期比利时重启该思路,1970年代初比利时Cockerill-Seraing 4.6m炉腰直径高炉首次试验。向下部炉身喷吹400 Nm³/tHM预热至1000°C重整气,观测到0.22~0.26 kg焦炭/Nm³还原气替代比。因天然气高昂成本,经济原因未深入研究。
1970年代末德国启动新工艺开发:两排风口喷吹冷纯氧、燃料和循环气。1984年加拿大基于此开发无第二排风口常规高炉工艺,核心喷吹煤粉替代焦炭。两概念均止步研究。
同期日本NKK在炉身中部加装第二排风口,喷吹经氧气部分燃烧加热的无除CO₂循环顶煤气。炉腰风口喷吹冷氧、煤粉、冷循环顶煤气。NKK用3风口、3.9m³内积、0.95m炉腰直径实验高炉测试。煤粉喷吹率达320 kg/tHM,焦比降至350 kg/tHM。因日本电价和天然气价高,循环顶煤气导致厂内燃气短缺,开发停止。
1980年代末俄罗斯RPA Toulachermet 1033m³有效容积2号高炉首次商业化运行顶煤气回收高炉,历经12次作业周期。全焦高炉概念中,近乎无CO₂的热顶煤气与纯氧共吹炉腰风口。脱碳顶煤气在热风炉加热至1200°C。新工艺生产近25万吨铁水。最低焦比367 kg/tHM,较基准606 kg/tHM降低239 kg(39%)。作业中出现严重风口烧蚀,致风口设计变更。CO₂净化系统困难最终终止工艺。综合这些背景研究,ULCOS(超低碳炼钢)TGR-BF概念于2004年形成。
ULCOS TGR-BF开发历程
开发分两阶段。第一阶段2004-2009年,项目名“ULCOS新高炉工艺”,开发测试三新工艺概念。第二阶段2009年起,命名“ULCOS顶煤气回收高炉工艺”,实施两次额外ULCOS TGR-BF作业周期。
开发中利用热质量平衡模型和高炉3D轴对称模型计算主数据和内部状态,筛选最佳操作参数。定义四备选方案并评估可达化石碳节省量及新概念运行可行性。结论:方案1、3、4在高PCI水平下可达21%以上化石碳节省。方案2因预期碳节省低、需两级加热(先再生器后部分氧化)技术挑战大而被否决。所有方案含:除CO₂、CO富集产品气喷吹炉腰风口、纯氧使用、煤粉与还原气共吹。所有方案均考虑未来生物质、部分铁还原料、富氢气可能性。
方案1(图2):脱碳产品气冷态随纯氧、煤粉喷吹炉腰风口,热态喷吹炉身风口。关键问题:炉腰风口冷气流量小导致风口前赛璐珞区尺寸缩小、火焰温度升高。需新风口设计应对小气流量。
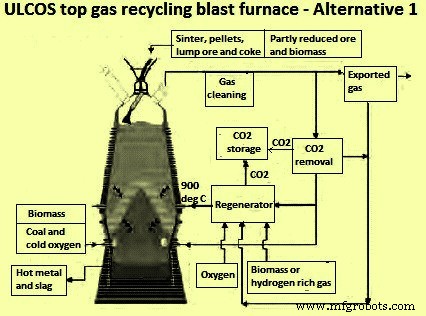
图2 ULCOS顶煤气回收高炉——方案1
方案3(图3):脱碳产品气热态随氧气、煤粉喷吹常规炉腰风口。为达高碳节省,需低RAFT(风口前绝热火焰温度)下高煤粉喷吹率运行。
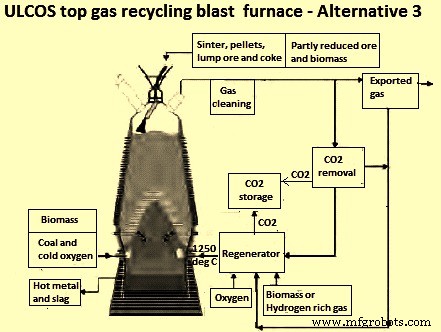
图3 ULCOS顶煤气回收高炉——方案3
方案4(图4):脱碳产品气热态喷吹炉腰风口和下部炉身。循环气温度常温~1250°C可变。
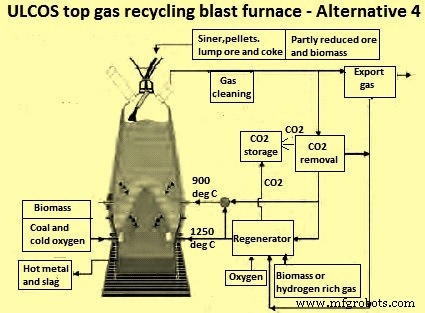
图4 ULCOS顶煤气回收高炉——方案4
方案1和4均喷吹炉身风口。差异在于喷吹气温度和喷吹位置。所有方案中,循环气至少部分在再生系统加热。预期化石碳节省:方案1在170 kg/tHM煤率下21%,方案3在180 kg/tHM煤率下24%,方案4在150 kg/tHM煤率下25%。
随后开展赛璐珞区条件数学模拟和气化试验,开展实验室和中试规模研究,设计工程同时喷吹循环气、纯氧、煤粉的风口。基于计算结果改进风口几何,避免热点和运行失效,保证气流冲量形成足够深度赛璐珞区。
实验高炉TGR-BF工艺作业周期
试验目标:在纯氧和炉腰PCI条件下,按三既定方案演示EBF完整TGR模式运行。铁质负荷:30%球团+70%烧结矿。铁水产率恒定1.5 t/h,PCI率130~170 kg/tHM变化。各试验期最大化循环顶煤气量以获最大化石碳节省。试验结果与模型计算对比。
方案3和4于2007年常规启动后首个周期测试。方案3于2009年秋季二周期优化测试,后测试方案1。2010年三周期聚焦900°C方案4。方案4被视为后续ULCOS高炉工业示范项目首选。循环气温度上限900°C,为避免H₂还原耐火材料中SiO₂引发问题。
各周期中,利用两支炉内探针实测温度、气体组成并采集负荷物料样。为研究新工况下负荷物料行为,周期停炉前向EBF装入不同烧结矿/球团料篮,氮气淬火解体炉后回收料篮。2007和2010周期执行。2009二周期因EBF装料系统故障意外结束,仅淬火未装料篮。
作业中回收粘结带样本、测量赛璐珞区尺寸形状供后续研究。各周期先常规高炉正常操作(热风)烧结矿运行一周,先升温热稳定,后建立常规高炉基准。基准后停炉断开鼓风机、接通产品气至卵石加热器(蓄热器)。TGR-BF模式启动:冷氧人工风+卵石加热器热氮气。逐步用脱碳顶煤气(产品气)替代卵石加热器氮气。
ULCOS TGR-BF作业周期结果
首要结论:ULCOS TGR-BF工艺可行运行。新工艺周期中零安全事故。VPSA装置(第二关键设施)运行平稳无重大故障。EBF与VPSA耦合运行良好。
但须注意:VPSA运行受EBF顶煤气组成和气量变化影响,两装置须紧密协同运行。周期中达成最大顶煤气回收比约90%。
TGR-BF周期中高炉运行稳定,负荷下降顺畅,易维持热稳定。不同方案下炉身气体利用率稳定,炉内探针测量显示良好气体分布。但因设备故障导致数次新工况下停炉。长停需恢复“常规操作”步骤(冷氧+热氮人工风)。短停仅停气喷吹并增补焦炭/煤粉。
氮气启动无顶煤气时,约1小时内可重新循环产品气。所有问题按预期解决,高炉热稳定性未严重受威胁。随作业积累经验增强信心,EBF恢复逐步加快(达产水平)。每次方案切换(3→4、3→1)停炉约8小时,完成炉身风口气路连接和炉腰风口更换。
实验室实验表明常规负荷物料适应新工艺,作业验证此结论。无特定工艺问题关联负荷物料性质。两探针和解体样本结果显示中心作业高炉还原剖面:炉壁低还原度、炉心高还原度(烧结矿和球团均如此)。掉落试验显示解体样本解离行为类似常规高炉,对应实验室测试。负荷测试表明:现行常规高炉烧结矿、球团、焦炭适用ULCOS TGR-BF工艺。
三周期结果在节约碳(煤、焦)方面极具鼓舞性。三周期试验均显示注入脱碳顶煤气显著降低还原剂率。三周期煤焦投入从~530 kg/tHM降至400 kg/tHM,大幅节碳。碳投入从470 kg/tHM降至~350 kg/tHM,碳节约~25%。
方案1因二周期早停未充分探索,较常规基准期焦炭碳投入最大降幅21%。该方案开发新风口技术:同轴双管,内管喷吹煤粉、外管喷吹氧气。三风口运行良好,拆检无损伤磨损。VPSA回收顶煤气达88%。
方案3首周期顶煤气回收比~72%下碳消耗降15%,低于热质量平衡预期24%(因首次TGR模式经验未优化)。二周期显著改善,顶煤气回收比达90%时碳投入最大降幅~25%。
方案4顶煤气回收比90%下碳节省24%。焦煤消耗新工艺(方案4)较基准期节省达123 kg/tHM。结果确立注入气量(CO+H₂)与还原剂率降低良好相关性:平均每100 Nm³注入气(CO+H₂)可降低17 kg碳投入(焦+煤)。
EBF作业证明:高炉工艺可在远低于现代最佳高炉的化石碳消耗水平运行。注入脱碳还原顶煤气实现碳节省达25%,较当今最佳高炉显著下降。实际上,BF-TGR技术应用于现代高炉预期可将碳消耗从现~405 kg C/tHM降至~295 kg C/tHM。
VPSA稳定运行。处理高炉97%顶煤气。注入气平均CO₂体积分数~2.67%,CO回收率88%,满足量质要求。结合VPSA和CCS,TGR-BF工艺CO₂减排达1270 kg/tHM,占炼铁总CO₂排放76%。其中24%靠气体回收,52%靠CCS地下封存输运。
工艺视角:ULCOS运行比常规高炉更稳定(铁水温度和质量)。本质因直接还原率(DRR)大幅降低(最低观测5%),溶解损失反应影响降低。无迹象表明5%为ULCOS TGR-BF可达最低值。铁水质量显著受ULCOS TGR-BF影响:硅含量大幅下降(>1%绝对值),碳含量相应上升。但常规高炉硅含量远低(常规~0.5% vs EBF~2.0%),工业规模应用不应预期如此大变化。
ULCOS TGR-BF试验证明:新工艺可行、易操作、安全高效稳定。可在4模式(常规、方案1、3、4)间切换EBF运行。可闭环运行高炉工艺和VPSA气体分离装置。碳节省与流程计算预测一致。测试表明常规负荷烧结矿、球团、焦炭适用ULCOS TGR-BF。
基于EBF作业经验,ULCOS TGR-BF工业安全可持续应用需关注:① 风口级气体泄漏风险需物理隔离风口铁口防火;② 高温法兰弯曲泄漏风险;③ 热风炉/加热器烟囱加高避免周边有毒气;④ 启动阶段避免故障,操作人员需人工气功能测试培训;⑤ 优化喷吹参数防风口鼻部堆积/堵塞;⑥ 单风口风量独立控制重要,防堵塞时过量氧气和煤粉堆积;⑦ 耐火材料选型制造需修改,尽量避免碳钢锚固件,或用其他材料/镀铝钢;⑧ 谨慎选材防金属粉化。
测试结果显示方案4减排效果最佳,入选下阶段工业高炉试验首选方案。
制造工艺