


中间包:连铸钢质量控制的关键环节
中间包在钢连铸中的作用
钢连铸工艺广泛应用,是钢铁生产重要步骤。自20世纪50年代引入连铸工艺以来,全球连铸钢占比显著提升,目前约97%。但随连铸机产量逐步提高、铸件尺寸增大,严格质量要求变得至关重要。
连铸过程中,液态钢从出钢包转移至结晶器需中间容器——中间包。中间包位于结晶器上方,接收出钢包液态钢并按设计速率向结晶器供料。需均匀、按设计产率和温度输送液钢,避免夹杂物污染。液钢从包流入中间包,连接间歇性二次冶金工艺与连续连铸工艺。
中间包平稳流动、调节钢流入结晶器、净化金属。中间包内金属残留称中间包 skull,通常机械清除(刮削、切割),回收废钢通常循环炼钢工艺。
中间包核心功能
中间包扮演间歇包工艺与连续连铸工艺间缓冲容器的重要角色。也是连铸前最后冶金容器,在输送成分、温度、质量正确的钢方面起关键作能。随钢材质量要求日益严格,此功能近几十年愈发重要。
中间包在连铸中贡献:(1) 实现进入结晶器液钢流稳定,进而恒定铸速;(2) 连续浇铸一序列包;(3) 空包换满包时不中断结晶器液钢流;(4) 必要时混合两包不同钢种生产混合钢级;(5) 防止夹杂和渣进入中间包进而滑入结晶器;(6) 强化氧化物夹杂分离;(7) 维持喷嘴上方稳定液钢液位,保持钢流恒定从而铸速恒定;(8) 向结晶器提供更稳定流型。
中间包主功能:作为出钢包与结晶器间钢液储罐;多流连铸机下分配液钢至不同结晶器。中间包换包期间作液钢缓冲,进料停止时持续供液钢至结晶器,使多包顺序浇铸成为可能。
中间包是耐火衬里容器,几何形态多样。典型为矩形大头朝上耐火衬里敞口容器,顶部可有耐火衬里盖。类型形状多样,通常呈长条几何简单形状。典型矩形,也用三角形、T形。多流方坯/矩形坯连铸机常用中部偏移注料箱槽形中间包。板坯连铸机中间包通常为短箱或桶形。
中间包设计按设计输出率输送液钢,流量无大波动。流速主要由熔深控制。出口流量可由塞棒或滑板进一步控制。出口数取决于浇铸类型。中间包供液钢结晶器数:板坯机1-2、矩形坯机2-6、方坯机2-8。
中间包底部设一个或多个孔,配滑板或塞棒控制金属流。用于向连铸机结晶器供液钢,避免飞溅、流动平稳。通过保持中间包液钢深度恒定维持入模供液钢速率恒定。
中间包常分两段:入口段(通常有注料箱)接收包液钢;出口段供液钢入模。包浇注流向下导向中间包底部耐磨冲击垫保护位置。该位置通常尽可能远离中间包喷嘴以最小化湍流。其他部位衬耐火衬里。
中间包提供连续液钢流并作为二次精炼装置。连铸中间包流动行为主导钢生产质量洁净度。中间包液钢精炼通过驻留期间非金属夹杂上浮表面实现。上浮夹杂从表面移除。中间包流体流动在控制夹杂去除和驻留时间计算中起关键实现。为达最佳流动特性,部署流控装置。
沿中间包长度通常布置坝、堰、带孔挡板等不同流控装置。较长液钢路径优选以延长驻留时间促进大尺度夹杂上浮。流控装置也减少湍流对液钢表面、入模液钢流、死区的不利影响。
中间包流场优化需考虑尺寸、形状、磨损、挡板及混合时间预测。优化收益:(1) 改善混合均匀化时间;(2) 识别非活性流区(死水区);(3) 耐火磨损延长区域;(4) 非金属夹杂分离;(5) 控制温度分层。
保护包-中间包、中间包-结晶器间浇注流防再氧化的喷嘴现在几乎所有连铸机使用,至少高档钢浇铸时。喷嘴位于底部分配液钢至结晶器。塞棒控制喷嘴和各种设计滑板用于控制包-中间包、中间包-结晶器钢流。中间包液钢自由面通常覆盖中间包覆盖剂防再氧化和热损失。
液钢排出速率由喷嘴孔径和铁静压(中间包液钢高度)控制。根据铸件断面尺寸和所需铸速选择不同孔径。铝杀钢浇铸板坯和大断面用塞棒控制喷嘴。此应用中手动或自动通过塞头相对喷嘴开度设定控制喷嘴排钢速率。早期铝杀钢用大孔喷嘴因氧化铝堆积,可提升塞头补偿流速降低。
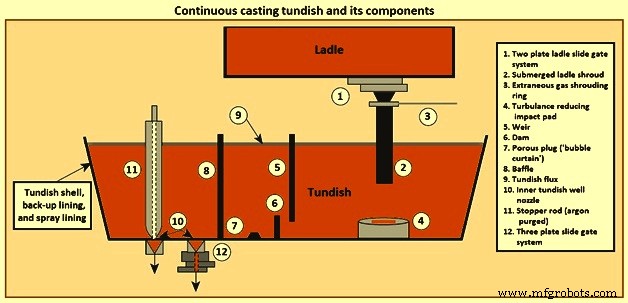
脱氧实践新发展配合塞头喷嘴单元吹氩最小化氧化铝堆积问题。控制中间包液钢流新发展:应用类似包用滑板系统。中间包滑板通常三板式,也可提供换喷嘴和变孔径能力。图1展示连铸机中间包及其组件。
中间包浇铸前通常预热,最小化浇铸初期液钢热损失避免金属凝固,特别是关键喷嘴区域。中间包盖用于减少浇铸全程辐射热损失。
中间包车用于中间包转运。自驱车承载中间包。每包在待机位由加热装置加热高温,开浇前由中间包车运至浇铸工位。除行走功能,中间包车含提升功能(将各中间包底部浸没喷嘴插入结晶器)、居中功能(调整浸没喷嘴位置)、自动液位控制功能(保持液钢恒定液位分离杂质上浮)。中间包车尺寸随流数增加而增大,与相邻设备干涉更紧,需结构动力学精简机构。
中间包车通常半悬挂设计安装主操作平台。通常液压驱动,用于支撑输送中间包浇铸或加热。自动液位控制重要装置之一是称重装置,需高精度测量各中间包液钢重量,重量随时变化。中间包车集成称重机构允许连续监测液钢重量。
从稳态和非稳态视角,中间包需提供:(1) 足够容积桥接换包;(2) 适当工作深度;(3) 所有流均匀流量分布;(4) 夹杂上浮最佳驻留时间;(5) 平静表面;(6) 热化学隔离含适当耐火材料;(7) 低排空重量能力优化得率。
中间包作为冶金反应器
对高强度、延展性、耐久性、耐腐蚀性改进钢有持续需求,用于多种应用。也希望炼钢更节能降本、解决环境问题。这些推动中间包演变为冶金反应器,在铸造前对熔体性能最终控制,获得具期望力学性能最终钢品。
中间包是铸造前炼钢最后阶段,也是液态钢成分控制最后机会。中间包成分控制主要形式:限制铸造时液钢非金属夹杂数量和尺寸。
液钢经中间包转移时与耐火材料、渣、大气相互作用。随钢质量重视程度提高,现在越来越清楚中间包作为连续冶金反应器功能远超原设想。因此中间包合理设计运行对交付严格成分质量钢至关重要。现代中间包设计提供最大机会实施各种冶金操作:夹杂分离、上浮、合金化、钙处理改性夹杂、过热度控制、热化学均匀化,催生二次炼钢独立领域——“中间包冶金”。
多年来连铸中间包发生剧变。从单纯储罐分配容器,今日中间包视为钢精炼容器。中间包今日也履行某些冶金功能:控制速率向结晶器供液钢、热化学均匀化等。也持续改进多质量相关参数:流体动力学、热隔离、夹杂上浮去除、氢吸收等。
连铸中间包多重角色:(1) 炼钢质量链关键环节;(2) 连续精炼器;(3) 冶金信号传递者。核心在于:失控中间包成污染源而非精炼器。不可否认中间包与包、结晶器同属洁净钢实践一环。若初级二级炼钢建立的质量在中间包丢失,生产满足预期应用质量产品能力完全取决于结晶器恢复。考虑钢在结晶器有限驻留时间,有限清洁能力,这难度大得多。
中间包顶面需防大气侵入。多数连铸机通过加中间包覆盖剂层实现。覆盖剂层形成表面渣。除需吸收夹杂,中间包渣层主要功能:热隔离、化学隔离、缓冲包渣。中间包渣覆盖可为复杂工程多组分化学混合物如碱性熔剂(CaO/SiO₂>2),或简单纯化学绝缘酸性渣如烧稻壳灰、硅藻土,本质均为二氧化硅。
中间包被视为液钢污染源。夹杂形成和液钢污染主因:脱氧产物、包衬侵蚀产物、包渣夹带、入口区过度波动夹带中间包渣、中间包空气再氧化、低温析出夹杂(如 TiO₂)、中间包衬侵蚀、各种渣乳化入液钢。可观污染通常发生顺序浇铸过渡期即换包两包过渡时。
污染夹杂需在液钢流经中间包期间上浮移除,随后入连铸机结晶器。夹杂去除机制:(1) 浮力上浮吸附顶渣;(2) 流体流动传输;(3) 氩气泡浮选;(4) 夹杂碰撞长大“奥斯特瓦尔德熟化及上浮”;(5) 夹杂吸附衬里耐火材料。最终夹杂去向:顶渣、衬里(安全去除)、结晶器(若未在中间包去除可能导致铸件缺陷)。
减少出中间包熔体夹杂数量尺寸:防止中间包内夹杂形成生长、去除包带入中间包夹杂。因此包操作遵循正确实践降低送中间包液钢夹杂量至关重要。
中间包另一重要功能:控制送连铸工艺液钢温度。因包浇注可长达一小时,入口流温度随时间变化。加上中间包自身热损,浇铸序列中液钢温度可预期波动。但液钢温度影响产品质量性能、连铸机运行、耐火磨损。故需限制波动、尽可能接近最优值。因中间包作缓冲罐,若中间包混合充分,送连铸机液钢温度波动可大幅降低。
为最大化驻留时间利益促进反应产物从液钢上浮同化入渣相,开展多项中间包研究。反应产物可为脱氧、再氧化、析出、乳化及/或耐火成分夹带入液钢产物,涵盖内生外生夹杂。基于合理中间包设计选择,中间包操作需致力于:(1) 最大化驻留时间促进夹杂上浮;(2) 确保被俘获非腐蚀性渣同化夹杂;(3) 减少液钢热化学损失;(4) 最小化短路和死区;(5) 为操作员提供质量得率最优设计。
中间包流动是流体动力学现象。含单相湍流、多相流(包套管吹气时)、驻留时间分布、夹杂生长随运动去除、混合级间过渡、热能传输、开浇收尾涡旋形成。中间包流体流动优化目的:达最佳流型去除液钢夹杂。流型优化可通过中间包形状和流控装置实现:湍流抑制器、冲击垫、挡板、堰、坝。中间包设计应实现最佳流动从而更高洁净度:(1) 高平均驻留时间;(2) 小剧烈湍流、死区、短路体积;(3) 大层流区体积;(4) 适宜湍流区强制凝聚上浮夹杂、覆盖渣吸收;(5) 避免“敞开(红)渣眼”造成液钢表面裸露吸气。
解决中间包冶金挑战基础要求:(1) 使用适配车间节奏过渡需求的中间包尺寸;(2) 按时送包、液钢适温、已充分净化;(3) 最大化包自由开口性能;(4) 水口全浸没保护开包;(5) 利用自动包渣检测关断避免渣衬耐火中易还原氧化物;(6) 设计渣满足应用需求;(7) 确保传输系统无泄漏吸气;(8) 设计流控装置(含冲击垫)最大化上浮最小化过渡;(9) 稳态操作中间包满容运行;(10) 利用惰性气体吹扫等技术最小化过渡影响;(11) 可能时连续监测温度;(12) 避免大温度摆动维持稳定中间包流动;(13) 理解解决堵塞根因;(14) 不危及人员和结晶器安全前提下最大化得率生产率。
中间包耐火衬里
中间包衬里是冶金体系另一重要部分。衬里应惰性不向钢贡献外来夹杂。中间包耐火材料分两类:(1) 衬里耐火材料;(2) 流控装置。
中间包相关耐火材料:中间包衬里材料(永久衬里和工作衬里)、坝堰、冲击垫、流控系统(整体塞棒或中间包滑板)、中间包-结晶器浇注流保护(套管或浸入式喷嘴)、中间包喷嘴、座砖。坝堰用镁砂板或高铝砖。中间包至结晶器液钢由浸入结晶器液钢喷嘴供给。浸入式喷嘴需耐腐蚀剥落。喷嘴堵塞也重要。通常用等静压高铝石墨熔融石英浸入式喷嘴。
中间包耐火材料对连铸过程不间断、安全、盈利质量生产必要。耐火材料本质牺牲性,有可衡量成本质量影响钢生产过程,故须管控。通过物理存在和可控化学反应,耐火材料驾驭中间包钢流和能量,帮助将中间包转化为连续精炼容器。
中间包衬里材料直接影响液钢质量,因其接近凝固阶段。中间包工作衬里与钢接触,侵蚀始于液钢-气界面随中间包液位波动启动。液钢中不同金属氧化物是中间包耐火工作衬里主要侵蚀剂。
中间包耐火衬里有定义寿命,取决于衬里质量和中间包渣类型。工作衬里层与中间包渣化学反应极重要,特别是高顺序浇铸时。
期望中间包耐火材料满足多功能:耐液钢(高固相线温度)、耐中间包渣、低导热(良好隔热)、良好稳定性(浇铸无侵蚀)、高抗热震、化学惰性、用后可弃、价格合理。进一步要求:低氧势、良好机械强度、易除 skull、钢低吸氢。
无论中间包耐火材料是否直接接触钢,错误选择应用均可能导致灾难后果,影响操作人员安全。防范钢液渗透最终中间包跑钢关键不仅选绝缘、高温强度、抗侵蚀性能适当材料,也避免直通接缝。耐火材料台阶提供钢渗透时冻结机会,结痂钢提供一定挡住上层液体作用。
中间包用耐火材料需高稳定性和特殊性能。中间包是耐火应用最重要领域之一,也是连铸过程中最大“成本控制中心”之一。中间包相关耐火材料:衬里材料(永久/工作衬里)、坝堰、冲击垫、流控系统(整体塞棒或滑板)、中间包-结晶器浇注流保护(套管或浸入式喷嘴)、中间包喷嘴、座砖。中间包衬里有多种衬里实践。图2展示典型中间包及其耐火材料。
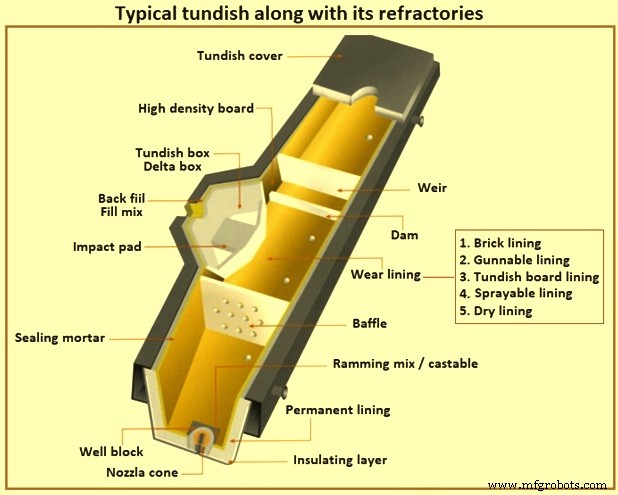
中间包耐火衬里实践分五大类:(1) 砖衬里;(2) 喷射衬里;(3) 中间包板衬里;(4) 喷涂衬里;(5) 干式衬里。
砖衬里
耐火砖衬里概念在1950年代连铸引入时最初用于中间包衬里。此类衬里为高铝砖,实质是将包耐火实践延伸至中间包。此类衬里有诸多困难,导致替代衬里实践开发。
喷射衬里
喷射衬里在日本商业化启用,克服砖衬里部分问题。初为铝硅酸盐基,后转镁基/碱性以配合冶金实践。提供整体无接缝结构,相对改善除 skull,但因喷射衬里相对高密度,预热时间和热损失改善不大。快速预热时仍有开裂剥落倾向。也排除了冷启动实践用喷射衬里。
中间包板衬里
20世纪70年代中期引入新型中间包工作衬里。此衬里由低密度、高隔热、一次性、预成型、预养护耐火板系统组成。易除 skull、无设备投资、硅质板低成本促其在众多钢厂迅速普及。初用硅质板仅允许“冷启动”实践。20世纪80年代中引入镁质板满足预热性要求,即制造高合金优质钢低氢考虑的“热启动”实践。但劳动密集、接缝砂垫背衬、破损等仍为板衬里固有缺陷。但劳动力成本低、应用技术不易获取处板衬里仍流行。
喷涂衬里
喷涂衬里开发克服其他衬里实践困难、推动中间包衬里系统自动化。此系统中浓浆经充分混合后,经压缩空气“雾化”沉积于中间包。首套机器人应用系统1982年投运,1980年代下半叶因较喷射衬里显著优势(更低布置密度、更好衬里厚度控制)广泛使用。无需传干粉经流化(喷射需)。使加纤维和其他化学品成分、均匀混合沉积成现实。衬里可预热“热启动”浇铸,或冷至室温“冷启动”中间包。固化期喷涂衬里需控制确保衬里完整性,要求中间包永久衬里理想<100℃满意施工。喷涂衬里等湿法工艺(至30%重量水加入、软管溢漏)可能引起钢厂操作健康安全问题。即便如此,喷涂系统成功结合板和喷射诸多优势,消除接缝、砂垫、回弹损失、粉尘问题、差隔热等缺点。
干式衬里
中间包干式衬里1986年可能在欧洲引入。系统区别于所有前序工艺:干粉形式施工,无需加水形成中间包工作衬里。通常用树脂结合剂(粘结剂/催化剂反应),相对低热量(~160℃)激活。视产品是否需振动,但必须用模具,干粉填入永久衬里与模具间间隙。~400℃热风导入,加热周期~45分钟,再30分钟冷却。可节省大量时间。负面:干式系统因高密度隔热性较低。
制造工艺