


高炉渣干法制粒技术:能量回收与可持续发展的双重突破
高炉渣干法制粒回收能量概述
生产1吨铁水伴随约300kg液态渣副产品。渣温~1500℃,显热约400 Mcal/t。高炉渣富含CaO、SiO₂、Al₂O₃、MgO,成分与波特兰水泥相似。
高温液态高炉渣快速冷却可获得大比例玻璃相、高水硬活性,可作高价值产品,特别是替代波特兰水泥。这也是减少CO₂排放的好途径,因水泥制造也排放大量CO₂。
为获玻璃相,液态高炉渣进行水淬制粒。现今闭式水淬制粒厂为最先进工艺。水中快冷防止结晶、热应力破碎渣为细颗粒。液态渣冻结为非晶颗粒称水淬高炉渣。水淬渣非结晶率可达95%。对比空气慢冷结晶玻璃相极有限。
然而水淬消耗大量水(每吨液渣蒸发损失1000-1500L)并产生酸雾污染大气。需妥善水管理且水淬渣用于水泥工业前必须干燥。干燥过程通常消耗热能达72 Mcal/t渣。不仅显热损失,还需上游干燥装置。
干法制粒配合热回收工艺在多国研发中。进展如下。
欧洲研发进展
瑞典Merox公司工艺
瑞典国家钢铁公司子公司Merox开发工艺:用已固化渣颗粒冲击下落渣膜制粒。颗粒落入多级流化床回收热量。称可回收渣显热>60%为蒸汽,产品高玻璃含量适合制水泥。
英国钢铁(现塔塔钢铁)Redcar厂试验
1990年代首次干法制粒试验。雾化杯至室壁距离~10m防熔渣粘壁。发现干法产颗粒质量和非晶结构与湿法水淬渣相似,证明干法未来适用。但未放大。
捷克Vitkovice小型制粒机试验(2002-2004)
设计处理量20kg/min液渣,无热回收,试验成功。
西门子VAI与勒奥本矿大DSG实验装置
西门子VAI与勒奥本矿大热加工技术主席团合作安装新型干法制粒实验装置(DSG)。合作方:福斯达尔宾钢铁、蒂森克虏伯钢铁欧洲、FEhS建筑材料研究所。德国联邦经济技术部(BMWi)资助。DSG旨在规避湿法负面影响。
DSG双重目标:(1)生产水泥工业用制粒渣,玻璃相>95%媲美湿法;(2)渣冷却得热风回收热量。基于"旋转杯"/Davy原理:熔渣经可变速旋转杯雾化。熔融颗粒飞向制粒器壁前快速冻结、经高速旋甩展开后落入预先固化颗粒形成的流化床。
勒奥本实验装置基于FEhS研究所实验结果和西门子VAI模型设计,寻找生产高质量制粒渣和最高出口气温的最佳运行参数。每次试验在车间"闪速反应器"熔化~300kg渣。液渣出铁进耐火衬里渣包防热损。渣包操作进倾倒装置送入制粒机。负荷传感器测控液渣给料。液渣经渣流槽和垂直耐火管送入制粒机中心。雾化后渣滴飞向壁面快速冷却、经高速旋杯甩开落入预先固化颗粒形成的流化床。颗粒表面须在短飞行时间内固化后再入流化床。
澳大利亚研发进展
CSIRO(澳联邦科学工业研究组织)实验室和中试规模证明:干法制粒产渣适合水泥替代;渣释放热量可少量空气捕获,适合高品位热回收。计划项目旨在进一步开发干法制粒技术,重点利用捕获渣冷却废热、开发中试到工业规模放大技术。此工作属澳钢铁业对世界钢铁协会CO₂突破计划贡献。总目标:开发干法制粒工艺生产高价值渣并回收渣冷却废热,中试规模展示技术经济、能源、可持续效益,并放大通过工厂试验验证。
原型中试装置成功验证集成干法制粒热回收概念。设计工艺运行平稳、适应变工况、高渣出铁率。多次用工业高炉渣试验收集制粒产品。产品表征评估水硬性。第三方实验室进一步评估确认干法制粒渣具良好水硬性适合水泥生产。
技术经济评估显示干法制粒在资本和运营成本上较湿法有显著优势。实地考察OneSteel Whyalla钢厂和BlueScope Port Kembla钢厂收集出铁率、渣铁温度数据,结合干法制粒实施评估形成报告。
成功开展干法制粒过程先进CFD建模。基于CSIRO中试装置实验数据组装并验证旋转盘雾化过程传热流体力学CFD模型。制定后续阶段草案商业计划。
日本研发进展
日本三大方案并行研究。
- 住友金属工业:开发高炉渣干法制粒,渣流冲击旋转鼓破碎,颗粒落入流化床回收热量。目标产颗粒渣替代河砂、回收熔融渣热量~55%为热风。
- 三菱重工与日本钢管:开发转炉渣干法制粒,强力气流冲击渣流制粒。颗粒飞行中固化,热量经颗粒喷雾辐射和落入流化床回收。产品作建筑骨料。
- 川崎制铁:开发高炉渣热回收,机械搅拌制粒、辐射回收制粒热量、后经流化床颗粒回收热量。产品作建筑骨料。
旋转杯气雾雾化器干法制粒工艺
干法制粒本质:雾化液渣→快速冷却颗粒→生成玻璃相渣。雾化用旋转杯气雾雾化器。颗粒飞行中冷却、再经流化床进一步冷却。两过程提供玻璃相生成所需快冷。流化床便于容纳颗粒,防热颗粒团聚、提供快冷。
雾化器可产平均粒径~2mm渣颗粒,产品易处理。测试显示颗粒冷却足够快,玻璃含量>95%。极少渣棉产生。旋转杯雾化器原理见图1。
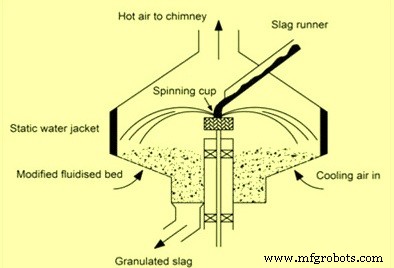
图1 旋转杯雾化器原理
旋转杯气雾雾化器优势
- 精细易控:调节旋转杯转速或气流流量控制粒径,粒径分布窄。旋转杯接触熔渣问题可通过精心设计和正确选材解决。
- 低功耗:驱动功率远低于双流体雾化器。双流体雾化器雾化同等粒径颗粒需>20倍功率,可能影响热回收整体成本节约达5%。
- 轨迹优势:颗粒轨迹向外向上。向上运动使雾化器适用于渣输送点与地面受限高度场合(高炉铸造室地面通常在出渣口下方7m)。
旋转杯气雾雾化器工作原理:高速旋转甩出薄渣膜径向延伸至杯唇。膜延伸时自行破碎。环形气射流绕杯诱导膜不稳定波助破碎。气射流使颗粒更小更均匀、偏向向上偏转形成锥形喷雾离心展开。
热量回收方式
- 渣颗粒喷雾向外移动时,向容器辐射散热、向容器内气流对流散热。但飞行时间短(~0.1s)温降仅100-200℃。
- 撞击容器壁传热。试验显示:保持壁相对冷时颗粒不粘壁、即时弹离或极短时间脱落。接触时间远<0.1s,渣温再降~150℃。
- 颗粒从壁落入一级流化床进一步辐射对流散热。
- 余热在流化床回收:仅传给流化空气、或额外通过浸没锅炉管/其他传热面。流化床中流化空气和固体以床内固体温度排出。二级床温度须精心选择:颗粒过热浪费可回收热、过冷降低排出热风利用价值。
实验研究结果
初期实验旨在验证雾化过程能否产生细小渣颗粒及玻璃结构。制造直径100mm、转速500-1500rpm旋转杯气雾雾化器。渣流量0.2-0.5kg/s。受限于实验室熔渣炉容量(~30kg)试验限时~2.5min。
初步试验证明工艺可行:产生95%玻璃含量细颗粒。后续试验研究颗粒粒径分布和喷雾轨迹。
1500℃高炉出渣相对30℃显热约400 Mcal/kg。总渣流~14%溢流渣蓄渣器废弃。剩余86%中32%热量不可回收因:
- 玻璃相渣形成不释放结晶潜热
- 固态渣产品以250℃排出热回收过程
- 渣蓄渣器热损失
因此仅能回收高炉排渣显热含量的58.5%。
干法制粒主挑战:确保渣极快冻结达转变点。否则固化渣非全玻璃相而是部分结晶,不适合水泥工业后续利用。空气冷却因热容远低于水(常规水淬)难度大得多。气流经搅动床升温,温差进一步恶化凝固过程。
初期运行在玻璃含量、粒径分布、颗粒形状方面显示良好结果。测得显著烟气温升。基于所得数据可工艺优化、未来放大进一步研究。一体化钢厂采用干法制粒将获得高炉渣显热。回收能量可产蒸汽/发电/其他有用预热工艺。按每分钟1吨渣进料可算20MW热能回收潜力或~6MW发电潜力。免除高炉渣上游干燥系统节约能源进而减排CO₂. 总之干法制粒实现现代高炉最大热回收潜力之一的环保可持续后续处理。
制造工艺