


热风炉技术演进与高效热风生成:从原理到现代化操作
热风炉原理与作用
热风炉连续供高炉热风。鼓风冷风经蓄热式热风炉预热,主要燃料为高炉煤气(炉顶煤气),将煤气能量以显热形式回收至高炉。显热回收大幅降低焦炭消耗,助推喷吹煤等辅助燃料替代昂贵冶金焦,提升工艺效率,降低铁水成本,增产增效。
热风炉历史演进
- 1828年:James Beaumont Nielson发明预热鼓风,300°F(149℃)使焦耗从8.06t降至5.16t/tHM,更高温度进一步降耗。
- 1860年:Edward Alfred Cowper回收高炉煤气燃烧替代固体燃料,合作模式变革。
- 早期布局:热风炉置高炉顶部,铸铁管输废热,易裂。改用耐火材料,演变为高炉旁串联2-4座:一座烧煤气蓄热、一座放热预热冷风。冷风经热砖预热出热风。
- 1854年:Cambria Iron Works美首用蓄热式热风炉,铁壳衬耐火、多通道,加热面积186-232m²。
- 1870年:Whitwell炉,加热面8546m²,出风454-566℃。首用六方格砖、铸铁格砖托、半椭圆燃烧室强化煤气分布。
现代热风炉特征
高炉煤气热值不足以支撑1000-1200℃高风温,通常掺焦炉煤气提热值。现代热风炉亦有纯烧高炉煤气设计。核心特征:
- 高效燃烧(纯烧高炉煤气亦可)
- 炉体热辐射损失小
- 建设成本低
- 寿命长(~40年)
- 彻底消除应力腐蚀开裂
- 格砖上表面未燃CO浓度低
多数高炉配3座热风炉,少数4座。高大圆筒钢结构,内衬保温、近全填充格砖蓄热换热。直径≈高炉直径,格砖高≈1.5×高炉有效高度。现代比例更大:例9.75m炉底直径、25.9m有效高高炉,配3座φ10.36m、格高40m热风炉。
常规两程式热风炉结构(图1)
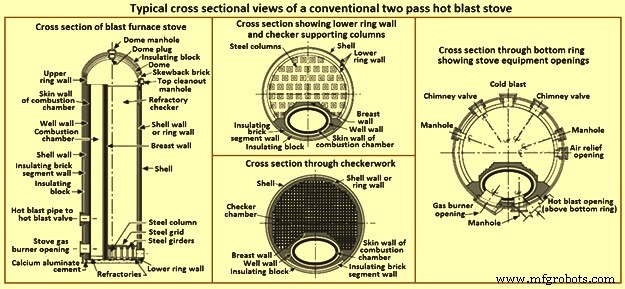
图1 常规热风炉典型剖面
椭圆燃烧室占横截面~10%,自炉底延伸至拱顶下~4m。坚固砖乳墙隔开燃烧室与格砖区,格砖置于钢格栅(钢柱支撑)。钢壳内侧保温衬里,燃烧室侧加厚。燃烧室全包砖井墙,超级耐火砖(Al₂O₃ 50-60%)。风温>1200℃时燃烧室全衬及拱顶同材质。格砖上部8-10m亦用超级砖。
新建炉多选硅质耐火材料:运行中消除上部结构膨胀位移、抗粉尘积聚。铝质炉顶部常装7层硅质格砖。拱顶砌拱砖,预留环壁膨胀缝;部分钢结构顶部偏移独立支撑拱顶砖。传统半球拱顶不稳定易倒塌,部分采用倒悬链线拱顶:静力平衡形状、少异形砖、铰链支撑适应蘑菇头膨胀收缩无结构力。现代净化技术允许小烟道格砖(不堵灰),传热率高(加热面积/重量比大、单位体积装更多格砖),但须精准砌筑保证烟道对齐,错位显著增压降、浪费蓄热容量。
燃烧器与风系统
燃烧器位燃烧室底部附近。多数外置,烧嘴切断阀隔离(送风时关、烧炉时开)。煤气/助燃风金属烧嘴内预混,高速进炉内着火。混合气冲靶壁90°转向上升燃烧。冷态点火用点火器,正常运行靶壁余热自燃。现代炉采用陶瓷燃烧器:混合室内置燃烧室、垂直向上燃烧(传统水平)。需耐风压的煤气/助燃风切断阀。特殊设计带来优势。
热风出口在燃烧室侧面、燃烧器上4-7m。炉与热风总管间水冷热风阀防送风期高压风倒入。热风阀离炉远减辐射。部分配冷风混合器在炉侧阀前混合(保护阀免最高温),部分设中央单一冷风混合器在热风总管最近炉与高炉间。中央系统优势:减少高温系统热风总管热循环。热风阀多为闸阀/蘑菇阀,直径1.2-2.0m。
仪表与阀门系统
拱顶/格砖/废气区需仪表:拱顶测温(热电偶/辐射计)控烧炉煤气风量;监测保护耐火材料防过热。格砖下风室接烟囱/冷风总管。烟囱阀(φ1.5-2.0m)烧炉时开排烟,送风时关。阀座设计送风时压力自密封。切风转烧炉开放散阀泄压,高速排气需消音器。冷风阀靠冷风总管压力常闭,开启前微孔先平压。
现代炉采用外置燃烧室:全炉身装格砖、热型对称、砖体应力小。但燃烧室-炉身接头钢结构应力破裂多、频繁修钢结构。
风网系统
冷风总管:无衬里(冷风150-250℃,鼓风机压缩热)。炉端设各炉冷风阀、蝶阀冷风混合器。热风总管热电偶控蝶阀分比炉风/旁路风,恒定出风温。送风初期炉温远超设定,大量旁路;随放热降温,蝶阀逐渐关大风进炉。自动换炉系统中,调节阀开度作换炉信号(如关85%触发)。
冷风总管设放风阀(近高炉):急降风压时开启排大气,维持冷风管正压防煤气倒吸。急排气亦装消音器。
鼓风机:多级离心透平鼓风机(3-4级)。超大高炉双机并联,极大高炉轴流鼓风机更高效。富氧高炉:氧气常压入透平入口或加压入冷风总管。冷风总管加湿控风湿。
风管-风口连接:风管入风口加工球面座。风口/风口冷却器水冷。现代高风温(1000-1200℃)下风口本体水道>20m/s、鼻部>27.5m/s强化传热。风管鼻部通常水冷(旧炉无)。喷煤枪穿风管壁、偏心~50mm后退布置,避免冲刷风口内壁、利于煤粉燃烧。
拉杆张力压紧风管靠风口。拉杆端弹簧允许热胀冷缩微动。风管合金钢管衬耐火防过热。风口座后中心线小孔伸杆清理风管,盖帽密封、启闭气密。帽上玻璃窥视孔直视风口前炉况。上部万向节连接耐火衬鹅颈管(卡钩键挂杆),鹅颈法兰螺栓接风箱径向伸出颈管。风箱:大圆筒、耐火衬保温、环绕高炉腰部以上,分配热风至各风口。
热风炉操作运行
现代优质 burden/配料控制下高炉操作均匀,常贴热风炉极限风温或 burden 允许极限(避免早熔/料柱下降不良)运行。高风温下显热供热占比大、炉内焦耗低、效率高。运行循环:陶瓷格砖经烧高炉煤气(补焦炉煤气)蓄热,鼓风冷风经炉被热格砖加热。烧炉期:烧至废气温度达设定上限(400-450℃),同时防拱顶过热。拱顶温控不超材料许用上限。拱顶温先达上限→烧嘴增风压降火焰温度防过热、继续烧至废气温达标;拱顶温升不及时→掺高热值燃料加快升温。
换炉流程
烧透后送风:先断煤气/助燃风、关烧嘴切断阀/烟囱阀;开冷风阀平压送风入炉至风压不显著降。现代装置换炉时鼓风机切定压控制:加速充压炉、不降风压。充压后混合阀设约定开度,开热风阀送风,风温控制器自动调混合阀维持设定风温。
停风转烧炉:先关冷风阀后关热风阀,开放散阀泄压,泄压后开烟囱阀关放散阀,开烧嘴切断阀、启助燃风,最后开煤气阀达设定流量。
自动化换炉
现代阀门电动化、换炉自动化,单次换炉~3min。缩短换炉时间→延长烧炉时间→更高风温/更高效。自动换炉触发:炉工按钮或全自动电子信号(混合阀开度如关85%、拱顶温度、定时周期)。典型3炉轮换,单炉送风~1h。放热量=烧炉热量,烧炉周期=2×送风周期-2×换炉时间。4炉制:烧炉周期=3×送风周期-2×换炉时间,烧炉强度降低、故障可单炉修不影响高炉。图2示典型3炉布局。
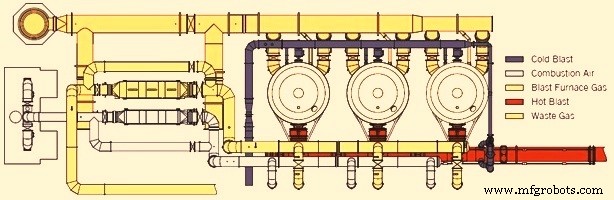
图2 三热风炉典型布局
制造工艺