


热轧带钢生产与常见缺陷防控技术
热轧带钢轧制与带钢缺陷
轧制是最重要工业金属成形操作之一。热轧用于热带钢厂将钢板坯轧制为热轧带钢。像其他热轧操作一样,热轧带钢轧制也是通过一组辊子施加压缩力使板坯材料发生塑性变形。板坯横截面经热轧减小。材料被一对辊子挤压,厚度减小、长度增加。热轧带钢因需大变形在高温下进行。热轧产生无残余应力带钢。通常热轧伴随氧化铁皮,故尺寸精度不如冷轧带钢。
热轧带钢板坯初始加热1100-1300℃。热带钢厂最后精轧机架温度700-900℃,始终须高于上临界温度产生均匀等轴铁素体晶粒。
轧制热带钢目标:减小板坯厚度、增加长度、宽度增加极小。带钢中心材料在宽度方向受限,辊子两侧未变形肩部材料约束防止宽度方向伸展。此状态称平面应变。材料因此变长不变宽。
热轧带钢基本概念
- 辊子与被轧材料接触弧是圆的一部分
- 摩擦系数理论恒定,实际沿接触弧变化
- 被轧材料轧制中塑性变形
- 轧前轧后材料体积恒定(实际因气孔闭合体积略减)
- 辊子速度假设恒定
- 材料仅轧制方向延伸,宽度不延伸
- 垂直轧制方向横截面积不扭曲
轧制主要影响变量
影响轧制过程主要变量:(i)辊径,(ii)受冶金、温度、应变率影响材料变形抗力,(iii)材料流动应力,(iv)辊子与被轧材料摩擦,(v)带钢平面内前张力/后张力存在与否。
热轧带钢受力与几何关系
见图1。厚度h₀材料以速度v₀入入口平面x-x。经辊缝以减小厚度h_f和增大速度v_f离出口平面y-y。宽度无增加,金属垂直压缩转化为轧制方向伸长。单位时间给定点金属体积不变,故b·h₀·v₀ = b·h·v = b·h_f·v_f,b为带钢宽度,v为任意厚度处速度,h为h₀和h_f间中间厚度。
由b·h₀·v₀ = b·h_f·v_f,若b₀=b_f,则h₀·L₀/t = h_f·L_f/t,即h₀·v₀ = h_f·v_f,意味着v₀/v_f = h_f/h₀。故h₀ > h_f时v₀ < v_f。带钢速度从入口到出口稳步增加,使带钢垂直元素保持不扭曲。
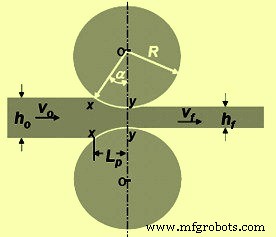
图1 热轧带钢受力与几何关系
辊面与带钢接触面上仅一点有两力作用材料:(i)径向力Pᵣ,(ii)切向摩擦力F。入口平面(x-x)至中性点带钢移动慢于辊面,切向摩擦力F按方向(图2)将金属拉入辊缝。中性点出口侧(y-y)带钢移动快于辊面。摩擦力方向反转,阻碍带钢脱离辊子。
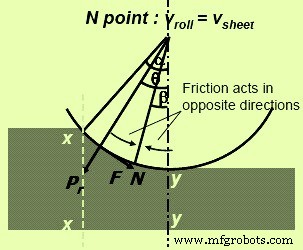
图2 轧制受力
Pᵣ为径向力,垂直分量P(轧制力——辊子压向材料载荷)。比辊压p为轧制力除接触面积,p = P/(b·Lₚ),b为带钢宽度,Lₚ为接触弧投影长度。
辊压分布(图3)沿接触弧显示压力升至中性点最大后下降。压力分布在中性点非尖峰,表明中性点非辊面上真正线而是区域。曲线下面积与轧制力成正比,阴影区代表克服辊带摩擦力所需力。虚线AB下面积代表平面均匀压缩变形金属所需力。
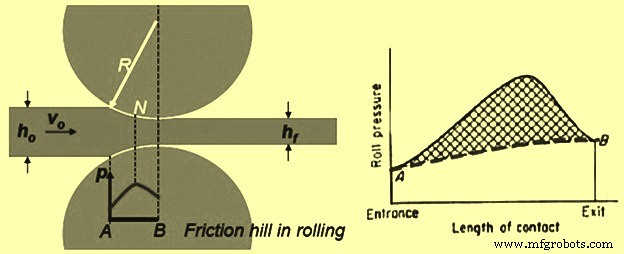
图3 辊压分布
咬入条件
咬入条件决定被轧材料能否进入辊喉(图4)。需摩擦力分量≥法向力水平分量(图4)。即F cosα ≥ Pᵣ sinα,α为咬入角,Pᵣ径向力。所以F/Pᵣ ≥ sinα/cosα ≥ tanα。因F = μ·Pᵣ,F切向摩擦力,μ摩擦系数。故μ = tanα。若tanα > μ材料无法被拉入辊缝;若μ=0无法轧制。故自由咬入条件μ > tanα。增大μ有效值可槽纹辊平行辊轴或用大辊径减小tanα或固定辊径减小被轧材料厚度。
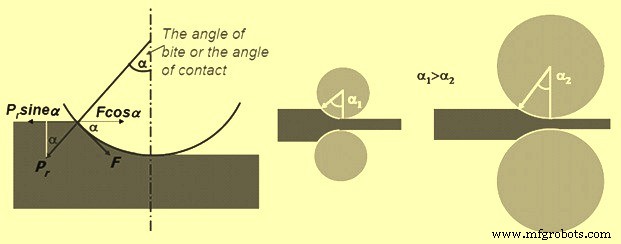
图4 咬入条件
轧制力与摩擦
无摩擦时轧制力(P) = 辊压(p) × 金属辊接触面积(b·L₤)。辊压(p)为平面应变屈服应力(宽度b无变化)。实际有摩擦。摩擦力将材料拉入辊缝,占轧制力大部分。高摩擦致高轧制力、陡峭摩擦峰、边缘开裂倾向大。摩擦沿辊接触弧点变化。难测量μ变化,所有轧制理论被迫假设恒定摩擦系数。热轧带钢μ约0.2至粘滞条件。
轧制力随辊半径增大或带钢减薄量增加而增大。轧制力随带钢厚度减小或辊径增大而增大。低于某最小带钢厚度(临界薄度以下),轧制力增至极高值,因带钢抗力增至极高。结果可能无法轧制带钢,带钢仅被推入辊缝无显著减薄。轧薄带需用小直径辊配大直径支撑辊。因接触弧长随辊半径减小,摩擦系数增大,轧制力也增大。
弹性变形与辊形控制
高轧制力通过辊子传递给被轧材料时,两主要弹性变形:(i)辊子因材料倾向分离而被端部约束,沿长度弯曲致厚度变化;(ii)辊子接触带钢区域压扁致曲率半径增大即辊子压扁。
高轧制力下辊子压扁弯曲,整个轧机弹性变形。轧机弹簧效应致轧出带钢厚度大于空载设定辊缝。精确厚度轧制需轧机弹性常数。需标定曲线。弹性常数通常螺丝加载轧机1-3 GN/m,液压加载~4 GN/m。
辊力致辊子挠度弯曲,导致轧件中心厚、边薄。此缺陷称中凸和弯曲。为避免此,辊面磨削微量曲率使辊中心直径大于边缘。称辊子中凸修磨。带钢轧制通常辊径提供0.5mm中凸。热轧中辊子受热中间鼓出致辊子中凸。因辊子边缘中心温差。辊中凸须随轧制变化以应对热效应和辊挠度致中凸。也避免辊磨损不均(边缘磨损>中心)。
辊中凸可变:(i)外力弯曲工作辊,(ii)工作辊相对带钢中心线横移,(iii)用型辊(带轮廓辊),(iv)工作辊轴相对支撑辊轴水平面旋转(致工作辊端部挠度产生中凸)。
辊压扁为辊压致辊子曲率半径增大引起辊子弹性变形。辊压扁增大接触长度进而增大轧制力。
张力对轧制力影响
轧制力依赖辊径。辊径大则轧制力大。小减薄需低轧制力。降低轧制力需减小辊径或减小摩擦。另法施加小张力于带钢。纵向张力降低材料横向压缩屈服强度。此从Tresca屈服准则明显。轧制中纵向张力入口段经给料机或带制动开卷机施加。前张力经卷取机控制扭矩施加出口段。
辊扭矩可从轧制力估算。扭矩=力×力作用半径。总辊扭矩=轧制扭矩+辊轴承摩擦扭矩+电机轴扭矩+传动系统摩擦扭矩。辊功率用于变形工件、克服旋转部件摩擦等。
施加足够大后张力,中性点向辊出口移动,意味着辊移动快于材料。用前张力则中性点向入口移动。通常后张力降低轧制力效果近似前张力2倍。
展宽与控制
展宽指低宽厚比轧件宽度增加——如方坯。减小摩擦、增大辊半径/带厚比、用宽带钢可减少展宽。一对垂直边压辊可减少展宽。
带钢厚度和横截面控制是热带钢厂真正挑战。连续监测轧制带钢厚度用X射线或γ射线传感器。通过调整辊缝精确控制轧制带钢规格。热带钢厂规格控制通过X射线测厚和反馈控制系统调整带钢张力实现。
热轧带钢因减薄长度增加需卷取处理。重要减少因不同厚度导致不同速度控制复杂性,因较薄截面热带钢厂轧制中移动更快。
轧制缺陷
热轧带钢表面质量问题是生产基本优先事项。每个材料瑕疵可致最终产品缺陷或降级。热轧带钢表面缺陷可能源头在制造不同步骤:(i)液态钢生产浇铸,(ii)板坯加热,(iii)热板坯轧制。最棘手表面缺陷发起者在液态钢生产浇铸过程中产生:(i)夹杂物,(ii)气孔,(iii)结疤,(iv)氧化铝线,(v)孔洞,(vi)纵向、横向和边缘裂纹。板坯加热炉加热条件和热轧过程代表缺陷进一步产生和演变。加热轧制工艺操作也产生特定表面缺陷:壳面、热裂、挂钉、夹层、氧化皮、辊挤压、划伤等。材料工艺操作中缺陷累积导致力学性能下降,断口分析揭示材料另一退化机制。
轧前铸板坯缺陷
- 铸板坯气孔、空腔、针孔轧制中闭合
- 非金属夹杂物纵向条带或珠光体带涉及熔炼凝固实践。严重时导致层状裂纹大幅降低厚度方向强度
轧制中产生缺陷
带钢形状问题两方面:(i)宽度方向均匀厚度可用现代厚度控制系统精确控制;(ii)平直度难准确测量。
薄带轧制形状问题最大,因辊缝轮廓分数误差随厚度减小放大,产生更大内应力。薄带抗屈曲能力弱。轻微形状问题可张力矫直或辊式矫直机弯曲矫正。
轧机弹跳:轧制力大致使辊子挠度导致轧出带钢厚度超要求厚度。轧制中轧机弹性变形。用高刚度辊子(辊材高刚度/弹性常数)可避免。轧机弹性常数通常1-4 GN/m。
辊子弹性变形致带钢厚度横向不均。辊材需高弹性模量减少辊变形。轧极薄规格带钢用小直径辊配大支撑辊。通常最小轧制带钢厚度正比辊半径、摩擦、流动应力。
辊压扁增大辊压最终致辊子比被轧材料更易变形。
带钢平直度依赖辊挠度。辊挠度发生带钢呈波浪状。
辊缝必须完美平行生产两端等厚带钢。轧制速度对平直度极敏感。带钢不同位置伸长差万分之一即可致波浪。
辊弹性挠度致带钢边薄中心厚。同样挠度辊致边长中心短。带钢边缘伸长>中心。因带钢连续性,中心受拉、边缘受压。导致边缘波浪。中心拉应力高致拉链裂纹。
辊中凸修磨可防此类缺陷。但一中凸仅适用特定轧制力。为适应范围轧制条件修正辊挠度,用液压千斤顶按需控制辊弹性变形。
辊过度凸出致带钢中心伸长>边缘。导致中鼓缺陷。
中凸不足可能效应:中心厚意味着边缘塑性伸长>中心,称长边。诱导边缘压应力、中心线拉应力残余应力模式。可致中心线开裂、翘曲、边缘皱褶、碎纸效应、波浪边。
过度中凸可能效应:边厚中心薄意味着中心塑性伸长>边缘,致横向展宽。残余应力模式中心线压应力、边缘拉应力。可致边缘开裂、中心开裂、中心线皱褶。
薄规格带钢对辊缝缺陷更敏感导致更大缺陷。薄带更易波浪或屈曲。辊式矫直或张力矫直修正。张力矫直在辊式矫直机辊间进行。
轧制中带钢有横向变形倾向。中心摩擦大故展宽最小中心。致带钢端部圆化。边缘受拉伸变形。导致边缘裂纹。若中心严重约束受过大拉应力,可发生中心开裂。
厚度方向非均匀材料变形导致边缘高二次拉应力。致边缘裂纹。二次拉应力因自由表面鼓起。边辊可避免边缘裂纹。
边压缺陷由厚度方向非均匀变形引起。若仅表面变形(如厚板坯轻压缩),边缘凹陷。悬垂材料后续轧制步骤未压缩,处拉应力致边缘开裂。初轧破碎时h/Lₚ>2观察到此现象。大压缩量时中心倾向横向展宽>表面产生桶形边。桶形产生二次拉应力易致边缘开裂。
因带钢厚度横向非均匀金属流动,另一缺陷称鳄鱼口。因表面受拉伸变形、中心受压缩变形。因中心大于表面横向展宽。鳄鱼口发生在中心横向展宽>表面(表面拉伸、中心压缩)且中心线存在冶金弱点时。
表面缺陷轧制中更易因高表面体积比。轧前通常需磨削、凿除或除去铸板坯表面缺陷。辊位置错致折叠导致非期望形状。超粗晶板坯边缘片屑或冷却裂纹降低热轧延展性。划伤因工具搬运。厚度变异因辊挠度或轧制速度。
制造工艺