


转炉炉衬长寿命技术:耐材分带、操作控制与维护修补体系
影响转炉炉衬寿命的三大核心维度
转炉炉衬寿命/可靠性/成本直接决定转炉炼钢车间运行效能。高炉衬寿命 → 高可用率 → 高产出。
三大关键因素(图1):
① 耐材质量与分带砌筑 ② 操作实践 ③ 磨损监测与维护修补。
新型耐材 + 精细过程控制 + 科学维护 = 长寿命炉衬。
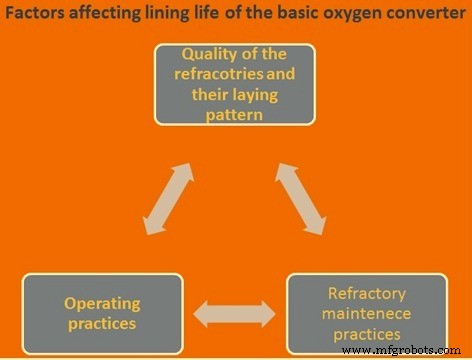
图1 影响转炉炉衬寿命三大因素
现代转炉无一例外采用镁碳砖(MgO-C),因其综合性能优于其他材质。但实施分带砌筑:不同区域按工况差异选用不同档次 MgO-C 砖。
炉衬磨损机理
磨损成因分化学与物理:
化学:气相(氧化/还原气、水蒸气)、液相(渣/铁水/钢液)、固相(熔剂、碳解离)。
物理:过温(散热差/热点)、静应力(剥落/膨胀)、动应力(磨蚀/冲击/振动)。
关键磨损机制汇总:
- 液态金属/渣最高温度
- 高温物料在炉内停留时间
- 熔体氧化态(腐蚀磨损)
- 渣化学成分(腐蚀磨损)
- 吹氧期氧射流冲击/穿透
- 吹炼/倾动期渣金属冲刷侵蚀
- 粉尘/气体冲蚀磨损
- 装料(废钢/铁水)冲击
- 热循环疲劳
- 清炉设备机械损伤
腐蚀 = 化学侵蚀;侵蚀 = 化学侵蚀 + 机械磨蚀。强化侵蚀常发生于金属/渣、渣/气界面 → 渣线侵蚀。
镁碳砖质量关键参数
- 镁质原料:方镁石/海水镁砂。纯度、烧结/电熔/复合、密度、晶粒度、晶体结构、粒度分布。
- 碳源:纯度、鳞片石墨粒度/结构、碳黑/鳞片石墨含量。
- 结合剂:树脂种类/用量、玻璃碳、沥青(石墨化碳)种类/用量、再浸渍工艺。
- 金属添加剂(抗氧化剂):Al、Si、Al-Mg 等单一/复合。用量、粒度、形态。
- 砖体物理指标:密度、气孔率、常/高温强度。
- 增强纤维:种类/含量。
成型机型(摩擦压力机/液压机)影响砖性能。
MgO ≥99%,晶内次生相关键。SiO₂ <0.3%,高硼(B)毁坏晶粒高温强度。
晶粒密度 3.2–3.5+ g/cm³,低密度=高孔隙=易渗渣。
大晶粒(>140μm,电熔可超 1000μm)优于细晶:减少晶界孔隙→抗渗渣、降低高温下 C 还原 MgO 生成 Mg(g)+CO 破坏砖体。
碳结合相 = 结合剂焦化残留微细 C。石墨不润湿炼钢渣 → 阻渗渣溶蚀镁砂;高导热 → 导热降表面温度 → 降反应动力学速率。化学纯碳但含灰分(粘土矿物) → 杂质仅负面作用。鳞片石墨抗氧化/导热优于土状石墨。石墨量 5–25%,同等条件下含量越高抗渣/导热越好。
金属粉作氧清除剂延缓石墨/C键氧化,形成金属-碳化物-氧化物复合键显著提升高温强度。
分带砌筑/平衡衬里设计
不同区域工况差异 → 磨损速率不同 → 需不同档次耐材实现均匀磨损。
磨损轻区 → 低档次/薄砖;磨损重区 → 高耐磨/高成本砖 → 均衡寿命。
操作实践对炉衬的影响
渣系控制、氧流/枪位操作、底吹应用、限制返吹是影响寿命的关键操作要素。懂得工艺化学-吹炼动力学-炉衬磨损相互作用,方能兼得高效炼钢与长寿命。
负面影响最大因子:终点高温 + 高 FeO 渣。吹完久等出钢 → 衬寿大幅缩减。
其他负面因子:高 Si/高 Mn 铁水、高频返吹、石灰低活性/差质量、早期加石灰不足、渣 MgO 长期不饱和(少加烧白云石/烧镁石)、低碱度。
次级负面因子:铁水 Ti/渣 TiO₂、液态物料在炉时间长、大量加矿、清炉口频次高。
正面因子:高频渣溅喷炉、高频渣包覆、适量加烧白云石/烧镁石、高频炉底砖拼补、定期喷补磨损区。
渣系饱和度控制核心逻辑
石灰饱和渣不仅利于炼钢,更防衬里过度磨损。吹前/吹中加石灰 → 终点微过饱和。
不同铁水 Si 成分下渣演化路径:初期高 FeO 渣 → Si 氧化+石灰溶解 → SiO₂/CaO 升高。铁水 Si 高 → 早期 SiO₂ 高。终点需微过饱和 CaO 避免过度磨损 → 石灰加入速率须匹配铁水 Si 与目标 FeO。
MgO-C 炉衬要求渣 **CaO+MgO 双饱和**。MgO 溶解度取决于碱度、温度、FeO:低碱度/低 FeO/高温 → MgO 溶解度高。随 SiO₂ 升高溶解度增大。低碱度/低 FeO 早期渣 MgO 溶解度最高 → 镁质衬里早期受侵蚀最烈。碱度/FeO 升高 → MgO 溶解度降。
饱和线以上 MgO 析出 → 粘度增 → 底/壁结瘤 → 延长寿命。
全吹程渣成分演化影响
FeO-SiO₂ 系中 Fayalite(2FeO·SiO₂) 熔点仅 1205°C。铁水 Si 越高 → 经 Fayalite 区时间越长 + 早期低碱度高 MgO 溶解度 → 衬寿极度不利。对策:石灰快速溶解尽早提碱度。软烧石灰 + 开吹初期大枪高(促 Fe 氧化助石灰溶解) + 石灰 3–4 分钟内加完 → 有利早期成渣。
石灰非纯 CaO,含 SiO₂/Al₂O₃ 杂质须折算。冶金效率受粒度/烧结度(活性)影响。常用 8–40mm(或 10–50mm),<6mm 随废气带出(高达 30%) → 渣欠饱和 → 磨损增。宽级配石灰仓储分层(粗外细内) → 取料成分波动 → 负面影响成分/温控/寿命。
返吹、底吹与加矿细节
返吹调温/调成分常必要,但代价:Fe 氧化↑ → 耐材磨损↑。返吹 <1min 温升 20°C 但 FeO↑5%。理论返吹应加石灰维持饱和线,实操多不加(尤调温返吹:Fe 氧化放热被石灰溶解吸热抵消)。欠饱和高 FeO/高温渣冶金可接受,但对衬寿极害,留渣时间越长损害越大。
吹炼末期浴面搅动:主脱碳期 CO 鼓动浴面搅动良好;C<0.30% 后 CO 锐减 → 搅动骤降。需降枪维持搅动(效果弱于 CO 但维持终点搅动)。此为引入底吹惰性气体原因:底吹气量虽小(0.01–0.05 Nm³/t·min)但多重收益:渣-金属更接近平衡、终点 FeO 更低更可控 → 利衬寿。
加矿冷却:引入 FeO 影响寿命。过量加矿 → 额外氧不可控。加矿宜在主脱碳期完成,否则 C 不足无法还原熔化矿石。固定侧加矿 → 耳轴区局部富 FeO 渣局部磨损 → 必须轮换加矿侧。
炉衬磨损监测与维护修补体系
激光测厚监测:专用激光测厚仪,建议日测掌握炉衬轮廓演变。厚度降至阈值 → 启动维护。
四大维护技术:
- 渣包覆:摇动转炉形成工作渣衬。考验操作艺术:① 选对渣型 ② 加料调质 ③ 正确摇动 ④ 必要时弃渣 ⑤ 最佳时机包覆。执行 1–2 分钟,关键在守规矩。
- 渣溅喷炉:近年重大突破。出钢后残渣调质/降温提耐火度 → 关氧开氮 → 枪降至离底 ~1m → 高压氮吹溅液渣覆盖上部炉衬 → 形成冻结渣层作后续炉次工作衬。空炉全渣/带钢液渣两种模式(后者主覆盖炉耳/上部)。垂直炉身、2–3 分钟、氮流随枪高自控。大幅延寿:炉龄 >20,000 炉/大修,喷补量 <0.5 kg/t。
- 喷补:MgO 单质喷补料(浇注料)喷补耳轴/装料冲击区/渣线等重磨损区。选择性喷补、出钢/出渣后施工。喷枪式设备适应恶劣环境。水基料为主。材料持续改进。喷补量须与炼钢单耗成本平衡。
- 砖拼补:专修侵蚀炉底。出钢/出渣后留渣,投入粗/废旧转炉砖 → 30–60 分钟待渣凝固成整体。废砖须粗大以强化渣体。
制造工艺