


转炉吹氧工艺精要:超音速射流特性与冶金反应调控
转炉吹氧概述
转炉炼钢向铁水吹氧脱除 C、Si、Mn、P 等杂质。水冷氧枪超高速喷射氧气精炼。1950 年代顶吹转炉商业化初期(≤50t)用单孔枪头;随炉型放大,喷孔数增加以覆盖更大液面。
高品质钢要求高纯氧:≥99.5%,理想 99.7–99.8%,残余 N₂ 0.005–0.01%、其余 Ar。
顶吹转炉:拉瓦尔喷嘴(收敛-发散)喷口,超音速射流穿透渣层冲击液面。现代转炉 3–6 孔枪头主流,甚至 8 孔。各喷嘴轴线倾斜等角环绕枪轴。枪头铜制、焊接钢管。
不同炉型设计流量参数表
| 表1 转炉氧枪设计流量参数 | |||
|---|---|---|---|
| 炉型(吨) | 氧流量(Nm³/h) | 内径×壁厚(mm) | 氧流速(m/s) |
| 250–300 | 58,000–66,000 | 245×8 | 43.5–49.5 |
| 210 | 48,000–54,000 | 219×8 | 45.8–51.5 |
| 180 | 39,000–44,000 | 194×6 | 46.3–52.2 |
| 150 | 30,000–33,000 | 168×6 | 48.4–53.3 |
| 120 | 26,000–28,000 | 159×6 | 47.3–50.9 |
| 80 | 18,000–20,000 | 133×5 | 46.8–51.9 |
| 60 | 14,000–16,000 | 121×5 | 44.7–51.0 |
| 50 | 11,000–13,000 | 114×5 | 40.0–47.3 |
吹氧工艺节奏与枪位控制
超音速氧流(马赫数>1、压力 1.1–1.4 MPa)吹炼 15–20 分钟,枪位逐步下降加深穿透促脱碳。全流程 50–60 分钟(含装料/吹炼/出钢/检查),吹氧时间/全流程时间与炉容量关联不大。
枪长 8–10m,拉瓦尔喷嘴。核心部件:喷嘴头设计产生**不聚合自由氧射流**,功能:① 供氧分布 ② 形成气体射流 ③ 诱导浴面搅动 ④ 生成金属液滴。
上炉后:检衬→装废钢/铁水→立炉→降枪吹氧。起始枪位:避免铁水直冲产生飞溅(火花)、同时最大化氧射流覆盖液面积。
软吹启动:高枪位促成渣、防飞溅(无渣覆盖)。石灰吹前/吹中加。枪位渐降控制渣泡沫、保持氧化反应连续。
自由射流供氧模式:顶吹/联合吹炼通用。无量纲动量流率 vs 相对吹炼时间曲线在 30–400t 炉型间高度重合 → 总吹氧时间基本与炉容/吹氧率/底吹无关。
无量纲动量流率刻画恒流量氧射流在不同枪位的作用:枪位降 → 无量纲数增 → 吹炼由软变硬。枪位曲线设计原则:软吹成渣 → 渐硬吹深穿透脱碳脱磷,避免过氧化渣。软/硬吹是精炼核心要求,决定总吹氧时间恒定性。
氧气能量可得性与拉瓦尔喷嘴
氧气能量可得性通过特定流量经喷嘴实现。拉瓦尔喷嘴(收敛-发散)特征:流道横截面先缩至最小(喉部)再扩。可将气体加速至超音速(马赫数>1),出口马赫数典型 2.0–2.4。
自由气体射流行为学
单喷嘴射流进入大气环境 → 扩散为**自由射流**。特征参数:
• 潜在核长(PCL):无环境卷入,轴向/径向速度保持出口值。
• 超音速核长(SCL):速度>音速。超出 SCL 后转亚音速。
径向扩散 + 轴向衰减 = 自由射流主特征。
扩散导致射流质量增(卷入环境) → 单位面积氧浓度降(P2
多孔枪头射流相互作用:取决于孔数/倾角/上游压力流量。典型倾角:3孔 10–12°,5–6孔 15–16°。
聚合/不聚合取决于倾角/孔数。3孔 10–12° 下游一定距离不聚合 → 非聚合射流冲击液面 → 穿透深度 = 射流股数。
轴向衰减/径向扩散取决于 ρ环境/ρ射流 密度比。射流密度>环境 → 扩散慢、PCL/SCL 长(冷氧射流入热金属环境);射流密度<环境 → 扩散快、核长缩短(冷氧射流入渣层)。
自由氧射流作用机制
轴向速度随距离衰减(环境卷入)。吹炼初期环境=热气氛 → 随吹炼变为 CO → 后期多浸没渣中。环境动态变化难算精确射流速度,但动量流率守恒可算。
用无量纲动量流率数描述枪位动态变化:枪位降 → 数值增。该数表征氧射流对抗重力作用于熔池的能力。
射流穿透力与软/硬吹
无量纲流率数描述枪位对穿透力影响。高枪位浅穿透 = **软射流**;低枪位深穿透 = **硬射流**。
恒流量/恒压力氧经喷嘴 → 可由软变硬渐进控制。自由射流供氧在物理化学反应层面极其有效。
软射流效应:① Fe 氧化 ② 浅穿透 ③ 渣-金属反应 ④ 促成渣利脱磷。过长软吹 → 过氧化翻渣。
硬射流效应:① 深层供氧 ② 强化 C 氧化/抑制脱磷 ③ 深层 CO 析出逸出剧烈搅动浴面 ④ 生成乳化金属液滴。
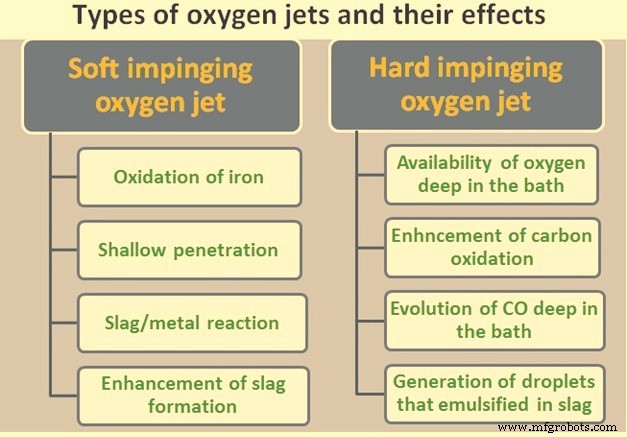
图1 氧射流类型及其效应
转炉内冶金反应机理
C 饱和铁水 + 纯氧超音速吹炼 → 反应/混合剧烈。O₂ 与溶解 Si/Mn/Fe 反应生成含液态 FeO 渣。O₂ 与溶解 C 反应析 CO 脱碳。
氧化路径:吹氧至液态铁溶液中 O 浓度超平衡溶度 → 溶解 O 与杂质结合生成 CO(气) 或 SiO₂(液)。两产物在液铁中溶解度极低 → 快速成核/凝聚/上浮分离,剧烈搅动助力分离。
剧烈吹氧中部分铁氧化为 FeO → 与液铁乳化混合 → 直接与溶解杂质反应:
2Fe(液) + O₂(气) = 2FeO(液渣)
FeO(液渣) + C(溶) = CO(气) + Fe(液)
2FeO(液渣) + Si(溶) = SiO₂(液) + Fe(液)
强放热。Si 氧化热 + Fe 氧化焓 → 熔化废钢增炉次重量 + 升钢温供下游。
转炉钢液中**极微量 CO₂**;若生成即与残余 C 反应还原为 CO;无溶解 C 时 Fe 氧化还原 CO₂ → CO。吉布斯自由能平衡强烈指向 CO。C 按上式还原 FeO,亦会减缓/干扰铁氧化。
炼钢中部分铁氧化入渣升高液渣 FeO%。吹氧超终点 → Fe 过度氧化 → 可测得 Fe 收得率损失、渣中液态 FeO 升高。C 氧化完后多余 O₂ 与 Fe 生成 FeO 入渣。
制造工艺