


DIOS工艺:高效无焦铁水直造技术
DIOS直接铁矿石熔融还原炼铁工艺
直接铁矿石熔融还原(DIOS)工艺是一种生产热金属(铁水)的熔融还原工艺。它是由日本开发的两阶段工艺,使用粉状或粒状非焦煤将铁矿石粉熔融还原为铁水,从而无需焦炉和烧结厂。矿石粉在流化床炉中预还原,随后与非焦煤和熔剂一同装入熔融还原炉,并向熔融还原炉吹入氧气。
DIOS工艺的两个阶段包括:(i)预还原炉(PRF)中铁矿石预还原,(ii)熔融还原炉(SRF)中最终还原和熔化。预还原分两步利用SRF尾气进行,每步使用一台设计为立式炉的流化床反应器。
开发历程
DIOS工艺开发始于1988年,由日本八家炼铁公司联合攻关,此前各公司单独研究熔融还原工艺。项目由日本通商产业省(MITI)资助,日本企业和日本铁钢联盟(JISF)在1988-1996年间大力支持。
1988-1990年完成试验厂所需核心技术研究,确立了四大核心技术:(i)提高SRF热效率,(ii)与PRF集成技术,(iii)液态渣排放技术,(iv)SRF放大技术。1993年在NKK公司(现JFE控股)京滨工厂建成日产500吨试验厂并投产,SRF采用改造的250吨转炉。
试验结果与经验
1993-1995年试验确认了直接使用铁矿石粉、粒矿和煤的可行性。两年试验积累宝贵经验,大多积极,也有负面:
- 预还原度低,通常<30%,给SRF带来巨大压力
- 流化床中铁矿石运动不顺畅,PRF流化床出现粘连问题
试验期间确定了各种原料下的设备与操作规范,以实现高热效率作为高炉替代方案;建立了炉身水冷技术;完成商业化装置概念设计和经济评价(可行性研究);明确了证明优于高炉的设施和操作条件。
基于试验数据,日本开展了日产6000吨(年产200万吨)商业化装置可行性研究。流程图见Fig 1。与高炉生产同等热金属相比:(i)投资成本降低35%,(ii)热金属生产成本降低19%,(iii)煤耗730-750 kg/tHM,相当于高炉水平,(iv)净能耗降低3%-4%,(v)炼铁过程CO₂排放降低4%-5%。
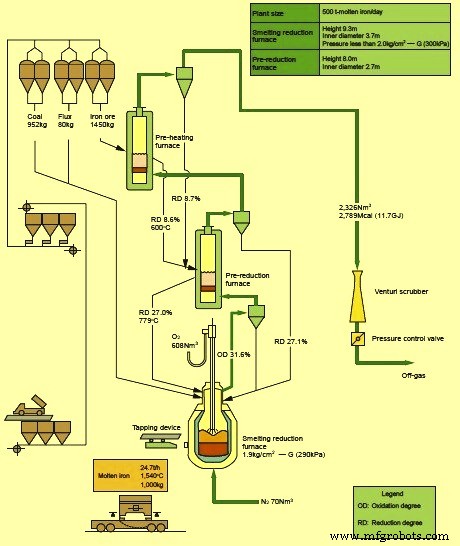
图1 日产6000吨DIOS工厂流程图
工艺描述
工艺特点
- 可直接使用铁矿石粉和煤粉
- 无需焦炭,对煤种无限制
- 易于停止和重启,灵活性好
- 可优化浴面搅拌强度,提高后燃烧程度和传热效率
工艺流程
铁矿石粉(0-8mm)无需烧结,在第一级预还原中预热至~500℃并还原约5%,在两台串联的流化床反应器中第二级进一步预还原至15%-25%。预还原利用SRF净化后的尾气。第二级预还原中矿石温度达~800℃。预还原矿石转入SRF进行最终还原和熔化。
大部分需用非焦煤(<25mm)靠重力装入SRF。氧气从SRF顶部喷吹,用于一级煤燃烧和后燃烧。氧枪设计可同时提供高速氧气进行碳氧化(硬吹)和低速氧气进行游离板区后燃烧(软吹)。生成的CO用于PRF预还原铁矿石。SRF温度~1500℃。氮气从SRF底部吹入搅拌熔池。
SRF中熔融氧化铁的还原由煤碳化产生的焦炭和铁中碳促进。SRF内存在三层物料:(i)顶层:煤与部分还原矿混合层;(ii)中层:含煤焦和熔融矿的熔融渣层;(iii)底层:热金属层。SRF尾气除尘和两台PRF煤气除去的粉尘回喷入SRF。此外,少量煤粉(~50 kg/tHM)喷入SRF尾气冷却尾气。该煤碳与尾气CO₂反应生成CO,挥发分解析提供CO和H₂,额外CO和H₂助力PRF预还原。
工艺目标:后燃烧率~40%,预还原度20%-30%。此条件下煤耗预期700-800 kg/tHM,视非焦煤类型而定。高挥发分煤通常煤耗较高。
DIOS工艺操作压力1-2 kg/cm²,采用顶部装料。顶枪喷氧,流化床系统预还原铁矿石。SRF中大部分需在泡沫渣层发生。输出煤气热值~1000-1100 kcal/Nm³,可发电。
六大关键控制要素
DIOS工艺成功需控制六大基本要素及其相互作用:
- 预还原度:预还原度越高,SRF负荷越低。
- 后燃烧比:决定SRF中逸出气体后燃烧程度,评价SRF发热潜力,也反映预还原阶段尾气还原潜力。实际由尾气分析确定。后燃烧比高则尾气CO₂和H₂O多,还原气潜力降低。~50%后燃烧配合25%-30%预还原可获良好SRF效率。高后燃烧使CO和H₂燃料值更多在熔融反应器内利用,从而降低煤耗。
- 反应动力学:SRF吹氧使过程时间短,反应动力学至关重要,SRF产率取决于反应动力学。
- 传热/能量效率:定义为有效用于熔融的热量与SRF总产生热量之比。为提高燃料效率,后燃烧产生的热量必须有效传递给渣和铁水,维持吸热反应并抵消热损失。
- 生产成本:须控制低于高炉热金属生产成本以具竞争力。
- 环保方面:排放须低于高炉路线。
工艺参数与单耗指标
典型工艺参数和单耗见表1。
| 表1 典型工艺参数与单耗值 | |||
|---|---|---|---|
| 序号 | 参数 | 单位 | 数值 |
| 1 | 典型非焦煤分析 | - | - |
| 挥发分 | % | <40 | |
| 固定碳 | % | 60-88 | |
| 水分 | % | 4-6 | |
| 灰分 | % | 8-12 | |
| 硫 | % | <0.6 | |
| 粒度 | % | <30 | |
| 2 | 矿石预还原度 | % | 20-30 |
| 3 | 氧气消耗 | Nm³/tHM | ~500 |
| 4 | 煤消耗 | kg/tHM | 700-800 |
| 5 | 电力消耗 | kWh/tHM | ~75 |
| 6 | 低压蒸汽消耗 | kg/tHM | ~80 |
| 7 | 尾气量 | Nm³/tHM | ~1800 |
| 热值 | kcal/Nm³ | 1000-1100 | |
| 8 | 能量输出 | Mcal/tHM | ~1850 |
| 9 | 低压蒸汽产生 | kg/tHM | ~700 |
| 10 | 发电量 | kWh/tHM | ~30 |
| 11 | 尾气典型组成 | - | - |
| H₂ | % | 15 | |
| CO | % | 30 | |
| CO₂ | % | 20 | |
| N₂ | % | 15 | |
| H₂O | % | 20 | |
DIOS工艺生产的典型热金属质量:C~3.5%,Si<0.05%,S<0.05%,P~0.10%。热金属和渣均通过出铁口出铁出渣。
DIOS与高炉对比
DIOS工艺与高炉工艺在能量平衡和CO₂排放方面的对比见Fig 2。
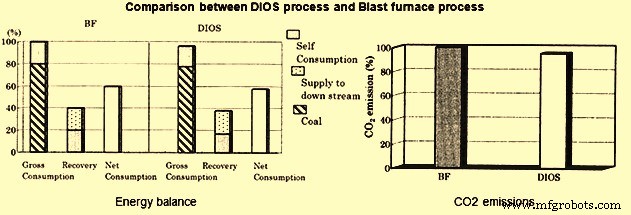
图2 DIOS工艺与高炉工艺对比
优势与局限
优势
- 利用廉价原料和燃料(非焦煤、厂内粉尘等)
- 免去烧结厂和焦炉
- 运行成本低
- 直接电耗低
- 净能耗低
- 原料、产率变动及开停车灵活性高
- 紧凑,仅需小规模增量投资
- 投资成本约为同等高炉热金属产能的65%
- 稳定提供高质量热金属
- 有效利用煤能源
- 易于联产能源(热电联产)
- 环境负荷低(SOx、NOx、CO₂、粉尘少,无焦炉煤气泄漏)
局限
- 出铁温度高,1750-1800℃
- 高温导致耐火材料磨损大,耐材消耗高,大修停工时间长
- 三反应器(2 PRF + 1 SRF)使控制相对复杂
- 预还原度低(<30%),SRF负荷高,操作极其关键
- 缺乏放大工厂运行经验,因未投资建设放大装置
制造工艺