


Midrex工艺:气基直接还原铁矿石的领先技术
Midrex直接还原铁矿石工艺
Midrex是一种炼铁工艺,用于生产直接还原铁(DRI)。它是一种气基竖炉工艺,属于固态还原过程,利用通常由天然气生成的还原气体,将铁矿石球团或块矿还原为DRI,而无需熔化。图1展示了使用还原气体的还原过程原理。
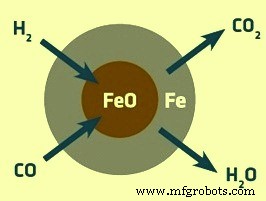
图1 还原气体还原过程原理
Midrex工艺的历史可追溯至1966年,当时Surface Combustion Corporation的Donald Beggs构想了Midrex直接还原工艺的概念。该工艺最初由Midland-Ross公司开发,后演变为Midrex Technologies公司,现为神户制钢的全资子公司。1967年在俄亥俄州托莱多建成了一座试验工厂。第一座商业工厂于1969年在俄勒冈州波特兰建成,年产能15万吨。Midrex工艺的精髓在于其简洁性。Donald Beggs将化学计量天然气转化与竖炉直接还原铁矿石相结合的构想,是一项经得起时间考验的突破性创新。
自1969年以来,Midrex工艺生产的DRI累计已超过5亿吨。许多Midrex工厂的产量超过了其设计产能。自1987年以来,每年Midrex工艺生产的DRI占全球DRI总产量的60%以上。
工艺发展历程
1978年,当神户制钢开始在卡塔尔建设一座年产40万吨的工厂时,该工艺尚不成熟。神户制钢利用其通过高炉操作积累的技术,大幅改进了设计,使这一新工艺趋于稳定。与此同时,Midrex Technologies也对其在各国建设的工厂进行了多项改进。这些改进在20世纪80年代初得到整合,使工艺趋于完善。
1984年,单条Midrex生产线的最大产能为60万吨/年。随后,内径分别为5.0米、5.5米和6.5米的Midrex竖炉相继问世,年产能分别达到80万吨、100万吨和160万吨DRI,代表了不同的发展阶段。随着改进的深入,产能于2007年提升至180万吨/年,已可与中型高炉媲美。Super Megamod模块拥有内径7.5米的竖炉,年产能220万吨DRI,小时产量超过275吨。如今,Super Megamod模块的产能甚至可达270万吨/年。
此外,自1969年首座工厂投产以来,工艺得到显著改进。Midrex工艺的产率提升主要得益于:(i)通过工艺设备放大实现更大产能的竖炉;(ii)工艺持续优化,包括增加热回收;(iii)改进催化剂;(iv)热压块技术;(v)引入双风口、原位转化、氧化物涂层、薄壁耐火材料、喷氧等新技术。
工艺描述
原料与配料
竖炉的铁质负荷可为铁矿石球团、粒度合格的块矿或两者的组合,通常采用球团与块矿的混合。原料被输送至指定料仓,料仓容量取决于工厂产能。块矿料仓配备特殊的“梯子”装置,防止因落差过大产生细粉。球团与块矿的正常配比为80:20,由料仓下方的定量给料机控制。混合矿料经矿石筛分除去超大(>45mm)和过小(<6mm)物料后进入竖炉。
主要单元操作
Midrex工艺操作简便,包含三大单元操作:(i)铁矿石还原,(ii)煤气预热,(iii)天然气转化。竖炉是Midrex工艺的核心,它是圆柱形耐火衬里容器,是直接还原过程的关键组件,具有灵活多变的特性。可使用天然气、煤制合成气、焦炉煤气或Corex工艺尾气作为还原气体。炉内压力略高于大气压,操作温度约950℃。竖炉的高可用性保证Midrex工厂年运行时间超过8000小时。
竖炉设计特点
竖炉采用气体与固体逆流设计,最大化还原效率。通过有效分配炉料、防止架料和气流通道化,确保固体均匀下降。通过控制各区域间气体流动,防止还原气体接触空气,避免气流流化炉料,维持横截面均匀温度分布,防止炉料流动停滞,并消除了水冷卸料锥的需求。
现代标准Midrex竖炉具备以下特点:(i)还原区采用薄壁耐火材料,降低料柱压降,增加炉容;(ii)双风口设计,使还原气体更好渗透至还原区料柱中心,提高中心冶金化率;(iii)改进形状的流动辅助插件,均衡还原区中心与壁侧的料柱下降速度。
产品形态
该工艺可生产冷DRI (CDRI)、热DRI (HDRI) 和/或热压块铁 (HBI)。工艺流程图见Fig 2。
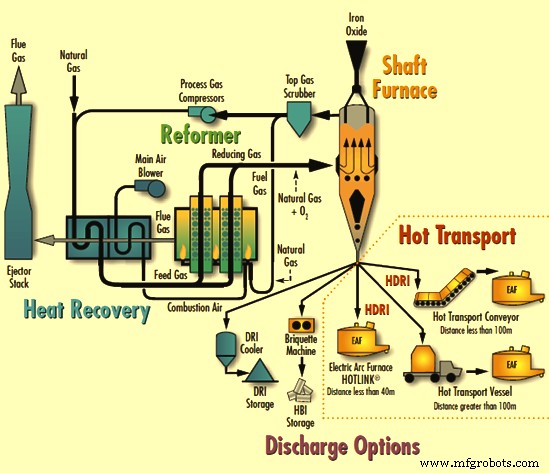
图2 Midrex工艺流程图
竖炉反应机理
竖炉为填充床反应器,气固逆流流动。这种反应器处理固体材料效率极高,主要原因有三:(i)反应器完全填充矿料,体积生产率极高;(ii)移动填充床确保每块矿料经历相同的温度分布、气体成分和停留时间;(iii)逆流为反应提供巨大驱动力,反应速率快。
操作简单直接:铁质负荷从炉顶通过配料斗进入,靠重力下降。在炉内与上行的高温还原气体接触,被加热并转化为DRI。还原气体主要为氢(H₂)和一氧化碳(CO),与三氧化二铁(Fe₂O₃)反应,去除氧并渗碳。生产CDRI时,还原铁在竖炉下部经逆流冷却气冷却并渗碳。DRI也可热态卸出作为HDRI,或送入压块机生产HBI。因此炉内产品可同时以CDRI、HDRI、HBI或其任意组合形式排出。
还原反应
CO还原:
- Fe₂O₃ + 3CO = 2Fe + 3CO₂ (总反应)
- 3Fe₂O₃ + CO = 2Fe₃O₄ + CO₂ (放热)
- Fe₃O₄ + CO = 3FeO + CO₂ (吸热)
- FeO + CO = Fe + CO₂ (放热)
H₂还原:
- Fe₂O₃ + 3H₂ = 2Fe + 3H₂O (总反应)
- 3Fe₂O₃ + H₂ = 2Fe₃O₄ + H₂O (放热)
- Fe₃O₄ + H₂ = 3FeO + H₂O (吸热)
- FeO + H₂ = Fe + H₂O (吸热)
渗碳反应:
- 3Fe + CH₄ = Fe₃C + 2H₂ (吸热)
- 3Fe + 2CO = Fe₃C + CO₂ (放热)
- 3Fe + CO + H₂ = Fe₃C + H₂O (放热)
煤气循环与转化
竖炉顶部排出的尾气(顶煤气)经湿式洗涤器(顶煤气洗涤器)清洗冷却后循环利用。含CO₂和H₂O的顶煤气经压缩机加压,与天然气混合、预热后送入转化炉。
还原气体主要由H₂和CO组成,可由多种能源生成。天然气主要含甲烷(83%-96%)和高碳烃。天然气在转化炉中转化,转化炉为气密耐火衬里炉,内装合金钢管。转化炉进料为新鲜天然气与竖炉循环尾气的混合气,经加热通过装填催化剂的管子,在催化剂管内发生催化反应生成转化煤气。新转化煤气干基H₂+CO含量约90%-92%,直接热态送入竖炉作为还原气体。
Midrex工艺采用固体催化剂进行气相反应。载体为氧化铝或氧化镁,赋予催化剂形状和强度;活性成分通常为镍,也有使用钴的情况。硫和卤素是最常见的转化催化剂毒物。
转化炉反应
| 表1 转化炉反应 | ||
|---|---|---|
| 序号 | 反应类型 | 反应方程式 |
| 1 | 水蒸气转化 | CₙH₂ₙ₊₂ + nH₂O = (2n+1)H₂ + nCO |
| 2 | CO₂转化 | CₙH₂ₙ₊₂ + nCO₂ = (n+1)H₂ + 2nCO |
| 3 | 水煤气变换反应 | CO + H₂O = CO₂ + H₂ |
| 4 | 布杜亚尔碳沉积反应 | 2CO = CO₂ + C |
| 5 | Beggs碳沉积反应 | CO + H₂ = H₂O + C |
| 6 | 重烃裂解 | CₙH₂ₙ₊₂ = (n+1)H₂ + nC |
转化炉和催化剂设计旨在促进转化反应,同时抑制碳沉积反应。通常使用水蒸气转化炉转化天然气,需对天然气脱硫。Midrex采用化学计量转化炉,其中化学计量比是关键参数。该比值为氧化剂(CO₂和H₂O)与烃的摩尔或体积比,反映转化炉进料中过量氧化剂的程度,更准确称为氧碳比。
Midrex转化炉特点
- 无需蒸汽系统进行转化
- 无需CO₂移除系统
- 热还原气体可直接用于竖炉,无需淬火再加热
- 转化不需O₂
- 利用CO₂转化,减少天然气消耗
- 实现简单闭环系统,最小化能耗和运动部件
Midrex转化炉配备数百根装填镍催化剂的转化管。顶煤气与天然气混合物通过这些管子转化,生成含CO和H₂的还原气体。转化管内发生的主要反应:
- CH₄ + CO₂ = 2CO + 2H₂
- CH₄ + H₂O = CO + 3H₂
- 2CH₄ + O₂ = 2CO + 4H₂
- CO + H₂O = CO₂ + H₂
- CH₄ = C(s) + 2H₂
Midrex转化炉与水蒸气转化炉的区别
- 同时转化CO₂和水蒸气
- 氧化剂/碳( Midrex化学计量比)约1.4
- 转化炉进料含硫条件下运行
- 低压运行
- 需要独特的催化剂设计
热回收与替代还原气体来源
Midrex转化炉的热效率通过热回收系统大幅提升:从转化炉烟气回收显热预热进料混合气和燃烧空气,视经济性也可预热燃料气。
此外,任何类型或灰分的煤均可气化生成还原气体。焦炉煤气可经Midrex“热反应器系统”转化。Corex装置输出的合成气也是优质还原气体,可用于紧密联动的Midrex竖炉生产DRI。
四种出料方式
Midrex工艺提供四种出料选项:冷DRI、HBI、热连铸热DRI (HOTLINK)、热输送带/热输送罐热DRI。
- 热连铸工艺:主要利用重力输送,采用与HBI生产中HDRI重力进料相同技术。HDRI从竖炉卸入炼钢车间上方室外的缓冲仓。配备热连铸的Midrex模块可通过缓冲仓应对异常工况,按电弧炉(EAF)需求供应HDRI。适用于竖炉与EAF距离<40米的情况。
- 热输送带系统:适用于炼钢车间不靠近竖炉(40-100米)的情况,采用全封闭保温输送带,特制料斗形托板,闭合罩带惰性保护系统,可靠运行、成本合理。
- 热输送罐运输:适用于距离>100米或一座竖炉供多座炼钢车间。用容量60-90吨的保温罐装运HDRI。从竖炉经密封管装罐,装满后密封管关闭,另一罐开始装填,满罐经铁路或卡车运往炼钢车间。
工艺改进
自1969年首座工厂投产以来,实施了大量工艺改进。早期采用100%球团料和较低还原气温度(~780℃),因球团料有烧结倾向。20世纪70年代中期首次使用块矿,80年代广泛采用。块矿防止了竖炉料柱烧结,使还原气温度从780℃提高到850℃,系统产率提升约13%。
90年代中期引入厂内用CaO或CaO/MgO涂覆铁氧化物原料,使还原气温度进一步升至略高于900℃,产率再提升11%。至90年代中期,料柱温度较初期提升约40℃。
此后发展方向转为牺牲还原气质量换取更高温度。通过氧燃烧部分还原气(CO+H₂)实现。氧喷射使还原气温度超过1000℃,料柱温度再提升70℃。虽消耗部分H₂+CO,但竖炉产率提升10%-20%。典型氧耗12-15 Nm³/t。综合块矿、氧化物涂层、喷氧三项改进,产率较1969年首台机组提升约37%。
喷氧技术演进为OXY+技术,引入部分燃烧技术。OXY+在转化炉外增设燃烧器,以约0.5化学计量比将燃料气与O₂部分燃烧生成H₂+CO,补充转化炉产生的还原气。OXY+反应器为核心,分两级混合燃烧燃料气和O₂,实现:(i)稳定燃烧,(ii)消除烟尘生成,(iii)转化燃料气为H₂+CO,(iv)保护材料免受极端温度。精准控制各级O₂和燃料气计量,维持稳定气质和温度,最小化进入竖炉气体温升,提供增产空间。应用OXY+可使竖炉产率潜在提升21%。
最优产率通过最大化进入竖炉的料柱温度和还原气质量实现。结合喷氧和OXY+,同时保持还原气中天然气含量,可独立控制料柱温度和还原气温度,使操作员最大化利用炉内还原气,潜在增产约5%。
双风口设计由两圈环形喷口组成,比单风口分布更均匀,允许更高还原气流量而不引起局部DRI流化,有助于提高产率。
在过渡带喷吹天然气可提高产品碳含量和产率。过渡带位于还原区下方、冷却区上方。DRI从还原区进入过渡带时温度极高,需移除多余热量。喷入天然气利用可用热量裂解烃类,在DRI中沉积碳并释放H₂,H₂上行参与额外还原。正在探索预热过渡带天然气,可在不淬火还原区的前提下喷吹更多天然气,进一步提高产品碳含量和产率。
运行参数与单耗指标
委内瑞拉Comsigua年产100万吨Midrex装置典型负荷为80%球团+20%块矿。典型原料分析见表2,产品分析见表3。
| 表2 典型原料分析 | ||||
|---|---|---|---|---|
| 序号 | 项目 | 单位 | 铁矿石球团 | 铁矿石块矿 |
| 1 | 总铁 | % | 65-68 | 65.2 |
| 2 | SiO₂ (最大) | % | 3 | 3 |
| 3 | Al₂O₃ (最大) | % | 3 | 3 |
| 4 | Al₂O₃ + SiO₂ (最大) | % | 5 | 5 |
| 5 | CaO + MgO | % | 0.35 | 0.01 |
| 6 | 硫 | % | 0.005 | 0.012 |
| 7 | 磷 | % | 0.05 | 0.1 |
| 8 | 燃烧减量 | % | - | 3 |
| 9 | 标称粒度 | mm | 6-18 | 10-35 |
| 10 | -6mm含量 | % | 3 | 5 |
| 11 | 滚筒强度 | - | - | - |
| +6.73mm 最大 | % | 95 | 90 | |
| -0.595mm 最小 | % | 4 | 7 | |
| 12 | 抗压强度 最小 | kg | 250 | - |
| 表3 典型DRI产品分析 | |||||
|---|---|---|---|---|---|
| 序号 | 元素 | 单位 | HBI | CDRI | HDRI |
| 1 | 金属铁 | % | 83-90 | 83-90 | 83-90 |
| 2 | 总铁 | % | 89-94 | 89-94 | 89-94 |
| 3 | 冶金化率 | % | 92-96 | 92-96 | 92-96 |
| 4 | P | % | 0.005-0.09 | 0.005-0.09 | 0.005-0.09 |
| 5 | S | % | 0.001-0.03 | 0.001-0.03 | 0.001-0.03 |
| 6 | C | % | 1.5-4.0 | 1.5-4.0 | 1.5-4.0 |
| 7 | Al₂O₃+SiO₂ | % | 2.8-6.0 | 2.8-6.0 | 2.8-6.0 |
| 8 | 堆积密度 | t/m³ | 2.4-2.8 | 1.6-1.9 | 1.6-1.9 |
| 9 | 视密度 | g/cm³ | 5.0-5.5 | 3.4-3.6 | 3.4-3.6 |
| 10 | 产品温度 | ℃ | 100 | 50 | 600-700 |
| 11 | 典型尺寸 | mm | 30×50×110 | 4-20 | 4-20 |
典型运行参数见表4。
| 表4 典型运行参数 | |||
|---|---|---|---|
| 序号 | 项目 | 单位 | 数值 |
| 1 | 球团/块矿配比 | 比例 | 80:20 |
| 2 | 比生产率 | t/h | 150 |
| 3 | 工艺煤气流量 | Nm³/h | 165,000 |
| 4 | 工艺煤气CO₂ | % | 20.0-21.0 |
| 5 | 转化炉箱温 | ℃ | 1,130 |
| 6 | 转化煤气温度 | ℃ | 930 |
| 7 | 转化煤气CH₄ | % | 1.1 |
| 8 | 转化煤气CO₂ | % | 2.8 |
| 9 | 风口煤气温度 | ℃ | 830-850 |
| 10 | 风口煤气CH₄ | % | 3.5-4.0 |
| 11 | 还原区压力 | kg/cm² | 0.85-0.95 |
| 12 | 天然气消耗 | Gcal/t DRI | 2.4 |
| 13 | 电耗 | kWh/t DRI | 95 |
| 14 | 氧气消耗 | Nm³/t DRI | 15 |
| 15 | 水耗 | Nm³/t DRI | 1.2-1.5 |
转化炉进出口气体典型组成和温度见表5。
| 表5 转化炉进出口气体参数 | ||||
|---|---|---|---|---|
| 序号 | 组分 | 单位 | 进口 | 出口 |
| 1 | H₂ | % | 35 | 55 |
| 2 | CO | % | 19 | 35 |
| 3 | CO₂ | % | 15 | 2 |
| 4 | H₂O | % | 13 | 6 |
| 5 | CH₄ | % | 17 | 1 |
| 6 | N₂ | % | 1 | 1 |
| 7 | 温度 | ℃ | 580 | 980 |
典型环保控制参数见表6。
| 表6 环保控制参数 | |||||
|---|---|---|---|---|---|
| 排放点 | 单位 | 颗粒物 | SO₂ | NOx | CO₂ |
| 配料斗 | kg/t DRI | <0.001 | 微量 | <0.004 | - |
| 转化炉烟囱 | kg/t DRI | <0.04 | 0.025 | <0.50 | <500 |
| 除尘系统(单台典型) | kg/t DRI | 0.015 | 微量 | <0.006 | - |
| 废水排放 | |||||
| 排放点 | 单位 | 悬浮固体 | 流量 | ||
| 厂区排污 | kg,m³/t DRI | 0.01 | 0.2 | ||
| 噪声水平 | |||||
| 鼓风机房内 | 分贝 | 95-105 | |||
| 其他区域 | 分贝 | 80-90 | |||
制造工艺