


工业硅铁生产:工艺流程、牌号与应用领域
硅铁生产概述
硅铁(Fe-Si)为含铁(Fe)、硅(Si)主元素的铁合金。Si含量通常15%-90%。市场常见牌号Si含量:15%、45%、65%、75%、90%。余为Fe,含~2%其他元素(Al、Ca等)。
Fe-Si工业生产采用碳热还原法:SiO₂与碳(C)在铁矿石、钢屑、氧化铁皮或其他铁源共存下反应。Fe-Si冶炼在自焙电极电沉浸电弧炉(SAF)中连续进行。
Fe-Si(典型65%、75%、90% Si)主要用于炼钢和铸造:生产碳钢、不锈钢作脱氧剂及钢铁合金化;生产硅钢(电工钢);铸铁生产中作孕育剂促进石墨化;电弧焊部分电极涂层含Fe-Si。
Fe-Si生产理想还原反应:SiO₂+2C=Si+2CO。但因SAF内不同温区存在,实际反应极复杂。最热区气体高含SiO,须在外层料层回收以提高Si回收率。回收反应在外层料层发生,将料层加热至极高温度并形成不易下料的粘性料层。炉出口气体含SiO₂粉尘可回收。液态Si生成经多个中间反应,后文详述。Fe-Si生产三大核心特征:
- SAF最热区气体高含Si气体,须外层料层回收以提高Si回收率
- 外层料层Si回收反应将料层加热至极高温形成不易流动粘性料层
- 炉气含大量SiO₂粉尘
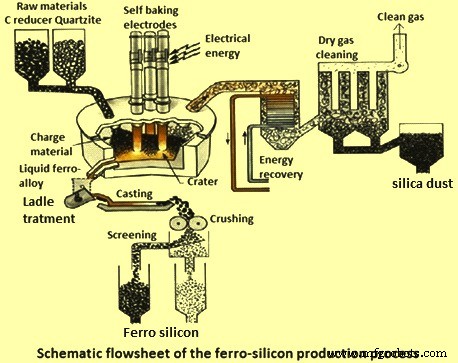
原料
Fe-Si在SAF中由含铁物料和含硅物料冶炼。铁源:铁矿石、钢屑、氧化铁皮。硅源:石英岩块。配以碳质材料(煤/石油焦)和疏松剂(木屑)。石英岩为碳热法硅源。石英岩纯度通常低于其他石英矿床但一般适合Fe-Si生产。
"炉料适应性"是石英岩国际通用工业质量术语。当石英岩所有理化指标均适宜作高Si含量、高工艺性能Fe-Si生产的硅质原料时,称其炉料适应性好。石英岩绝对质量要求(工艺优化必需)包括:(i)化学成分,(ii)粒度(典型10-150mm),(iii)机械强度,(iv)热强度,(v)软化特性。
化学成分和粒度是所有Fe-Si生产商指定石英岩的最常用规格。化学要求针对杂质元素,尤Al、Ca、Ti、B、P。通常比Si贵重元素(如Al、Ca)入产品,挥发组分入尾气。但炉内反应远比这复杂,原料元素分布也决定元素去向。部分元素(特别是碱金属Na、K)实际降低石英岩熔点。一般原料要求关联产品要求。Fe-Si生产通常允许较高难处理元素含量。
粒度要求因厂异,范围10-150mm,部分厂商要求更窄。部分生产商关注/测量机械强度和热强度,但通常不列入供方规格。部分关注石英岩软化特性。个别生产商可按自有最优运行定义额外要求。
石英岩力学性能影响矿山生产、运输、储存、入炉前的粒度破碎。生成细料降低料层透气性,阻碍炉下部气体上升至上部SiO气与未反应C反应生成SiC(炉内关键反应)。部分SiO气冷凝形成SiO₂与液态Si粘性混合物。料层透气性差导致SiO气经尾气渠逸出、Si回收率降低。
细料双标准定义:本文语境下<2mm为最关键细料,降低料层透气性。也可定义为低于规格粒度(如-10mm)。热力学性能主要关联细料生成:差的热力学性能导致石英岩在炉内极端高温下解体。理想情况:块状石英岩保持原粒度下行至靠近炉腔壁下部软化熔融,熔融滴落入腔内发生生Si反应。碱金属(次为碱土金属)影响石英岩熔点。注意:石英岩过早软化熔融形成粘性团块,与其他颗粒团聚导电,改变炉内电流路径甚至降低电弧功率。
Fe-Si生产用沉浸电弧炉
15% Si商业级Fe-Si通常在酸性耐火砖衬高炉(BF)生产。高Si Fe-Si常在SAF生产。SAF规模以电负荷表示,1-2 MVA至40+ MVA。典型SAF直径≤10m、深度3.5m。三相交流电经三根深埋料层电极供电。比能耗典型9-10 MWh/t(75% Si Fe-Si)。为高效运行降低单位固定成本,SAF需全天候连续运行。
SiO₂还原高吸热反应所需热量在SAF料层内直接由电流电阻加热产生,及电极尖附近气室电弧加热产生。炉内结构与温区分布与电阻加热和电弧加热热量比例密切相关。Fe-Si炉最重要结构件之一为埋入料层的自焙"Soderberg"电极,引入工艺所需电能。电弧燃烧与反应区温度状况与电极尖位置密切相关。电流将部分料层加热至~2000℃,此高温下SiO₂还原为液态Si。
反应区温度分布无法直接测量,但为提供正确电气和温度条件,必须系统性进行电极下放。最优电极位置使工艺经济指标最小化。SAF稳定良好运行期,反应区具备SiO₂还原新产物连续生成条件。此过程呈周期性,伴随液态SiO₂在电弧室周期性熔融渗透。
SAF上部设罩,引导热气经烟囱至煤气净化系统。原料(石英岩、含铁物料、含碳物料)经皮带输送分别存储于日料仓。按配比称量、混合、混料后经给料管入炉,管口朝向电极。管数随炉型异。料面与炉外地面平齐,罩上不同段设投料门,投料期可开启。
Fe-Si生产工艺
原料自炉顶入炉。大电流低电压电经变压器通过碳电极入炉。工艺极耗能:生产1吨75% Fe-Si需~9000-10000 kWh电力。
Fe-Si用SAF通常按周期操作:投料、充料、出铁为主操作。投料期打破料面薄壳推旧料向电极,新料覆盖旧料顶部。
投料-充料周期为操作周期。专用移动机配前置投料杆投料。通过投料门用投料机分配不均匀料层。旧料面物料推向电极周围凹陷处(高温反应区腔体形成)。
炉内料层加热至~1815℃。该温度下石英岩与还原剂C反应生成CO气体并析出Si,与熔融Fe形成合金。熔融Fe-Si聚集炉底。原料痕量元素(含石英岩、还原剂、电极)带入产品。
定期(大致等时间隔)液态铁合金经炉衬出铁口流入铁包。出铁口位于侧衬与底衬过渡部,数量因炉异。通常机械开启、专用泥浆封闭。
尾气经煤气净化厂除尘,粉尘主成分非晶冷凝SiO₂。粉尘通常作混凝土、陶瓷、耐火材料、橡胶等填料。每吨铁合金产生0.2-0.4吨SiO₂粉尘。净化尾气主含CO、SO₂、CO₂、NOx。煤气热量可经余热回收系统利用。
反应机理
Fe-Si生产为高温过程:SiO₂与C还原生成Si和CO(g)。总反应基于碳热反应,理想化为:
SiO₂(s) + 2C(s) = 2Si(l) + 2CO(g) ΔH@2000℃ = 687 kJ/mol
Fe-Si炉通常分两区:(i)内部高温区,(ii)外部低温区。Si在内区生成。Si生成平衡条件:
SiO(g) + SiC(s) = 2Si(l) + CO(g)
Si生成温度~2000℃。1个大气压下上式平衡SiO分压0.5个大气压。为获高Si回收,此SiO须在炉冷部回收。SiO回收途径:与C反应或冷凝。未回收SiO以SiO₂粉尘损失。
碳材料与SiO反应能力称"反应性"。高反应性下外区大量C与SiO反应生成SiC。低反应性下游离C达内区,生成Si少、SiO和CO多。外区低反应性致更多SiO冷凝。冷凝放热有极限,超限则SiO逸出炉外。低反应性时需降低料层C平衡避免SiC沉积,但Si回收率下降。
实际操作总有Si气态损失,主因SiO气种逸出。SiO在料面上方过量空气中与CO共同燃烧。更准确描述极复杂,涉及大量中间反应,使情况远超上述单一反应描述。SAF内部分可分高温区(~2000℃)和低温区(<1815℃),不同反应主导。高温区电极尖周围反应:
2SiO₂(s,l) + SiC(s) = 3SiO(g) + CO(g)  ΔH@2000℃ = 1364 kJ/mol
SiO₂(s,l) + Si(l) = 2SiO(g)            ΔH@2000℃ = 599 kJ/mol
SiO(g) + SiC(s) = Si(l) + CO(g)         ΔH@2000℃ = 167 kJ/mol
这三个反应中最慢者可能是产生SiO(g)的反应,消耗大部分电能。Si可在>1815℃通过反应生成。SiO气上升在炉中回收:或与物料C反应(如下),或在足够低温(<1800℃)冷凝。后两反应可逆。
SiO(g) + 2C(s) = SiC(s) + CO(g)          ΔH@1800℃ = -78 kJ/mol
3SiO(g) + CO(g) = 2SiO₂(s,l) + SiC(s)    ΔH@1800℃ = -1380 kJ/mol
2SiO(g) = SiO₂(s,l) + Si(l)              ΔH@1800℃ = -606 kJ/mol
后两个冷凝反应强放热,是热量向上传递主因。其他反应平衡条件见图2。
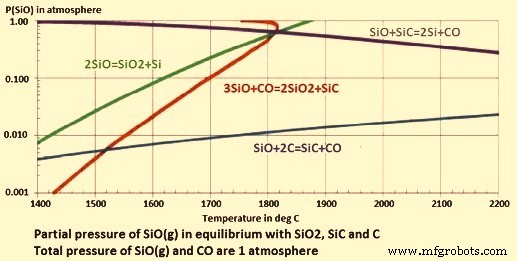
炉顶料面温度1000-1700℃变化。优良操作炉典型Si收率~85%。SiC生成反应为>1512℃首选SiO回收反应。低于此温度,SiO气通常经后两冷凝反应捕获。温度对这些反应平衡影响巨大。若顶部温度~1620℃(SiO分压=0.1atm)且主回收靠冷凝,Si收率~80%。
Fe-Si精炼与铸造
液态铁合金中Al、Ca等杂质可在铸造前铁包熔融态用O₂和空气去除。液态Fe-Si可从炉流入耐火衬砌钢包。
液态Fe-Si从铁包浇入大型平板铸铁模。模面预铺Fe-Si细粉。冷却至材料强度足以脱模堆垛进一步冷却。冷却固化后破碎筛分得所需块度。破碎产生细料可进一步磨粉、加粘结剂压球。熔体也可造粒。
所有牌号Fe-Si基本同工艺生产,但高纯度牌号需额外步骤:用低杂质原料;铁包中精炼液态Fe-Si去除杂质、添加特殊合金元素——称"包炉冶金"。密介质用15% Fe-Si专用牌号典型由75% Fe-Si与钢屑电弧炉重熔、高压水雾雾化成型。
制造工艺