


钢材机械除鳞先进技术:提升表面质量的关键工艺
钢材机械除鳞工艺概述
氧化皮是热轧过程中氧化生成的产物。钢材在加热炉加热、多道次热轧、道次间风冷及轧后冷却过程中,氧化结垢不可避免。加热炉中形成的氧化皮称一级氧化皮,轧前必须除净,以获得高表面质量产品并减少轧辊磨损。粗轧/中轧道次间延迟时间内,除鳞钢表面继续生成二级氧化皮。一级氧化皮呈蓝黑色,二级氧化皮呈蓝色,外观似蓝色底漆常被误认。
一级氧化皮结构
一级氧化皮由三层明确氧化铁组成:贴近钢基体的是最厚FeO铁素层;中间层为Fe₃O₄磁铁矿;最外层为Fe₂O₃赤铁矿。层厚取决于轧制因素及表面氧供度。表层富氧占0.5%~2%厚度,基体侧富铁占约85%,中间层占13%~14.5%。
氧化皮危害与除净必要性
均匀致密氧化皮可作保护层,但实际不均匀、结合差。氧化皮比基体钢更"贵金属"(电化学性质更惰性),两种金属接触时基体钢牺牲性氧化生锈。氧化皮"爆皮"开裂让水分渗透,形成电化学腐蚀电池导致基体点蚀。冷加工前必须清除氧化皮,涂层若覆盖氧化皮随其脱落失效。彻底除鳞呈现均匀洁净基体表面,是后续加工或涂层前提。
人工除鳞几乎不可能,电动工具极其繁琐耗时,均无法获得良好基体。除鳞工艺通常分四类:火焰清理、机械除鳞、水力除鳞、化学除鳞。本文详述机械除鳞。
机械除鳞工艺分类
机械除鳞(图1)主要包括:① 反向弯曲变形,② 抛丸,③ 反向弯曲+抛丸组合。常用于钢丝拉拔行业钢棒除鳞。
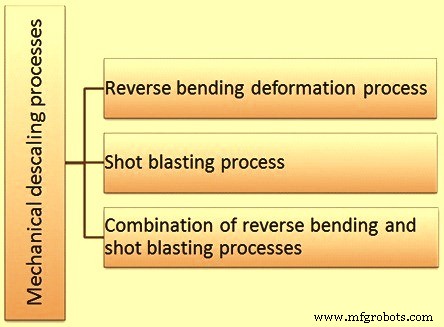
反向弯曲变形除鳞工艺
原理与关键参数
利用钢棒塑性好、热轧氧化皮脆性大的差异。钢棒变形时钢体弯曲,氧化皮破碎脱落(需充足氧化皮量和足够变形量)。变形模式以弯曲为主,也可含拉伸。设备按可控反向弯曲原理设计,在不影响钢棒性能前提下实现稳定除鳞。关键因素:钢棒总变形量。
最佳变形量公认8%~10%。<8%导致氧化皮破碎不全残留;>10%不增除鳞效果反增工硬化。>10%还增加回拉张力,拉伸缩颈钢棒,影响拔丝道次安排、增加首道牵引功率。8%~10%目标由拨轮尺寸与钢棒尺寸关系控制。
拉伸问题同样重要。弹性拉伸助除鳞,过度塑性拉伸有害。
设备设计要点
反向弯曲设备外观简单,实则有严格设计参数,需平衡除鳞效果与钢棒副作用。合格设备能基本剥离所有热轧氧化皮:80%~90%粗大氧化皮脱落收集在破鳞器内。余下10%~20%虽松动但因静电吸附残留钢棒表面,为细微粉末状。不清除会污染润滑盒、降低模具寿命、加速引拔块磨损、劣化拉拔质量、降低整线生产率。
细微氧化皮清除技术演进
早期认知残留细鳞危害,尝试粗糙方法:系擦布、绕麻绳、刷除。近年开发专用细鳞清除设备:高速气流吹扫、水洗/飞行干燥两大路线。两类设备除鳞同时实现收容,防止细鳞飞扬污染车间,便于后续处置。
细鳞清除设备核心目标:① 工业化手段去除残渣;② 收容去除物;③ 最少操工关注;④ 最低运行维护;⑤ 低运行成本。
抛丸除鳞工艺
原理与应用
抛丸(磨料喷射)以干态或悬浮液态高速(50~110 m/s)定向喷射磨料冲击钢表面,冲击去除氧化皮及表面污染物。1904年始用,现为钢丝拉拔单元钢棒表面除鳞最常用工艺,经济且快于酸洗。磨料大部分可回收循环。
可获得优异清理和表面预处理。用途:① 铸锻件清理;② 钢板/棒/卷/丝机械清理;③ 强化喷丸改善力学性能(弹簧/齿轮抗疲劳);④ 涂装前表面预处理。光亮材生产常用。汽车、建筑、铸造、锻造、造船、轨道等用钢行业普遍采用。
干法喷射方式
分机械喷射法和气压喷射法。
机械喷射
常用箱式设备,批量/半自动/全自动。箱体内装1个或多个抛丸轮,离心力甩射磨料。轮位置确保最大覆盖和高效喷射型线。洁净分级磨料(风选分级)储料斗→重力→给料漏斗→分配阀计量→叶轮赋予离心速度→控制笼定向喷射→保护罩防飞溅。高磨损部件(轮组件、箱体内壁)用高合金耐磨铸铁、易更换设计。工作台铺厚橡胶垫缓冲冲击。多轮型提升效率。磨料速度~50 m/s、大流量,单位时间工作能力强,适合中高产量。
气压喷射
压缩空气喷射磨料。三基本方式:吸砂、重力、直压。
- 吸砂式: 压缩空气经喷嘴产生高速低压气流,气动输送磨料从集料斗至喷枪汇入高速气流。废磨料落入集料斗经吸砂管循环。
- 重力式: 类似吸砂枪,但磨料从高位料斗重力供枪,替代低效气动输送为高效计量给料。缺点:需磨料提升系统将废料从集料斗提回给料斗,故少用。
- 直压式: 磨料在压力容器加压计量入压缩空气管至喷嘴。亦需提升系统循环。单位磨料耗气量最少、磨料速度强度最高、唯一能通过长枪/侧喷嘴有效除鳞。
气压喷射采用直压或感应法(虹吸/重力)。详述如下:
- 直压气压喷射: 磨料从加压容器(压力容器)入喷砂管。压缩空气管接喷砂管和容器上部,压力均衡(~6 kg/cm²)使磨料经底部孔口自由落入被气流拾取输送。充填口装阀门靠气压紧闭。给料口装计量阀按喷嘴孔径和气压调节流量。
- 感应虹吸法: 喷枪接压缩空气管和软磨料管,磨料管近料斗底部通大气。压缩空气穿过枪身越过磨料管产生局部真空,吸引磨料入枪经喷嘴气流喷射。橡胶给料管长2~2.5 m。磨料经喷嘴加速但未达压缩空气全速,出口速度约直压机40%。感应虹吸设备用于手动喷砂柜,连续自动设备也用但限轻磨料。
- 感应重力法: 类似感应虹吸,但磨料重力从高位储存给料。气源在磨料被真空吸入加重力作用点进入枪身。压缩空气从枪口膨胀给磨料最终加速。感应重力系统不普及,虽可连续运行但多用于专用场合。
机械干式喷砂设备日益普及。提高磨料速度和单位时间投入量可加快除鳞。半/全自动化改造相对容易。气压喷射适用低产量或间歇作业。
湿法喷射方式
高速压缩空气推浆料(细磨料悬浮化学处理水)冲击钢表面。浆料连续搅拌防沉降。同直压干式,压缩空气等压送入储料罐和喷砂管,压力平衡使浆料经混合阀入气路。全流量阀控制磨料流量(料斗与混合室间)。
湿式喷砂设备多箱式安装,常配辅助剥离机、输送带、洗涤-漂洗-干燥站。基本设计:立式轮、水平转台、穿梭车/轨道延伸、链/带输送、轴/管件自容式翻转机构、组合滚筒-箱式机。浆料投射三法:① 压缩空气虹吸提浆经喷嘴喷射;② 压缩空气推重力给浆至喷枪;③ 高压离心泵提供投射速度。
特种湿法喷砂变体多,虽衍生新工艺名仍属湿法范畴。分两类:
- 水砂喷射: 砂水混合靠水压喷射
- 汽液喷射: 磨料悬浮液体经压缩空气射流高速喷射
反向弯曲与抛丸组合工艺
拉拔线上串联使用反向弯曲和抛丸,通常先反向弯曲后抛丸。
磨料材料类型
常用磨料:砂、钢丸、钢砂、铝、燧石/石榴石、玻璃珠、碳化物、矿渣、有机材料。选择主要看经济、冶金、工程因素。
钢丸制造与特性
钢丸为液态钢雾化(造粒)成球粒。规格尺寸硬度多样。一般电弧/感应炉熔炼废钢,高压水射流雾化成丸。工序:① 废钢熔炼 ② 高压水雾化 ③ 干燥 ④ 筛分(分离SAE标准丸/大粒用于砂生产) ⑤ 螺旋分选(除异形丸) ⑥ 淬火(最小应力裂纹得优异颗粒完整性) ⑦ 回火 ⑧ 筛分 ⑨ 包装。
最大直径丸粒分裂成棱角钢砂作磨料。钢丸低脆性极耐用。喷射冲击使其回火硬度随时间升高,数千循环保持稳定性能。出厂洛氏硬度40~60 HRC。极低碎裂率、近零粉尘。高冲击能量、快速清理率,用于重清理和高亮度表面。
磨料按作业选型,不仅看粒度(大多均匀)还看硬度范围。颗粒易回收,按直径/类型/硬度可投射700~5000次。
制造工艺