


轧机轧辊失效:成因、症状与预防对策
轧机轧辊异常与失效分析
轧辊是轧机的易损耗部件,用于减小被轧材截面和成形。它们承受高应力、磨损,广泛用于平板和长材轧机。轧辊是轧机最关键部件,轧机性能高度依赖轧辊质量和表现。
轧辊在严苛工况下工作,需兼具耐磨、韧性等最优性能组合。轧制中轧辊承受高载荷,接触区磨损。轧辊还须承受轧制中普遍存在的机械和热波动。故轧辊有限冶炼周期。周期结束需更换继续轧制。表面状态是决定换辊标准之一。
下线轧辊经车/磨辊修复供下一周期使用。辊径达最小废辊直径时报废。
轧机越来越要求轧辊长期保持型型,延长轧制周期。通常轧辊寿命受计划报废限制。但尽管轧辊供应商和轧机操作双方精心呵护,异常和失效仍在服役中发生。轧辊失效是轧机重大灾难:不仅导致轧辊部分/全损,还需清理夹钢、停机、损坏设备,严重影响轧机绩效。故必须避免轧辊失效。
失效成因归属
轧辊异常失效原因多元,部分归属轧辊制造商,部分归属轧机,也有双方共同原因。
制造商责任:内部缺陷——硬度不均、过大残余应力、不合理组织、材料低强度、组织转变产生内应力、疏松缩孔减小有效受力面等。不当冷却系统导致热应力引起辊身断裂。轧制异常也可导致辊断。其他:轧辊/轧槽设计不合理、单道次压下过大、深火裂、疲劳剥片等。下述重要原因详述。
轧辊缺陷与异常
针孔与气孔
可现于表面或亚表面。圆形/不规则轮廓,内壁有/无光亮。冷硬铸铁辊辊身随机分布。光亮内壁多见于亚表面缺陷,指示气体被困无氧化机会。气体源自模具涂料甚至冷却模火裂。静铸铁辊类似缺陷称气孔,因凝固时枝晶间补缩不足或熔体析气。静铸铁辊孔有时被残液“填满”呈硬点圆轮廓。此类缺陷影响表面质量但极少导致灾难性失效。判定为轧辊缺陷。
非金属夹杂
轧辊异常。尺寸形态各异。来源:渣/熔剂夹带、模具/铸造设备异物。影响表面质量但通常不导致大面积失效。
硬/软点
表面/亚表面缺陷。呈圆/半圆、白/灰斑点,硬度高于/低于基体。通常非孤立缺陷,大面积分布。仅见于离心铸造辊。硬点显示偏析铁碳化物富集,软点显示碳化物贫化/石墨富集。成因可能:气泡在终凝前经向心力穿过壳体金属。气体源自涂料结晶水突发分解。模具离心铸造过度振动影响凝固时固液界面偏析。此异常可致被轧材表面印痕但不导致严重服役失效。
轧辊硬度变异
轧辊正确硬度读数难获取,硬度与其他性能线性关系有限。因轧辊材料成分组织差异大。硬度读数对轧辊更困惑而非助益。轧辊厂和用户对硬度读数看法常异。
仅能无损测表面硬度。二维测量常被视为三维体积代表。但辊内存在硬度梯度:铸造(凝固速度随离表面距离递减)、热处理(淬火时冷却速度随距离递减,关联TTT曲线)。硬度深度受成分和热处理影响。
轧辊材料极硬,强烈受加工硬化(车/磨)、回火(磨削)影响。硬度影响耐磨,但非越高越好。成分、组织、残余应力等参数对性能影响更大。
轧辊表面硬度亦有变异(辊身表面积大)。轧制使用后,硬度不均加剧:中心部接触热被轧材被回火、硬度下降。
残余应力
轧辊通常有残余应力。表面二维、体积三维。表面径向应力零、纵向应力在辊身边缘零。辊身主体轴向和环向(切向)同号同量。中心线近轴向区,切向和径向应力同量同号。纵向与切向/径向应力比由辊径长比决定。超材料强度的应力导致轧辊自发断裂。纵向应力过高先断裂垂直轴向;切向/径向过高先沿轴向断裂。
残余应力显著影响轧辊强度。压应力提高疲劳强度、减缓裂纹扩展、降低辊面剪切应力和加工硬化。拉应力致辊断。压/拉残余应力在辊横截面相互补偿。轧辊需控制合理残余应力水平。
单次载荷与热断裂损伤
单次载荷也可致辊损伤。轧辊入机轧制开始,表面升温至稳定平均温度。此期间存在温度梯度(外热内冷)。外部热膨胀大于内部,产生热应力:外压内拉。热拉应力叠加残余拉应力,总拉应力达材料强度即启动裂纹——失效起点。轧辊入机初始温度越低,热断裂风险越高。
热断裂辊身呈径向裂纹,源于轴线或附近。断裂垂直轴线,通常发生在辊身长度中心。热断裂关联辊身表面与轴线最大温差。温差源于:表面高升温率(辊冷却不良/失效)、开轧初期高产量。温差诱发热应力叠加残余应力。例:表面与轴线温差70℃,关键启动期产生约1100 kg/cm²纵向附加热应力。核心总纵向拉应力超材料极限强度诱发突发热断裂。属轧机或轧辊责任均可能。
热断裂三关键因素:① 热梯度 ② 核心材料强度完整性 ③ 残余应力。核心材料强度越低,热断裂风险越高。
残余应力对热断裂影响大。残余应力外压内拉。轧槽加工区应力释放,槽间保持高。轧制加热叠加热应力,总拉应力(槽间最大)达材料强度极限时,槽间发生热断裂。
轧辊机械与物理损伤
机械损伤:局部机械过载。常见压痕、挫伤、印痕。异物随被轧材进入辊缝。异物硬度高或尺寸大致深印痕。深印痕需机加工修复。
物理损伤类型:
剥皮
轧制中轧辊表面轧制宽度内形成薄氧化层。仅该氧化层部分剥离称剥皮。观察到银白色环向条纹(母体材料)与蓝黑氧化条纹交织。氧化层随辊面离辊缝温度(决定氧化皮性质硬度)、轧制压下量、辊冷却、轧制周期增长。氧化层承受被轧材表面速度与辊速差产生的交变剪切应力。超氧化层疲劳强度即启动剥皮。剥皮特征:仅氧化层剪离,基体完好继续抗剪。现象取决于轧制条件。剥皮属轧机特征。
挫伤/机械印痕
辊身局部压痕,伴随轧制宽度内外热挫伤、火裂、压力裂纹。多见于精轧机架后道次工作辊。成因:钢板折叠/冷头、异物、通过辊缝的厚氧化皮颗粒等局部极端过载。高速下产生高压、变形、摩擦热,致辊面局部损伤。轧制失控导致轧机异常。
条带状剥离
工作辊上出现定向环向的大面积剥离亮区,表面极粗糙呈带状。典型见于热轧机早期精轧机架ICDP(无限冷双浇)工作辊,甚至极短周期后出现。高铬工作辊长周期后同关键机架位置也可能。因交变摩擦力与交变热载荷超壳体材料热疲劳剪切强度,火裂深度内产生平行表面裂纹扩展至火裂区被剪离。局部表面劣化诱导剪切力峰值,导致辊身周向快速形成剥离带。剥离层深度0.1-0.2mm,对应一级火裂深度。主要关联轧机条件。
被轧材焊着
主见于精轧机架后道次工作辊,尤薄规格轧制。高比压+低轧温=焊着基本条件。轧制异常(夹钢、皱褶、折叠尾部)致极高压力促进粘着。严重过载区塑性变形形成压痕、甚至剥片,伴随火裂/挫伤。末道次轧辊材质选型错误导致灾难性粘着。此损伤由轧机条件引起。
环向波浪划痕槽
板带轧机工作辊筒面与被轧材边缘重合处出现。程度取决于换辊前被轧材宽度变化。典型见于早期精轧机架工作辊。成因:被轧材边缘变形抗力增大+早期精轧高压下率。边缘显著低温+硬氧化皮→比载增加→辊面局部磨损加剧。高合金辊材轧不锈钢时更显著。属轧机相关现象。
辊颈失效
轧机异常致驱动电机积聚巨大扭矩(电机最强部件)。巨大扭矩致辊颈断裂(系统最弱环)。辊颈断裂呈典型快速脆断,断口倾斜45°。疲劳扭转断裂正常轧制罕见。
辊颈横截面失效:始于邻近辊身的圆角根部,沿圆角延伸切入辊身侧面剥离端面部分。冲击载荷峰值超核心极限抗弯强度致断裂,常在最高应力截面。轧辊更换时跌落/不当用撬棒致辊颈开裂/断裂。断口带辊身碎片指示误用。属轧机责任。
辊颈弯曲断裂:裂纹从外向全截面扩展,常始于圆角区、疲劳裂纹扩展后。高弯曲载荷超极限抗弯/疲劳强度。限于热轧机任何材质二辊工作辊。成因:① 高轧制载荷+弱辊设计 ② 轧制异常极端弯曲力 ③ 辊颈强度质量不足 ④ 过小圆角、环向槽、腐蚀诱导疲劳裂纹等应力集中。轧机/轧辊责任均可能。
驱动端扭矩致辊颈失效:断口倾斜轴线,常呈完整剪切断裂、锥形断裂。始于驱动端最弱截面(常开口挡圈凹槽),扩展至颈部中心或铲形端圆角根部。驱动端扭矩超材料扭转强度。尖锐圆角(挡圈凹槽)、径向钻孔等应力集中降低颈部强度。载荷可能正常(需升级材料/设计),也可能超标准操作(超材料扭转抗力)。过载工况:① 卡钢停机 ② 焊着/辊缝预设错误等轧制异常 ③ 传动轴装配错误(轧机/加工方)。通常属轧机责任。
轴承磨损卡死致辊颈失效:轴承区辊颈现划痕/深划伤(轴向/环向)、压痕、氧化皮/异物嵌入。轴承下磨削面氧化侵蚀。轴承区环向滚动痕、火裂,极端热断裂。裂纹可从注油孔扩展。密封不良/缺失允许水/氧化皮/异物侵入内圈与辊颈间隙。轴向深划痕:拆轴承修辊时碎屑刮伤。脂润滑粘度低+轴承游隙不当+异物致微滑移磨损/冷焊/粘结+堵油孔。结果:高摩擦载荷、火裂热、轴承卡死。辊颈过度磨损、缺油、椭圆加工/挡圈装配不当/密封缺失致冷却水渗入轴承下腐蚀。属轧机责任。
火裂纹
火裂纹是轧辊表面剧烈冷却速率下形成的热冲击裂纹。轧辊表面带垂直表面热梯度随辊旋转,经冷却水淬火,建立表面拉应力。拉应力达材料抗拉强度即启动火裂。仅拉应力下形成。
水冷热轧辊火裂纹网是正常的,改善咬入。但火裂可深化导致剥片失效。火裂网取决于材料强度:强度越高,网越宽、裂越深。最严重火裂:大钢板停辊间、水冷持续。热轧件长时间接触工作辊,接触区温度急升、热深入辊体。热应力超热屈服强度。移除轧件提辊后表面冷却收缩开裂。严重程度取决于接触时间和冷却速率。大钢板突发停机,必须立即停辊冷却、自然冷却避免深火裂。大钢板突发停机建议重启前检查辊面深裂纹。
三类火裂:① 带状火裂 ② 梯形火裂 ③ 局部火裂。
带状火裂:对应被轧材宽度和工作辊接触弧。典型马赛克型但网孔大于常规火裂。停机时轧件长时间接触工作辊,接触区温度急升热深入。热应力超热屈服强度。移除轧件提辊后表面冷却收缩开裂。严重程度取决于接触时间和冷却速率。属轧机责任。
梯形火裂(图1):辊身环向带内纵向裂纹,径向平面扩展。因冷却不足(如喷嘴堵塞)引发。热深入显著,裂纹远深于常规火裂。属轧机责任。
局部火裂:辊身局部火裂区,有时伴压痕/局部剥片。机械热应力组合超材料屈服强度、后续冷却放大。轧机异常:冲击挫伤、被轧材焊着、边缘/尾部压扁(夹钢)等可能原因。火裂与压力裂纹组合极危险,可诱发带状疲劳(图1)甚至即时剥片。属轧机责任。
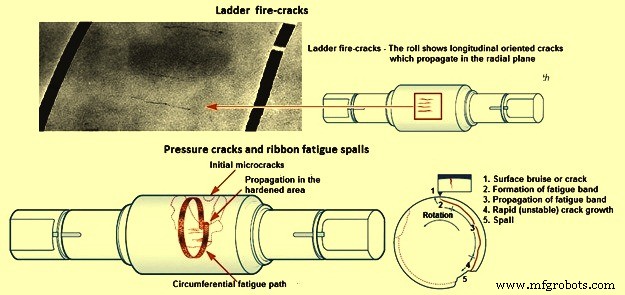
图1 梯形火裂与压力裂纹
轧辊疲劳
轧辊亦因疲劳损伤。疲劳损伤可从表面/亚表面起裂。高载荷导致疲劳问题。典型疲劳失效:型钢轧机辊身(图2)。腐蚀疲劳亦是问题。腐蚀疲劳无安全运行、无疲劳极限。优化辊设计降低名义应力、高残余压应力可减缓腐蚀疲劳。腐蚀疲劳断裂源于交变应力和时间。
轧机冷却问题后,辊面呈环向火裂且有一定深度实质减小辊截面,高载荷下低周疲劳断裂。
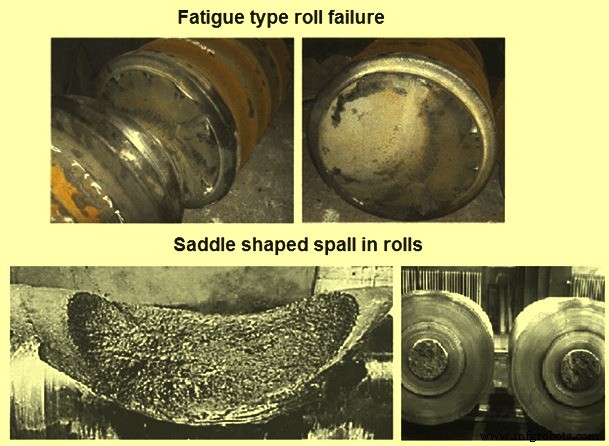
图2 疲劳型轧辊失效与马鞍形剥片
剥片
剥片是另一失效模式。两类:一从初始表面裂纹起裂,一从亚表面起裂。表面裂纹源于局部过载及各类轧制异常。轧面塑性变形超材料许可即启动裂纹。
致命剥片倾向于低转数发生:裂纹萌生、扩展、终剥片可在单一轧制周期完成。
五类剥片:① 马鞍形剥片 ② 压力裂纹与带状疲劳剥片 ③ 壳芯结合界面剥片 ④ 壳层深度不足剥片 ⑤ 辊身边缘剥片。
马鞍形疲劳剥片
(图2)源于壳芯界面下核心材料,破出至辊面。剥片深部疲劳纹理强度变化指示核心向表面扩展方向。见于片状石墨铸铁芯工作辊,主集中辊身中心。大压下轧薄规格硬材料诱导高周期载荷,核心材料交变应力超疲劳极限,微裂萌生渐进削弱核心。微裂汇聚穿透壳体至表面形成典型大马鞍剥片。制造中热诱导核心高残余拉应力助长此损伤。
压力裂纹与带状疲劳剥片
(图1)局部过载区表面/近表面形成一/多条压力裂纹,通常平行轴线但非径向扩展。次阶段,疲劳、猫舌状断裂带沿环向渐进扩展,大致平行辊面。扩展方向与辊旋转相反。在工作表面内逐渐加深加宽,最终大面积表面剥片。前缘高局部载荷、夹钢/料尾折叠超壳体剪切强度启动裂纹。后续轧制疲劳扩展至大面积自发剥片。
双浇辊壳芯界面结合相关剥片
大面积壳体材料沿薄弱结合界面剥离至完全冶金结合区。此时断裂快速向辊面扩展致大剥片。铸造目标:壳芯完全冶金结合。运行中壳芯分离受结合强度降低因素助长:① 壳芯间残留氧化层 ② 界面熔剂/渣 ③ 过量碳化物、微气孔、石墨片、非金属夹杂(硫化物等)。轧制异常局部过载启动局部分离,疲劳裂纹沿界面扩展至临界尺寸→自发二次大剥片。即使无冶金缺陷,异常加热(辊冷却失效、粘钢等)致结合区过大径向拉应力也可致壳芯分离。若有结合缺陷通常属轧辊责任。
壳层深度不足剥片
壳芯界面完全冶金结合但壳层深度不足达报废直径。核心材料石墨多合金少、较软、呈灰色。界面随壳体凝固前沿,软核心露辊面呈斑驳不连续。壳层深度取决于控制离心铸造的关键参数:金属重量、铸造温度、时间基准等。关键参数未达标即得壳层不足。属轧辊责任。
辊身边缘剥片
平板轧机工作辊辊身端部约100-300mm处环向表面/亚表面裂纹及伴随剥片。裂纹向自由端延伸。极端情况入颈部圆角。裂纹边缘或粘连辊身或剥离成大剥片。工作辊端部过压+正弯辊、后备辊缺端部凸度、板形不良、厚边(哑铃形)、工艺设置错误→局部过载超工作辊材料剪切强度启动裂纹。长周期过度磨损轮廓致端部局部过载助长初始裂纹。持续轧制扩展裂纹至自由端失效。属轧机责任。
氢致钢辊损伤
氢(H₂)致钢辊两类问题:
① 特殊疲劳:垂直轴向一/多轮裂纹锥向双向扩展。长周期才显现。裂纹非应力集中源(弯曲)。处于应力自由区,仅热应力随周期交变。服役多年才显现。观察到总始于上辊身端、上颈部,凝固时氢聚集、初冷最后经历铁素体-奥氏体转变区。渐进疲劳,但该区仅残余/热应力、载荷交变次数极少。最终氢活跃。
② 迟滞脆断:无轧制载荷意外发生,甚至库存多年后。氢致材料脆化,受载荷迟早(视氢含量/应力)无变形迹象解体,断口仅解理面。
氢仅在原子溶于组织自由扩散时对钢有害。两原子结合成H₂气体存在于孔/气孔中不再有害。缩孔捕获氢。故大缩孔辊氢失效少见。铸辊至少有微孔,可容氢含量远高于锻辊。
制造工艺