


锻压/旋压成型工艺详解:原理、应用、优缺点
锻压/旋压成型概述
锻压是利用往复冲击将棒材或管材强制进入模具,使其塑性变形并获得模腔形状的金属成形工艺。基本原理类似锻造,但采用往复模具反复锤击。常用于制造螺丝刀、烙铁头等。
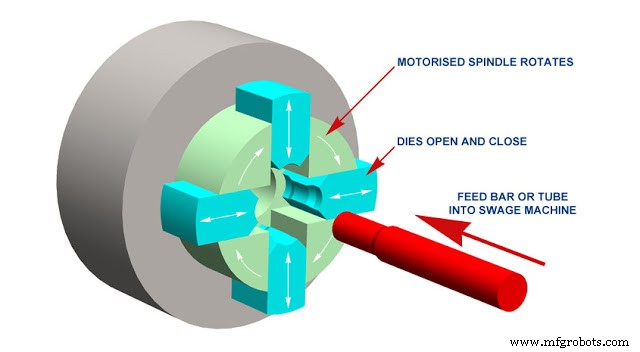
工作过程
两阶段工艺
- 预成型:通过锻造、挤压、拉拔等工艺制备尺寸精确的圆棒或管材。
- 旋压锻压:工件固定在锻压模中,可动模具绕工件旋转,带有往复冲击部件,冲击频率10–20次/秒。多次冲击使工件端部成型为所需形状(如尖头、特定型腔)。也用于制造中空传动轴、减震器等。
优点
- 适合大批量生产
- 工艺简单,对操作技能要求低
- 制造成本低
- 表面光洁度高
- 无切屑,材料利用率高
- 可获得高精度
- 适用于多种材料
缺点
- 噪音大
- 受棒材直径和模具尺寸限制
以上为锻压/旋压成型工艺全解析。如有疑问欢迎留言,觉得有用请分享收藏,订阅本站获取更多成形工艺知识。
制造工艺
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电渣焊原理、工艺、应用与优缺点详解
- 铝热焊 (Thermite Welding) 原理、设备、工艺流程与优缺点详解
- 固相焊原理、分类、应用与优缺点全景解析
- 摩擦搅拌焊 (FSW) 原理、工艺、应用与优缺点深度解析
- 锻焊原理、工艺流程、应用场景与优缺点详解
- 扩散焊/结合原理、工艺参数、应用领域与优劣势全解析
- 注塑成型机全解析:结构、原理、工艺参数与优劣势
- MIG焊接(气体保护熔化极电弧焊)原理、优势与局限全解析