


铸造砂精通:湿型砂铸造专家指南
如何制作金属铸造用湿型砂
造型砂是砂型铸造工艺的核心。它必须保持形状并捕捉铸件精细细节,同时透气性足以让气体逸出。在抽出造型型板或浇注过程中,不能崩塌或自行下沉。翻转时不得失去形状:模具各部分夹紧时必须保持真实形态。
在大多数情况下,“湿型”砂足以体现这些特性。湿型砂之所以叫这个名字不是因为颜色——这些材料因成分和用途不同颜色各异。而是因为它湿润,像生木头一样。
铸造车间使用前会测量砂的力学性能。技术人员或铸造工程师将砂压实成圆柱体进行测试。越来越多地采用可实现多点精度的计算机化设备进行测试。
砂的透气性是材料的“排气能力”——允许多少气体从模具逸出。湿压缩强度反映砂在崩塌前能承受多少压缩。湿剪切强度测量砂在剪切应力下抵抗结构失效的强度:这是产生平行于其方向滑动失效的力。砂也测试干燥强度,因为浇注过程中通常会失去水分。还要检查高温强度(高温下行为)。铸造高温会导致模具崩塌吗?
常做若干辅助测试,包括含水量、粘土含量、砂粒粒度检查。铸造工程师负责控制砂性能,在砂的使用寿命期内可能多次调整以保持良好工作状态。
造型砂的特殊配方提供所需行为。主要成分是粒度一致的矿物砂。砂粒大小影响铸件表面光洁度,有时也影响模具透气性和多孔性。仅此成分不够:需添加粘结材料(通常是粘土),并用水湿润混合。
天然粘结砂是从地下开采的石英和粘土混合物,虽常调整比例以获得正确砂性能。天然粘结砂用于灰铁、球墨铁、可锻铁和有色铸造厂(镁除外)。合成粘结砂将无粘土砂与精确量的粘土或膨润土混合。它们比天然粘结砂更均匀,但需要更仔细的混合和控制。钢铸厂、灰铁和可锻铁铸造厂、镁铸造厂使用此类砂。对于芯子或其他必须硬化到可提起移动的砂,通常需要合成粘结。
铸造厂配制砂型铸造配方时有多种选择。
矿物砂
铸造厂混合物通常含砂75-85%,其余为粘土、水和其他添加剂。砂可天然获取(通常来自湖泊),或经开采和标准化无粘土矿物制得。
橄榄石砂
传统上,橄榄石砂用于铸铁和有色金属铸造。这种砂能通过快速冷却金属获得精细表面,且粉尘极低、呼吸不危险。它被认为是“宽容”的铸造砂,易成型且受热不膨胀,但抗拉强度不高。石英砂一直是制芯首选。有些橄榄石砂呈极淡绿色,但这只是巧合——像其他砂一样,可“干态”或“湿态”供应。
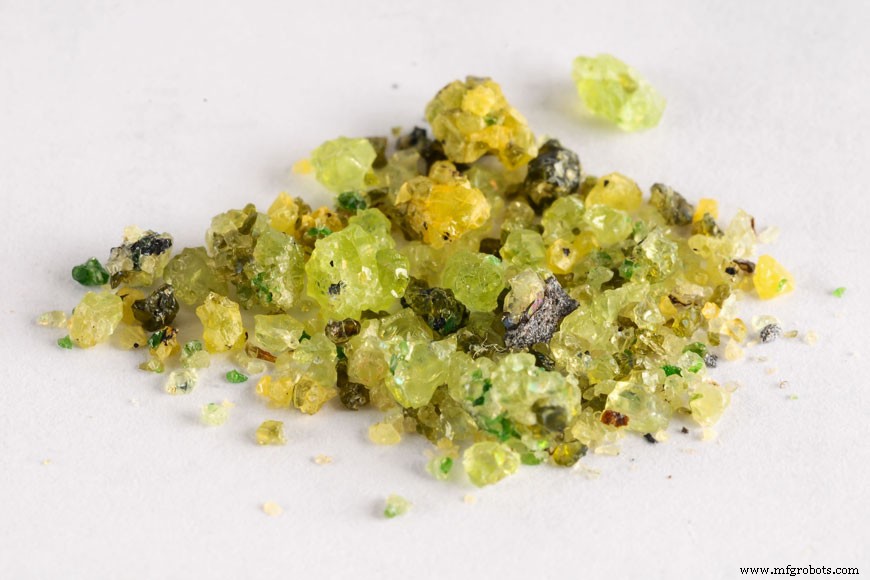
美国不再开采橄榄石砂,因此至少在北美,它不再是铸造砂主要来源。
石英砂
铁金属铸造厂(处理铁和钢)通常用石英砂,又称石英砂。石英砂长期用于制芯,全流程使用同种骨料简化了铸造物料管理。
使用此产品的铸造厂采取一些额外预防措施防尘肺病,这是吸入大量石英颗粒导致的肺部疾病。有时使用呼吸器或过滤面罩。
湿型砂中的粘土
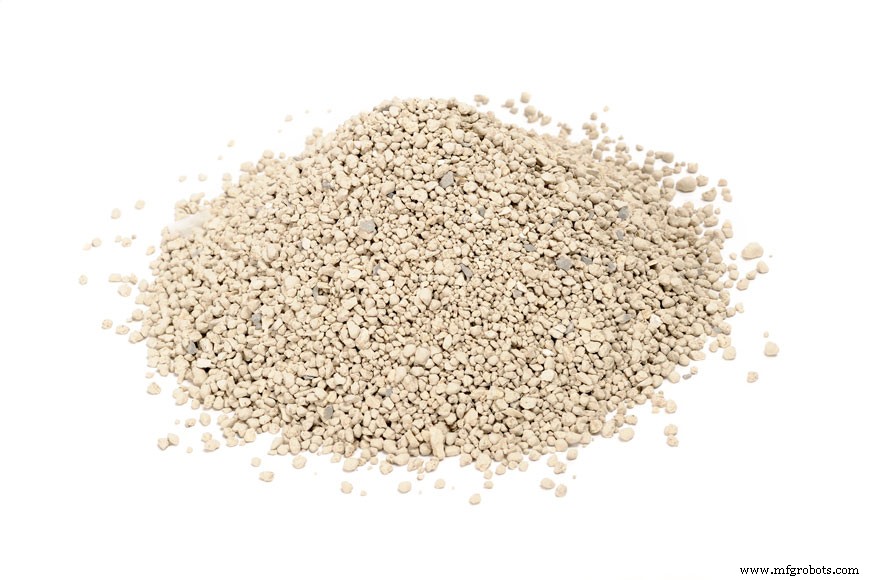
湿型砂通常含10%膨润土粘土。分子层面上,这种粘土含吸水性的石英和铝混合物,常含钾、钠或钙。钙基膨润土是湿型铸造最常用粘土。
膨润土开采清洗后用于多种应用。虽有许多制造和建筑用途,但最常见消费用途是猫砂和面膜等化妆品,利用其吸附性。
湿型砂铸造的其他添加剂
水分是所有湿型砂铸造的重要成分。水通常按混合物重量2-5%添加。水分子间的静水压力键增强砂强度:这就是海滩湿沙能堆砂堡的力量,铸造车间同样原理。水增加了湿型砂承受剪切应力和压缩的能力。
除基本砂、粘土、水外,可使用特殊添加剂。包括谷物、沥青粉、海煤、吉尔索尼特、燃料油、木粉、石英粉、氧化铁、珠光体、糖蜜、糊精和专有材料。它们都旨在改变砂的特定性能以获得预期结果。
用于改善铸件表面的涂面砂,用于灰铁、可锻铁、钢和镁铸件。铁砂通常含海煤,这是细磨煤粉,接触热金属时产生气体薄膜防止砂粘连铸件。全砂使用海煤的铸造厂,混合约5%煤粉。吉尔索尼特作用相同,产生气体防止砂粘连或氮气针孔。
钢涂面砂可能含石英粉或其他极细高耐火材料形成致密表面,熔融金属难渗透。橄榄石砂也用于锰钢铸件,橄榄石砂与锰结合提供良好表面。
模具涂料是涂在模具或芯子表面改善铸件表面的涂层。湿涂或干涂均可。通常湿涂料刷涂或喷涂,干涂料刷涂或擦涂。常用石墨或石英粉混合粘土和糖蜜水。涂料通常用水基或醇基溶剂调配。醇基溶液可点燃引燃酒精瞬间固化模具。水基溶液需烘箱干燥时间,期间涂料固化并去除多余水分。
砂处理与搬运
砂在混砂机中制备,混合砂、粘结剂和水。混砂机不仅搅拌铸造砂各成分,还需施压使粘土或其他粘结材料均匀包覆每粒砂。然后用松砂机疏松砂以利造型。
铸造车间地面堆砂上方可用砂切机代替混砂机。砂输送到造型车间可用自卸车、铲车或皮带输送机。
铸造过程中,砂制成模具,可置于地面或由输送机送至浇注工位。浇注后,铸件从砂箱中震出。旧砂由皮带输送机或其他方式返回储砂仓。
铸造砂回收利用
铸造砂可多次重复使用直至报废无法再生。过去这些砂填埋,但再利用和回收已成关注点。美国环保署建议造型过程产生的旧铸造砂可安全用于土壤,包括营养土和人工表土。也可用作道路基层或水泥制造骨料。
简单配方,多种变化
家庭自制湿型砂只需砂、粘土、水。结团猫砂是廉价膨润土来源,但需细磨后添加:细磨膨润土作为美容产品售价较高。五金店有细磨石英砂。9份石英砂配1份膨润土,加水至湿润,是易记家庭配比。混合必须极其彻底,包含大量挤压、压实、涂抹,使每粒砂包覆粘土层。
此配方可用于粗糙砂型铸造——或堆最棒的沙堡!
制造工艺