


掌握砂铸模型设计:可靠金属铸件的关键工艺
金属加工行业中,铸造模型是与铸件形状尺寸相似的复制品。铸造模型用于压入砂模形成空腔,允许熔融金属浇注成型铸件。
砂铸铸造厂(无论铸铁、铝或钢铸造),模型套装包括模型、浇注系统、冒口、模型板。
模型材质、设计、结构对产品质量影响巨大。同样,模型制造和运行成本可在铸造费用中合理核算。
金属铸造中铸造模型材料
选择模型材料技巧
— 坚固耐用:选用持久、铸造过程中不变形、不扭曲的材料。
— 耐磨耐水:必须选耐水、抗腐蚀材料,保护模型免锈蚀降解。
— 易成型:不受温湿度变化影响。
— 低成本轻量:确保铸造厂成本利润平衡。
模型制作材料选择
为满足上述标准并视具体行业,模型材料应考虑灵活性。金属、木材、塑料是模型制作优先材料。
- 金属模型:保证硬度且易成型。但弱点是易生锈、质量大。且需先进设备、难维修,总体成本较高。
常用模型金属:灰铁、钢、铝、镁。各材料收缩性不同。
- 木模型:因易得、轻量极受欢迎。木材易成型,成本远低于金属。但缺点是易吸湿变形。
- 塑料模型:塑料和玻璃纤维是趋势,最大优势轻量、防水、耐化学。表面光洁度极佳光泽。但缺点是强冲击振动下易开裂。
- 其他材料:蜡和石膏也用于铸造模型,但仅适用于熔模铸造工艺。
金属加工中铸造模型类型
金属铸造模型类型多样,各适应特定铸造需求。VIC梳理铸造厂最常见3种模型类型。
1. 单件模型
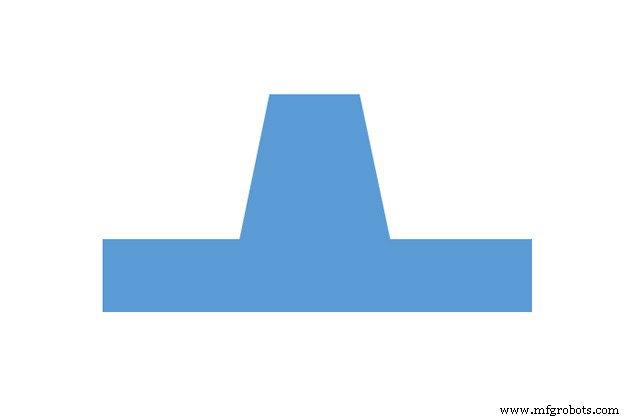
单件模型是最便宜模型类型。适用于铸件简单、表面平坦、产量小及原型开发。
2. 分型/两件模型
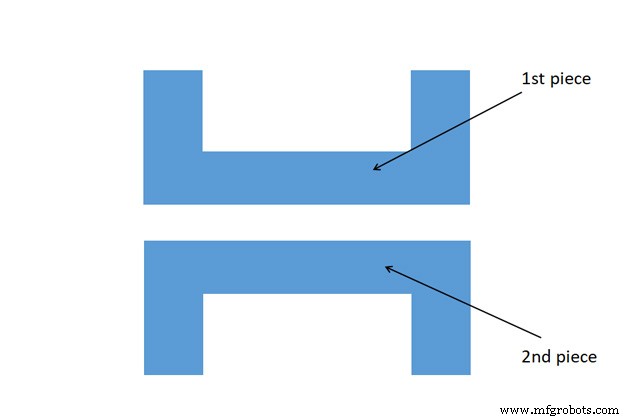
两件模型常用于复杂铸件。按铸件形状决定分型面位置。
模型分两部分,一部分置于下砂箱,另一部分置于上砂箱。上砂箱部分始终有定位销与下砂箱精密孔匹配。
3. 分段/多件模型
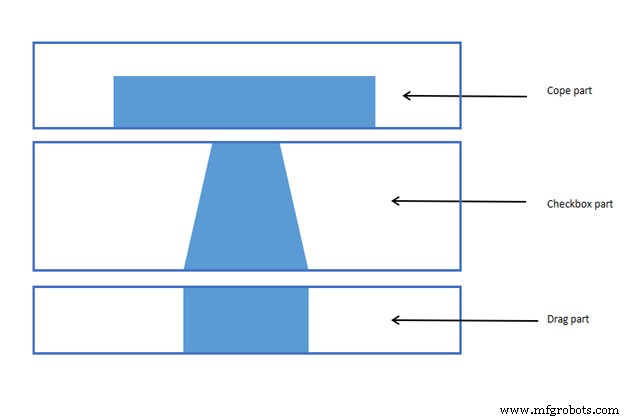
多件模型用于极其复杂、其他方法无法制作的铸件。含三部分:上、中、下。
上部为上砂箱部分,下部为下砂箱部分,中部为止口部分。用于各类接头如斜接、销接。
铸造厂模型制作流程
1. 模型设计
负责铸造模型制作的技术部门必须仔细研究铸件图纸,设计紧凑高效的模型。
关键考量点:分型面、铸件形状尺寸和砂芯、模型材料。
步骤1:确定分型面
通常分型面与分型线重合。
若为分型或多件模型,上下部分必须清晰界定,即使分型面对称。
步骤2:确定砂芯支撑形状尺寸
砂芯支撑用于固定砂芯于模具中。
砂芯支撑公差直接影响型腔内部尺寸公差。需结合砂芯形状、砂芯与模型间隙、模型装配工艺精确设计砂芯支撑。
步骤3:确定模型尺寸与余量
带分型面模型各部分尺寸不同,装配后须符合铸件尺寸。
金属模型冷缩会收缩。若按铸件图准确尺寸制作,铸件尺寸会显著偏小。解决办法:型腔放大,模型尺寸按金属收缩比例大于铸件尺寸。此由模型余量决定。
步骤4:确定模型材料
- 木模型:小件可用实木。大复杂件须用拼接木。木模型图可绘全视图剖面图,或用拼图符号节省时间便于阅读。
- 金属模型:适用大批量生产或大订单。模型体积大时建议内部中空以减重节材。小件可用实心金属。
步骤5:装配定位
分型面垂直于离心轴的圆形样品,仅需1个定位销。
其他类型用2-3个定位销。
原则上定位销距离越远定位越精准。销孔结构尺寸合理便于拔出拆卸。分型面模型上砂箱定位销须匹配下砂箱精密孔。
此外模型图须标注零件表面粗糙度和油漆颜色。
2. 铸造模型余量
模型余量反映铸造金属属性。制作模型时,须在成品图纸尺寸上给予特定余量,以便铸造出符合规格的铸件。
余量包括:
凝固收缩余量(或收缩余量)
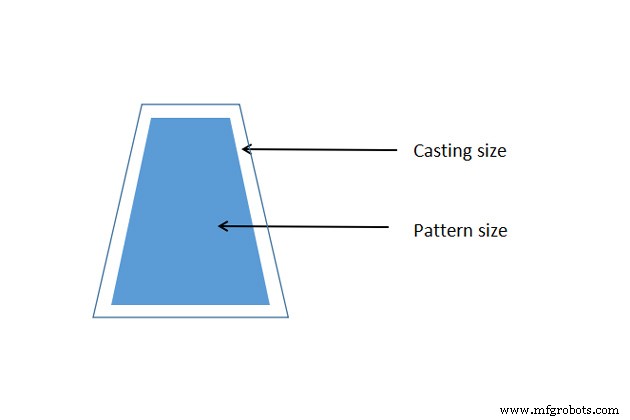
大多数金属冷却收缩,包括液态收缩(液→固)和固态线性收缩(固态冷却)。
液态收缩是凝固时体积减少(液→固)。由冒口补偿,冒口向铸件补给液态金属,设于模具中。
固态收缩是固态金属降温尺寸缩减。模型上给予收缩余量补偿。
收缩率和程度取决于材料。下表列不同金属收缩率。
| 材料 | 收缩率 |
| 灰铁 | 1% |
| 钢 | 2% |
| 铜/铝 | 1.5% |
| 白铁 | 1.5% |
| 镁 | 1.6% |
注:收缩也取决于材料尺寸,尺寸越长收缩越大。
实质上模型制作收缩公式为:
模型尺寸 = 铸件尺寸 + 金属收缩量
但图纸记录仍按铸件图数据。制作模型时按不同铸造合金用尺寸比例。
拔模斜度余量
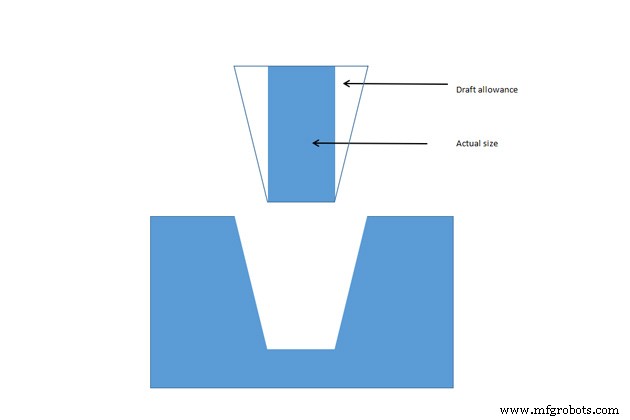
模型从砂模拔出时,模壁可能摩擦模型导致撕裂损坏。为避免此,模型所有垂直面必须有斜度,称拔模斜度余量。
拔模开始瞬间,模型所有表面脱离砂面,从而不损伤型腔拔出模型。
拔模角针对所有平行拔模方向的模型面,便于脱模。视外表面尺寸,拔模角值在0.5–3度范围。
| 材料 | 给定面高度(英寸) | 拔模角(外表面) | 拔模角(内表面) |
| 木 | 1 1–2 2–4 4–8 8–32 | 3.00 1.50 1.00 0.75 0.50 | 3.00 2.50 1.50 1.00 1.00 |
| 金属、塑料 | 1 1–2 2–4 4–8 8–32 | 1.50 1.00 0.75 0.50 0.50 | 3.00 2.00 1.00 1.00 0.75 |
加工余量
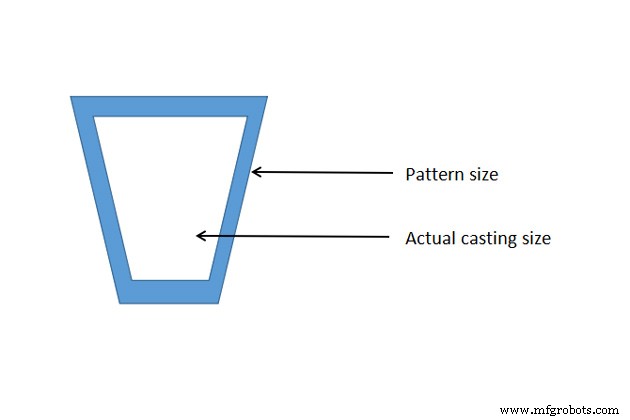
取出铸件表面通常尺寸不准,需车削、磨削等机加工改善表面质量。
因机加工切除金属,须预留加工余量。加工余量受铸造方法、铸件尺寸、材料、精加工可能性影响。
| 金属 | 尺寸(英寸) | 余量(英寸) |
| 铸铁 | ≤12 12–20 20–40 | 0.12 0.20 0.25 |
| 铸钢 | ≤6 6–20 20–40 | 0.12 0.25 0.30 |
| 有色金属 | ≤8 8–12 12–40 | 0.09 0.12 0.16 |
变形/弯曲余量
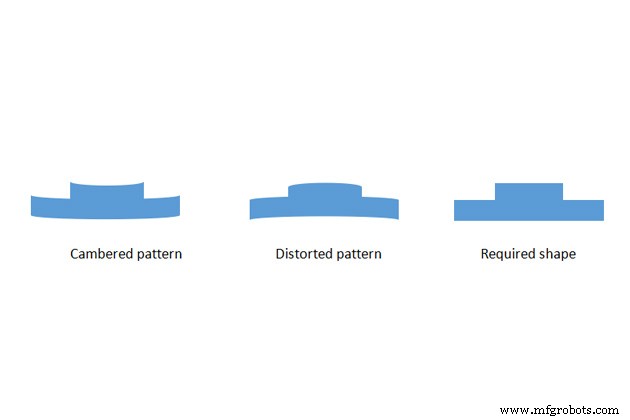
凝固时,铸件形状为L、U、V、T…或薄壁长条,倾向在垂直平面变形。
成因是固态金属内应力。内应力源于铸件不同部位冷却不均,导致凝固冲突,称变形余量或弯曲余量。
补救:反方向预先扭曲模型设计。扭曲程度按模型师经验评定。
敲击/震动余量
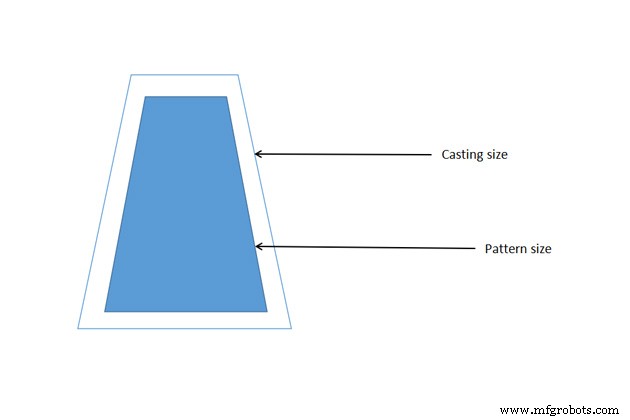
从砂模拔出模型时,大模型或高精度铸件需敲击模型垂直面扩大型腔以便拔出。仅适用于平行分型面的尺寸。
补偿此余量需减小原始模型尺寸。无标准计算公式,高度依赖工人操作。
砂芯与砂芯支撑
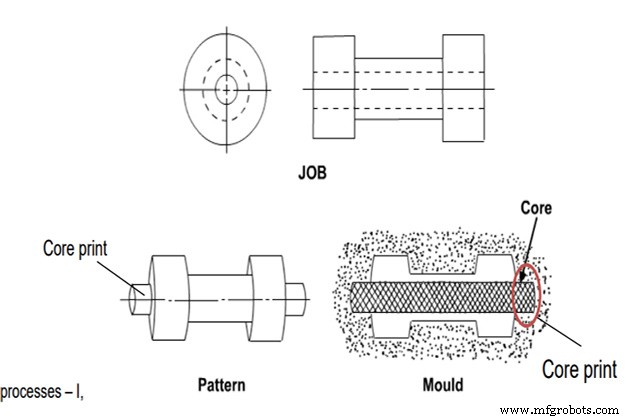
砂芯用于在铸件中形成孔或凹槽。砂芯通常用湿型砂或干砂制成。
砂芯支撑在模具中定位、固定、支撑砂芯。浇注熔融金属时砂芯保持位置。
砂芯须水平、垂直或悬置于型腔。但砂芯无支撑无法自悬。砂芯支撑靠模型凸起形成。但拔出模型时凸起破坏模具。因此用分型模型铸造带砂芯件。
砂芯支撑尺寸形状须适当,承受砂芯重量和熔融金属浮力。
3. 模型制造
浇注系统设计
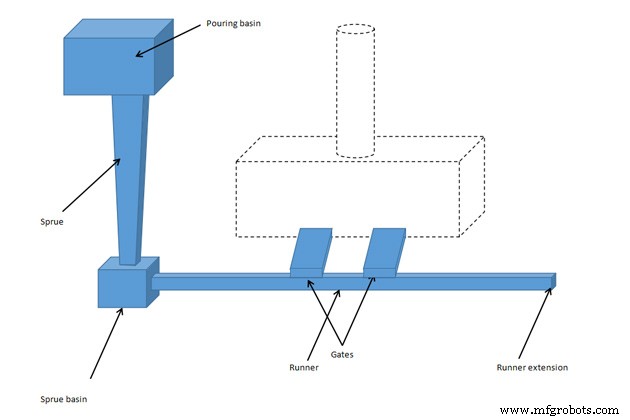
每个模型含浇注系统将液态金属注入型腔。浇注系统至关重要,控制金属注入速度。过快腐蚀模具,过慢金属未填满型腔前冷却。
浇注系统由以下连接部件组成:
- 浇包/浇杯:锥形注入口。控制金属流动湍流、稳定流速、分离浇注渣滓。
- 直浇道:漏斗引导熔融金属从浇杯进入锥形直浇道,经横浇道依次进入内浇口。
- 内浇口:路径终端,型腔开始处。
内浇口分大小两种。大浇口快速冷却金属,小浇口缓慢冷却。视铸件凝固速度要求选用合理内浇口。
- 冒口:熔融金属腔,属模具一部分,补偿金属降温收缩、防止缩孔。冒口处液态金属冷却最慢。工人据此判断型腔是否充满。
铸件设计有孔时,须在模具放置砂芯确定金属不流动区域。
有时可在铸造前在模型表面放置冷铁局部强冷,控制液态金属凝固顺序。冷铁易回收重复使用,只是温度远低于铸件的金属块,不粘连铸件。
浇注系统可手工设计或用自动化软件。
浇注系统设计详情:https://vietnamcastiron.com/gating-system/
模型制作
如前所述,模型材料多样:木、金属、塑料、蜡。木、金属常用于砂铸,蜡常用于熔模铸造。
模型复杂度视尺寸、形状、数量而定。
熔模铸造中每个蜡模铸造时销毁,每件铸件需一蜡模,蜡模在模具中制造。蜡注入模具,冷却后分模取出单件蜡模。
砂铸通常用金属或木模型。高精度要求时用CNC机床加工。
总结
VIC已解答金属加工行业如何制作铸造模型及模型制作注意事项。
铸件光洁度和尺寸很大程度取决于铸造模型,从而决定铸件质量成败。因此模型制作是需要经验和高超专业技能的职业。
请关注VIC铸造博客系列获取更多行业知识。寻找铸造行业OEM/ODM制造商请邮件联系:ADMIN@MFGROBOTS.COM。
制造工艺