


铸造厂芯子制造精通:砂型铸造中的精度与复杂性
芯子支撑砂型铸造的复杂性
金属铸造中的芯子是什么?
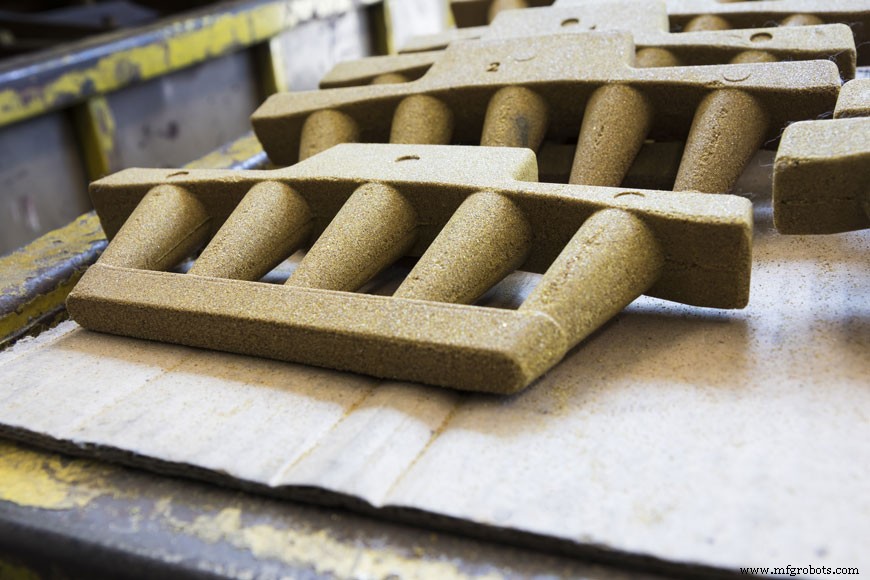
芯子是用于形成主型板无法成形的铸件部位的砂或金属嵌件。当型板压入砂中后取出,会留下凹形印模。液态金属填充此空腔并冷却。芯子的制作是为了让设计更复杂。制作精良的芯子可在铸件中形成孔洞或腔室。汽车发动机模具可能包含多达五个芯子,以创建燃烧发动机所需的腔室。
芯子还能帮助形成型板无法实现的倒扣角度。任何悬空于空腔上方的结构都会使型板无法抽出而不破坏悬空部分。此时可使用芯子解决。
使用内部芯子的铸件,其外壳模具通常会有开口以便浇铸后取出芯子,尽管该开口在后续精加工时可能会被机械堵塞。
砂芯设计为可分解;内部芯子在工序结束时需通过振落工序从铸件中震出。“振落口”也便于芯子的定位。芯子接触模具的任何位置都是熔融金属无法流动的地方,为获得一致的金属壁厚,芯子必须“跨接”待填充空间而不接触任何侧壁。为此,芯子通常比铸件长,并通过铸件型板外侧砂型中的凹槽固定定位。
用于芯子支撑的铁芯骨
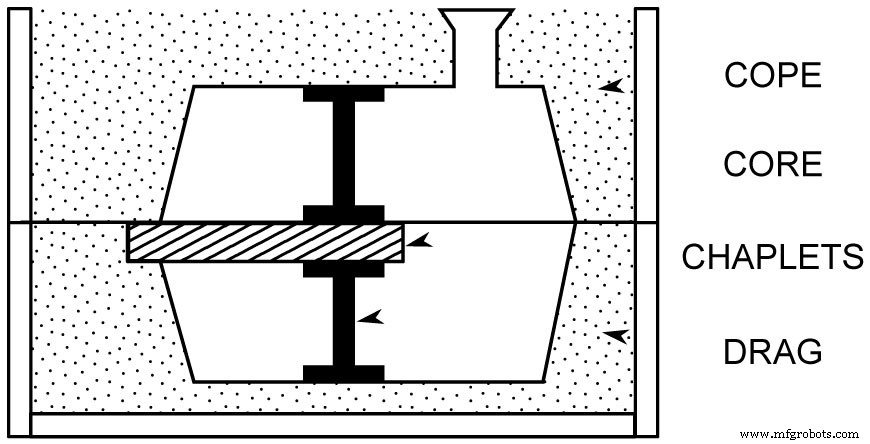
如果芯子很长,或仅有一边能从模具伸出,则需使用铁芯骨来帮助固定芯子位置。铁芯骨通常由与铸件相同的金属制成,因为部分铁芯骨金属会融入铸件。为与铸件其余部分牢固结合,铁芯骨表面必须熔化——但首先它必须完成支撑芯子的任务。因此铁芯骨的设计是一个棘手的冶金工艺,能避免则避免,因为使用铁芯骨总有引入弱点或铸造缺陷的可能性。
然而,铁芯骨有时是制造铸件内部特定结构的唯一方法。砂芯易浮于液态金属上,有时上浮到足以破坏。上下放置的铁芯骨有助于保持芯子在正确位置。上部铁芯骨必须更坚固,以抵消模具中金属和气体向上的压力。
制造高强度砂芯
芯子上浮倾向是精确理解芯子砂力学强度重要的原因之一。芯子砂的剪切和抗拉强度测试,类似于我们在铸造砂文章中探讨的测试。如果砂的剪切强度低于充模液态金属产生的压力,芯子可能开裂导致铸件主体变形。
粘结剂是芯子砂制造的关键环节。湿型砂芯由标准湿润模具砂混合物和粘结剂(如糊精)制成。此类芯子非常脆弱,可带芯骨或内置金属丝以便搬运。干砂芯不含水分,由石英砂和硬化表面的粘结剂制成。
芯子粘结剂技术在1980年代发生转型。几百年来,芯子油一直是传统芯子粘结剂——至今仍在部分使用。亚麻籽油混合少量树脂和稀释剂(如高级煤油)加入干铸造砂制成芯子砂。可能添加玉米粉、糊精、造纸副产品或蛋白粘结剂等添加剂增强芯子强度。这些通常在浇注高温下烧尽,使芯子崩解易于震出。其他传统粘结剂包括煤焦油沥青和石油沥青,特别适合大型芯子。木材和松香也传统上用于增强芯子崩解性,但这些松香在热湿条件下易结块。许多传统化合物已被合成替代品取代,以保留优良特性并消除挑战。
现代铸造厂因此拥有更清洁的制芯工艺,支持更好的空气质量且在车间更易实施。这些合成“化学硬化”芯子具有多种优势,包括低温烘烤、振落时易崩解、制芯过程中少气体排放。
目前最常用的芯子粘结剂是脲醛和酚醛类塑料,以及呋喃树脂。树脂粘结剂工艺分三类:冷硬、冷芯盒/气体硬化和热固化方法。
冷硬工艺在最后一种添加剂搅拌入砂后开始硬化,类似水泥。它们是化学自硬工艺。常见例子包括呋喃树脂和酚醛树脂,经磺酸催化。搅拌磺酸后开始固化。时机至关重要——砂不能固化太慢干扰生产,也不能太快难以控制反应。
冷芯盒或气体硬化工艺向芯盒引入气体与芯子粘结剂发生化学反应硬化。例如,富含呋喃树脂或环氧树脂的砂可引入SO2硬化。水玻璃(硅酸钠)可用CO2工艺硬化。
热固化方法依靠热量固化芯子砂。亚麻籽芯子油这一传统粘结剂采用热固化工艺。在壳型工艺中,铸造厂无需自行配制化学品:砂经分销商预混或涂覆,烘烤时砂中化学物质使其形成硬壳。通常无需完全固化透彻。热芯盒和温芯盒方法使用呋喃或酚醛树脂及催化酸盐,芯盒加热时固化(仅树脂类型和固化温度不同)。
制芯方法
芯子制作采用许多与砂型相同的方法。此外还使用吹芯机和螺杆给料机。
吹芯机利用约100 lb/in2压缩空气将砂压入芯盒。可用于制作各类中小型芯子。产出的芯子非常均匀,生产率高。
螺杆给料机用于挤出素芯,通常为圆柱形。芯子砂通过模具挤出到芯板上。此类机器仅限生产标准芯:机器挤出的长圆柱经烘烤后切割成所需长度。
芯子干燥架类似蛋糕模,在芯子烘箱烘烤时支撑芯子形状。通常为轻型骨架铁或铝盒,内部形状紧贴芯子的顶箱部分。若芯子平放会碎裂或断裂,则需在芯子干燥架中通过烘箱。
芯子安放
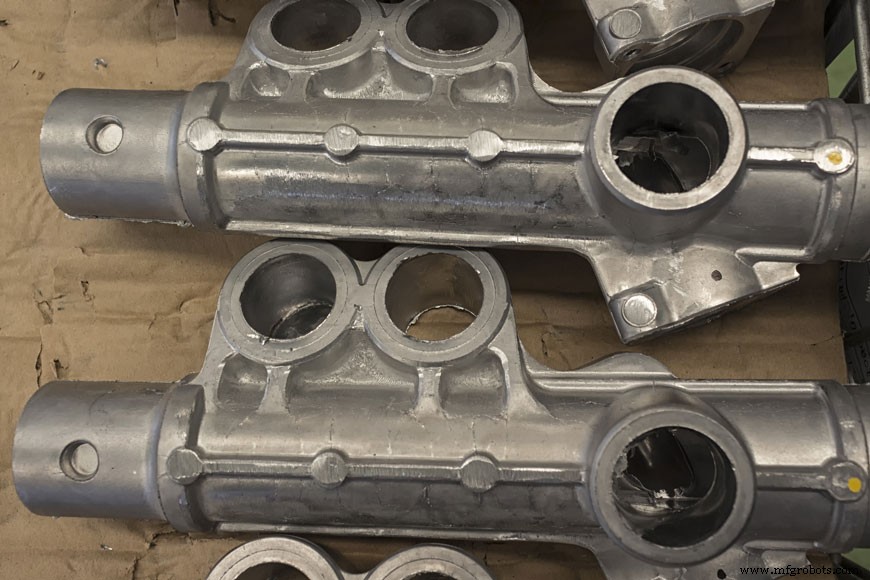
芯子固化完成后常需人工修整。芯盒分型线处可能有“飞边”需锉除。有时因所需形状超出现有芯盒和烘箱尺寸,芯子分多段制作。分段芯子在固化后组装。芯子打磨光滑、拼接完毕后,放入架子等待用于模具。
芯子几乎总是由铸造工人小心放置,而非机器插入。如有铁芯骨,先放入下箱,再放芯子。工人确保芯子在模具中正确就位且无缺陷。所需铁芯骨放在上箱,一切就绪后合箱夹紧。
芯子赋予砂型铸造灵活性
制造和安放砂芯的能力是铸造工序的关键环节。
某些情况下,芯子对最终零件功能至关重要:管类、发动机等机械装置常需中空才能工作。对于装饰件,芯子也能降低金属总成本。尤其是铸铁时,芯子可大幅减轻成品重量。需固体钢的机械强度时这可能不合适。但在其他情况下,芯子是良好的设计考量,即使非产品功能所必需。
制造工艺