


砂型铸造详解:工艺步骤、应用与优势
什么是砂型铸造?
砂型铸造是将熔融金属在重力或压力作用下浇入消耗性砂型型腔,冷却凝固成型腔形状的零件。此工艺制成的 3D 物体亦称铸件。最常见砂铸件包括发动机缸体、缸盖。
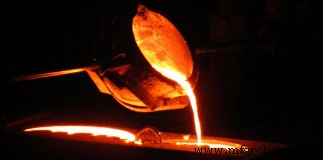
这是应用最广的金属铸造工艺,按重量计占铸件总量很大比例。工艺中材料加热至熔点,有时调整成分以获得所需性能,随后浇入具备目标型腔的砂型冷却凝固。
为以最低成本获得最佳质量砂铸件,设计师须重视工艺要求并了解局限。砂型铸造有 8 个关键要素:出模斜度、分型线、倒扣与芯、横截面、壁厚、圆角与角度、结合部设计、铸造余量,须纳入考量以规避机械工程师常遇陷阱。
缺陷或劣势仅当影响零件功能时才成问题。选择合适制造工艺是满足功能要求的关键。
砂型铸造特性
砂型铸造是制造方法中最通用的,赋予工程师用无限金属/合金设计复杂零件的自由。
- 超 70% 金属铸件采用此工艺
- 尺寸跨度极大:从小雕像到 100 吨以上重件
- 极复杂零件可一次成型
- 尺寸精度低
- 表面粗糙
- 高度适应性,可用于大批量生产
砂型铸造工艺流程
浇注系统要素
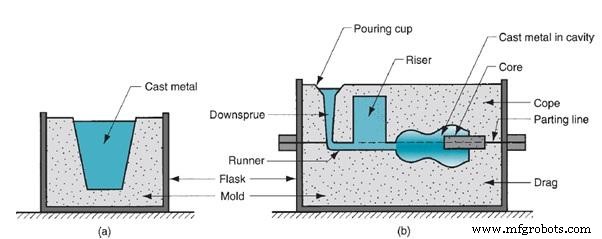
砂型铸造最常用,型由两半组成,装在砂箱内:上半为上箱,下半为下箱。分型线分隔两半。
砂型铸造七大步骤
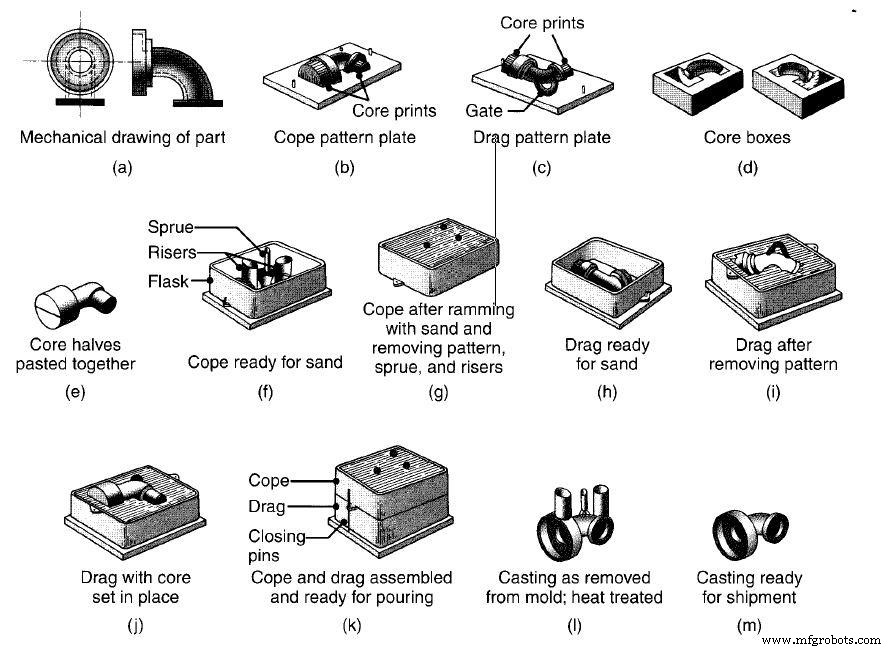
- 造型步骤:用适宜材料制作铸件复制品。模型通常放大以补偿冷却收缩。
- 造型步骤:砂填充模型周围形成砂型。砂型分上下箱,上箱称“上箱”,下箱称“下箱”。取出模型后留下浇注型腔。型内还包含浇口、流道、内浇口、浇杯、冒口等(后文详述)。
- 合箱:上下箱紧固,准备浇注。
- 浇注:熔融金属保持设定温度,快速浇注防止早期凝固。
- 冷却:金属在型腔内冷却凝固。多数砂铸缺陷产生于此阶段。
- 落砂/破型:冷却后破型取出铸件。
- 清理:清除浇口、流道等连接主体的多余部分。
砂型铸造优缺点
理解制造工艺,须权衡优势与局限。
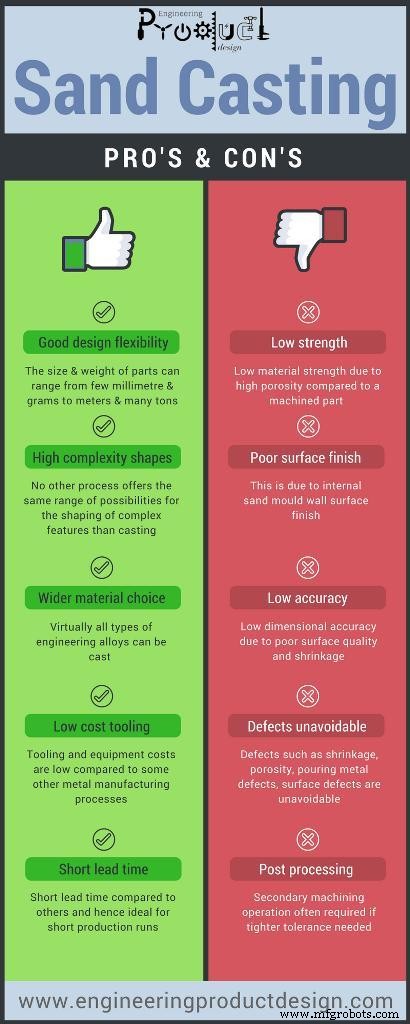
优点
- 设计灵活——零件尺寸重量从毫米/克到米/吨,仅受熔融金属处理与供应限制,可制大件。
- 高复杂形状——无其他工艺能提供同等复杂特征成形范围,生产近净形零件。
- 材料选择广——凡可熔化的工程合金均可铸造。
- 工装成本低——工装设备成本低于其他金属成形工艺,是获取近净形件最廉价途径之一。
- 交货周期短——比其他工艺短,适合小批量生产。
- 废料少——废金属可回收。
缺点
- 材料强度低——高气孔率导致强度低于机加工件。
- 尺寸精度低——收缩与表面粗糙导致精度差。
- 表面质量差——源于内部砂型壁纹理。
- 缺陷不可避免——收缩、气孔、浇注缺陷、表面缺陷等质量波动难免。砂铸气孔率高于压铸、精密铸造。
- 需后处理——配合公差严时常需二次加工,加工成本高于工装材料成本。
- 风险较高——对人安全隐患与环境问题。
- 生产难点——薄壁小件模型脱模困难。
推荐阅读
- Kalpakjian, S., & Schmid, S. R. (2009). Manufacturing Engineering & Technology (Sixth edition ed.). London: Pearson.
制造工艺