


型板制作精通:为金属铸造打造精密蜡型与木型
金属铸造用蜡型或木型
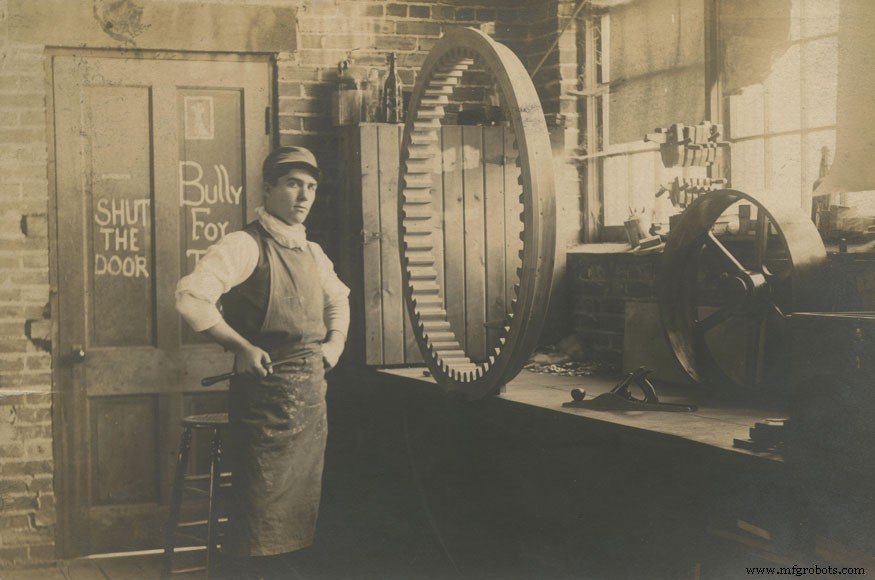
金属铸造中,型板是制造消耗性模具的模型。单个型板可制作数千个模具。
型板类型虽多,但分两大亚类:砂型或石膏铸造用可重复使用型板,可压印多个模具;熔模铸造用消耗性型板,在制模过程中熔化或蒸发销毁。无论哪种型板,型板制作者关注点不仅是复制目标物体,还要引导金属以正确速率流入模具正确位置。金属冷却是结晶过程,模具充型方式影响冻结方向,这对最终物体强度至关重要。
每个铸造型板都需要支撑系统
向铸件各部位供金属的流道系统是支撑基础设施,设计良好可减少铸造缺陷。要素包括:
- 浇杯是模具锥形入口。帮助控制金属流速,浇注时捕获渣滓。
- 浇道(称“直浇道”)是从浇杯进入模具的主流道。是填充铸件的金属河道。
- 横浇道允许液态金属从模具一区域流向另一区域。
- 内浇口是进入铸件本身的入口空间。快冷金属需大内浇口,慢冷金属用小内浇口。
- 冒口是模具一部分但非铸件一部分的大体积液态金属储库。可为“盲冒口”,完全埋在模具中供铸件棘手部位补缩;或明冒口,充满金属可指示模具已满。冒口金属体积大于铸件任何部位,保持最长时间最热。利用重力,冒口持续向冷却铸件供液态金属,防止缩孔或收缩。
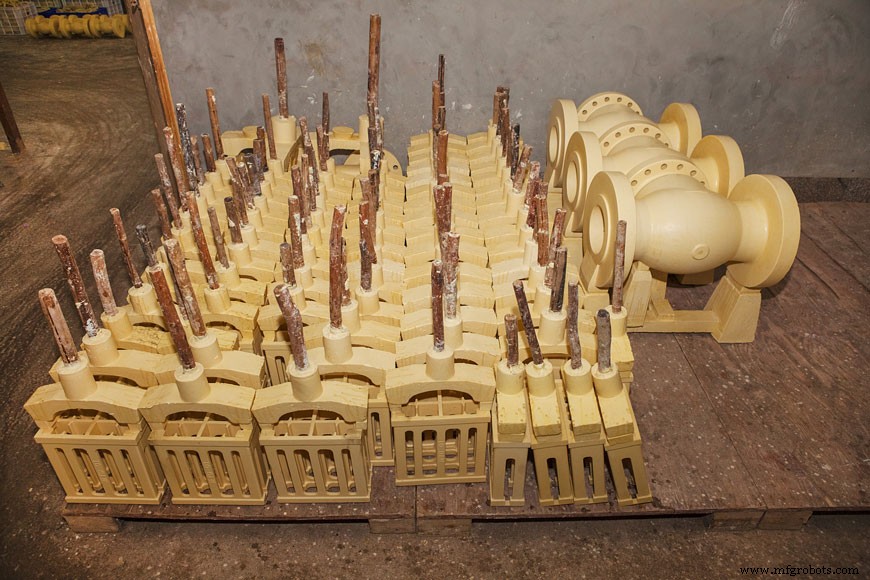
熔模铸造型板
熔模铸造型板常为单件,酷似最终金属制品——虽可能内置流道供浇铸后移除。
这些型板经两次成型。用复制型板制造橡胶、金属或树脂模具。从此模具浇铸可熔化或蒸发的材料(通常是蜡)制得型板。这些铸造型板涂覆树脂或陶瓷骨料(砂和粘结剂),硬化成壳。
壳模完全固化后,通过熔化或蒸发移除铸造型板。空模可浇注液态金属。铸件冷却后打破壳模取出。
砂型铸造型板
砂型铸造型板有几种变体,共同点是均由硬质材料制成,压入铸造砂可制作数百个模具。木材是大多数砂型铸造型板基础,通常用耐铸造高温高湿的硬木。可用于数百次铸造,但最终会变形开裂。不过制作相对便宜,可制作大型铸件。
若木型板本身变形太快,可用它制造模具生产更强、更不易随时间翘曲的型板。可从原木型制作玻璃纤维增强树脂或金属铸造型板。金属型板也可机加工制得。这些工艺更昂贵,铸件尺寸受限,仅特定情况使用。
无论木、树脂、金属,砂型铸造型板制模后不会熔化消失。型板制作者需知如何抽出而不损伤所创建的空腔形状。
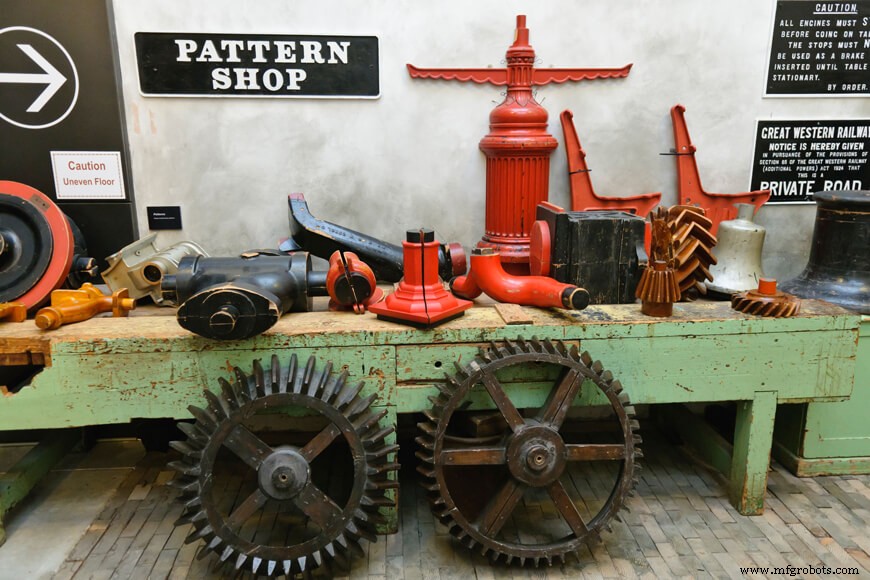
平背型板可压入下箱或砂模底部。常将未成型的上箱或模具顶半部夹在下箱上,提供铸件“平背”助浇注冷却;内含浇道引导金属。
无平背型板常“分型”。允许型板各部分分别压印砂模顶底两半后完整取出不伤模具。模具不同部分合箱夹紧形成制造铸件的空腔形状。
散件型板外观最像所造物体,即使分型:捕捉物体细节但不含模具供金属系统。此时模具工手工在砂中开冒口、内浇口、浇道。若型板含这些流道,称带浇道型板。
型板各部分也可连接在板两侧,同时压制模具两面。称合型板型板,对高产量工厂极有帮助。有时自动化工厂将型板各部分各自安装在独立板上,形成单独上箱型板和下箱型板。
砂型铸造型板也可用于雕刻砂型,而非压印形状。扫型板旋转带形状轮廓的刀具绕轴线,挖空模具。可将扫型板视为塑造负空间的车床:其制造铸件绕中心轴对称。
精心计算的工艺余量
型板不同于设计初始模型。它们是反映金属制造动态的生产原型。
橱柜制造商和木工常在铸造厂制作木型板。虽主要是木工,但需理解金属行为。优秀型板制作者懂得如何调整型板补偿金属冷却收缩及后续精加工步骤。
收缩余量补偿金属凝固收缩及冷却收缩。随金属类型和铸件尺寸变化。典型值:铸铁1/10至5/32 in/ft;钢1/8至1.4 in/ft;铝1/16至5/32 in/ft。这些余量也含工艺尺寸公差,确保铸件尺寸正确。
蜡型制作者额外需知蜡成型过程也需收缩余量。型板蜡、浇道蜡、机器蜡在标准浇注温度下收缩率不同。因此蜡型制作者必须制作模具同时补偿蜡和金属收缩,而砂型木型制作者只需担心金属收缩。
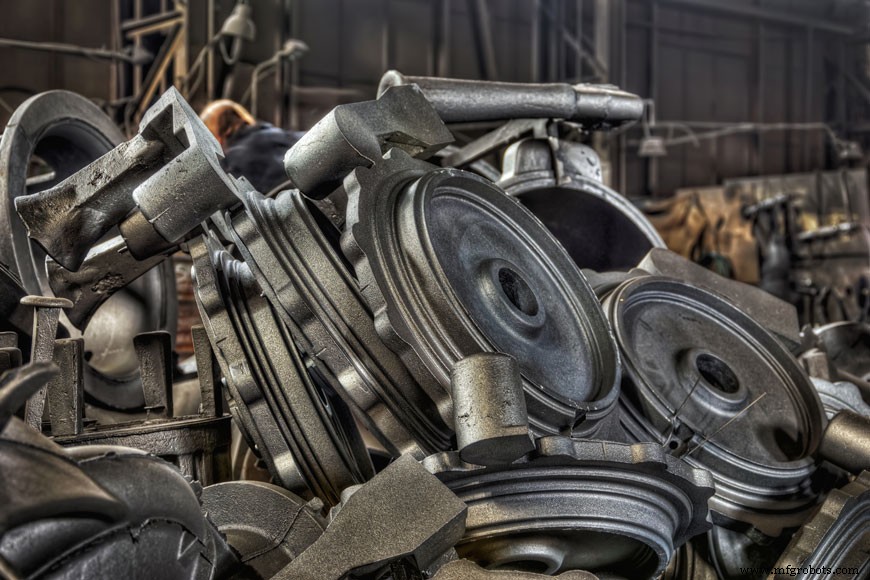
机加工余量(“加工余量”)在铸件出砂后精加工时必需。余量须提供足够材料防加工后尺寸过小。有时知晓将机加工帮助木型设计者决定冒口位置:加工时可夹持毛坯金属。
变形余量是针对冷却变形金属对型板的巧妙调整。若位移角度已知,型板可制作补偿。此修正称“反变形量”,可使原型板看似翘曲。
拔模斜度仅砂型铸造型板需要,熔模型板不需。型板制作者须确保型板能从砂中抽出不破坏所留形状。通过给模具壁加斜度实现,如堆沙堡桶通常锥形。尖角直棱抽型时更易导致造型材料崩塌。
木型板涂漆
木型板常涂漆。临时型板可能只涂一层,永久型板通常三层。虫胶或清漆帮助型板从模具滑出,一次性型板也有帮助。含石墨现代涂料使过程更顺滑。
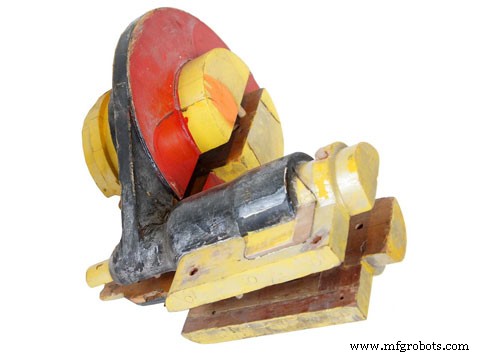
漆也保护型板免受热湿影响,特别是存放时。型板漆面必须无流挂裂纹:型板表面任何凸起都会被铸件捕捉。错误位置漆流挂可能导致模具崩塌。
传统上,铸造型板漆面有色码,颜色表示铸件所需精加工步骤。标准虽不再普遍适用,但仍有铸造厂沿用基本色码系统。
红色——表示该铸件表面无需机加工。
黄色——表示该铸件表面需机加工。
黑色——表示该表面需芯子,及芯子可能位置。
清漆或不漆——表示铸件分型线或接合处。
型板存储与重复使用
型板在铸造厂寿命长,可制作数百或数千铸件。生产间隙常存储,保管“型板库”的必要性和组织是铸造厂关注点之一。型板须存干燥通风处,但存储保险费用意味着若生产批量小、频次低,销毁重做或退还原设计者可能更易。存放在铸造厂外的型板可能未妥善保管,再也无法造出合格铸件。历史上销毁型板有风险,因型板可能是最忠实捕捉设计的实体。
型板存储问题因此是多重考量平衡。生产批量大小和频次须与零件长期一致性权衡。快速原型和计算机设计兴起改变此动态。型板数字化设计存储,原型可3D打印,销毁风险降低。因此铸造厂和客户在确定哪方更经济后决定:长期存储型板或需要时重建。
无名英雄的艺术
型板制作者是技术员和工匠,将原型精心调整至生产要求和金属性能。凭专业经验,能建议调整使设计更高效。CAD程序和预测算法帮助现代型板制作者确定金属铸造可能缺陷,降低废品率,但型板制作者仍以人眼和稳手参与过程。
无论砂型还是熔模铸造,项目始于型板。
制造工艺