


定制金属铸件规格与订购专家指南
确保定制金属铸造项目成功的9大关键考量
金属铸造是将液态金属填入模具空腔生产形状(铸件)的工艺。铸铁产品提供卓越强度耐用性,适用于农业、汽车、铁路、家电、建筑、造船、油气开采、水处理、林业采矿等重型机械应用。
合格供应商铸造厂和订购金属铸件可能耗时费力,但不必如此。理解报价和铸造流程可避免昂贵失误。与供应商铸造厂清晰充分沟通将产出设计良好、经济实惠最终产品。
请求报价
请求铸件报价旨在建立采购铸件成本、质量、交货时间的最佳平衡。虽可能诱人自动选最低报价,但可能导致延期交货或低质量铸件——长期看两者成本更高。
精明客户须权衡报价所有条款,含工装要求、公差、加工余量,以及对图纸、规范、加工要求的任何异议。其他因素如减少机加工、改善交货条款、供应商铸造厂经验可靠性,对确定铸件实际成本价值尤重要。
向供应商铸造厂询价金属铸件时至少需解决九大重要考量:
- 初步铸件设计
- 数量
- 规范
- 致密性
- 测试检验
- 重量
- 型板
- 机加工
- 生产交货计划
1. 初步铸件设计
铸铁零件设计应充分利用铸造工艺。为高效成本敏感生产,铸件设计应选择能实现所需物理性能、净形要求、外观的最简生产方法。
详述零件精确尺寸图纸应随报价请求附上。
有几个设计关键环节,理解铸造工艺和/或与供应商铸造厂沟通将有助于从铸造厂角度确定最具成本效益设计。
最小截面厚度
每个铸件由其强度刚度决定最小厚度。低于规格设计可能导致项目不可铸造。为成功,铸件设计必须允许液态金属填充模具较薄截面。
液态(熔融)金属冷却极快。可能冷却太快无法进入远离模具内浇口的薄截面。一般规则:常规工艺设计不应有薄于0.25 in (6 mm)区域。熔模铸造允许更大自由度,壁厚可低至0.030 in (0.76 mm)。
拔模斜度与芯子
“拔模斜度”指型板垂直面锥度。拔模斜度必要以便从模具抽出型板不扰动模具壁。忽视这些角度限制将导致模具从铸件移除时撕裂。
多因素影响每个铸件所需拔模斜度:制造工艺、铸件尺寸、造型是手工还是机器均改变所需拔模斜度度数。机械造型铸件需拔模斜度较少。湿型砂模铸件需比平常更多拔模斜度。经验法则:每英尺允许3/16 in拔模斜度(约1.5度)。
芯子是铸件内由造型砂件创建空腔。当空间空腔无法仅靠型板创建时芯子必要。芯子使用可消除拔模斜度需求,但应限制使用因增加铸件成本。
三因素影响可置于铸件内芯子最小直径:
- 芯子放置区域厚度或深度,
- 芯子长度,
- 供应商铸造厂采用铸造方法。
分型线
单平面分型便于型板生产和模具生产。直分型线(分型线在单平面)型板比不规则分型线更易低成本生产。对称铸件形状易确定分型线。此类铸件设计简化造型和制芯,应尽可能使用。应始终做成“分型板型板”(分离上下箱),需最少模具手工、改善铸件表面、降低成本。
芯子
芯子是置入模具内制造型板无法制作开口和空腔的单独件(常用造型砂)。为降低铸件最终成本,设计应尽一切尝试消除或减少所需芯子数量。
钢铸件可成功使用芯子最小直径取决三因素:
芯子周围金属截面厚度,
芯子长度,
供应商铸造厂使用特殊预防措施和程序。
芯子承受不利热条件随芯子周围金属厚度增加和芯子直径减小而加剧。厚截面增加热量必须通过芯子散发。热条件严重性增加时,铸件清理和芯子移除变得更困难昂贵。
芯子周围金属截面厚度和芯子长度均影响浮力诱导芯子弯曲应力,因此影响供应商铸造厂获得所需公差能力。若芯子尺寸足够大,常可用芯骨加强芯子。自然,随金属厚度和芯子长度增加,抵抗弯曲应力所需加强量也增加。因此最小直径芯子也须增加以容纳额外加强。
清理铸件型腔芯子成本在清理区域不可及时可能高得令人望而却步。铸件设计应提供足够大开口允许芯子移除。
难以进入铸件区域使芯子移除更难,影响项目经济可行性。铸件设计应始终提供足够大开口允许芯子移除。
铸件通常按未加工铸造态表面发运,除非另有规定。为利用铸造工艺,供应商铸造厂应知最终哪些表面将机加工(见下文“8. 机加工”)及基准点位置。提供图纸时须标明可接受尺寸公差。公差通常由供应商铸造厂和客户商定。
客户设计工程师与供应商铸造厂紧密合作对优化铸件设计至关重要。所有铸件设计生产前应经铸造专业人士检查确定铸造项目可行性。
2. 数量
所生产铸件数量或生产周期长度应明确说明。订单数量对价格有重大影响,长周期对应更低单件铸件成本。
所需零件数量非次要考量;不仅项目零件消耗决定所需工装类型,也定义特定铸造厂满足生产量能力。
许多铸造厂专精短期小批量“零工”生产,其他专注大批量生产。尽早定义需求有助确保与正确生产设施沟通。
3. 规范
行业标准规范为铸件客户提供建立几乎任何铸造应用标准工具。这些规范不排除客户技术人员可能要求特殊要求。偏离标准规范可能导致误解、成本增加、潜在供应商铸造厂被取消资格。若对规范主体条款(而非补充要求)持异议,所得铸件不能视为符合那些规范。
应用国际公认标准如ASTM指定确切铸造金属合金。铸件由两类金属生产:铁基(铁基)和非铁基(非铁基)。
铸钢是最常见铁基铸造金属,但根据所需物理性能也可用其他金属,包括不锈钢、可锻铁、球墨铁。铝和铜是最常用非铁基铸造金属。
力学性能可用单独浇铸或附着铸件试棒验证。获得力学性能代表金属质量,但不一定代表铸件本身性能,后者受凝固条件和热处理冷却速率影响——而这些又受铸件厚度、尺寸、形状影响。某些牌淬硬能力限制获得所需力学性能最大尺寸。
热处理
热处理用于标准化、均质化、增强特定合金性能。许多合金热处理是确保最终铸件达到规定最低物理性能的常规工艺。现代热处理炉常配温控装置甚至先进温度记录设备确保热处理步骤一致性质量。
某些情况可指定专业热处理(如火焰淬硬、表面淬硬等)作为供应商铸造厂额外工艺。
4. 致密性
金属部件致密性指不含杂质和/或间断程度,如砂夹杂、渣夹杂、大孔隙、收缩。不可能生产零缺陷铸件——只有不同程度缺陷铸件。铸件接受或拒收由按国际公认标准(如ASTM)检查零件决定,基于客户正式工程要求;接受拒收标准由供应商铸造厂和客户生产前协议定义。这些标准影响铸件成本和生产工艺。
5. 测试检验
生产后所有铸件应测试确保满足规范要求。铸件也检验尺寸精度、表面光洁度、物理性能、内部致密性、裂纹。许多应用测试强制;可能需额外测试确保满足材料规范或其他通用要求。
测试接受标准必须生产前清晰沟通商定。更严格测试条款增加总成本。为保持成本效益,测试接受条款应基于各应用精确要求。
检验铸件用两类测试:破坏性测试和无损检测。
破坏性测试
破坏性测试要求除所需零件外额外浇铸单独测试铸件。测试铸件再破坏目视确定内部致密性(夹杂体积、收缩、气体)。破坏性测试仅告知被测件状况,不保证其他未测件致密,但广泛实践中使用。若测试铸件可接受,假设同法生产铸件表现同等致密性可继续生产。
无损检测
无损检测方法用于铸件本身验证内外部致密性不损坏产品。方法包括目视检查、尺寸检查、液体渗透检测(LPI)、磁粉检测(MPI)、超声波检测(UT)、射线检查(X射线)。
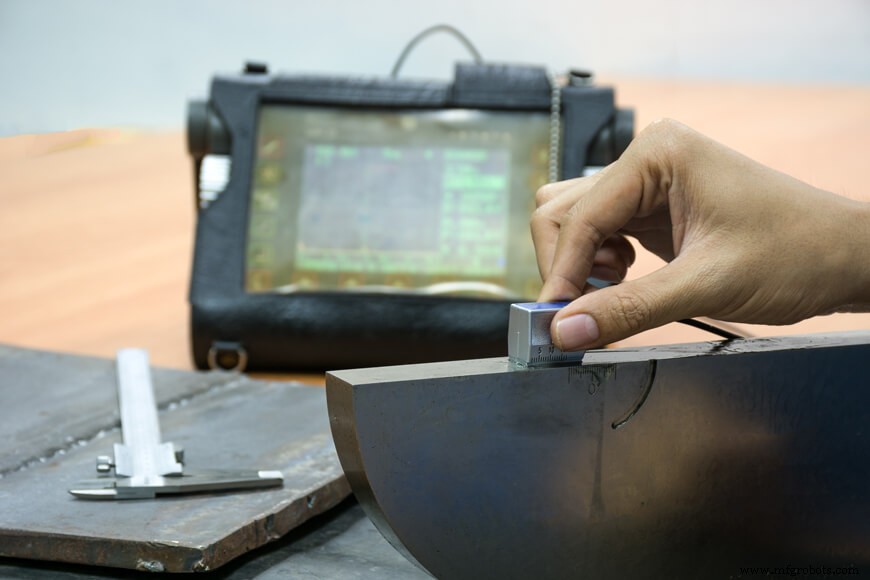
检验完成后,合格铸件有时直接发运客户,但更常进行后续加工。可能含专业热处理、喷漆、防锈油、其他表面处理(如热浸镀锌)、机加工。
6. 重量
任何铸件重要成本组成部分是材料。铸件重量越高,材料成本越高。可向铸造厂提供越详细零件重量数据,价格计算越准确可靠。
铸造厂不仅关心铸件净重(结果重量);更关心铸件毛重。毛重按填充模具所需熔融金属重量测量,模具含成品铸件及确保铸造工艺得合格铸件所需所有喂料材料(浇道、冒口等)。铸造厂铸件价格将显著受其铸造得率(铸造工艺效率及成品铸件重量除以浇入模具喂料金属重量)影响。
7. 型板
造模需型板,型板制作是生产型板工艺和行业。因型板是铸件模具,铸件不能优于制造它的型板。需严密公差或光滑铸件表面时,型板仔细设计、制造、精加工尤重要。
型板设备设计和成本可成客户与供应商铸造厂主要误解来源。需配合铸造厂生产机械制造新型板设备即使现有/旧设备可用、要求全芯盒代替半芯盒、需生产金属型板代替木型板、和/或安装型板需求而非散件型板使用,只是影响设备成本众多讨论领域几个。不可避免,最低铸件成本和最高铸件质量源自更复杂型板设备,产生最高型板成本。
8. 机加工
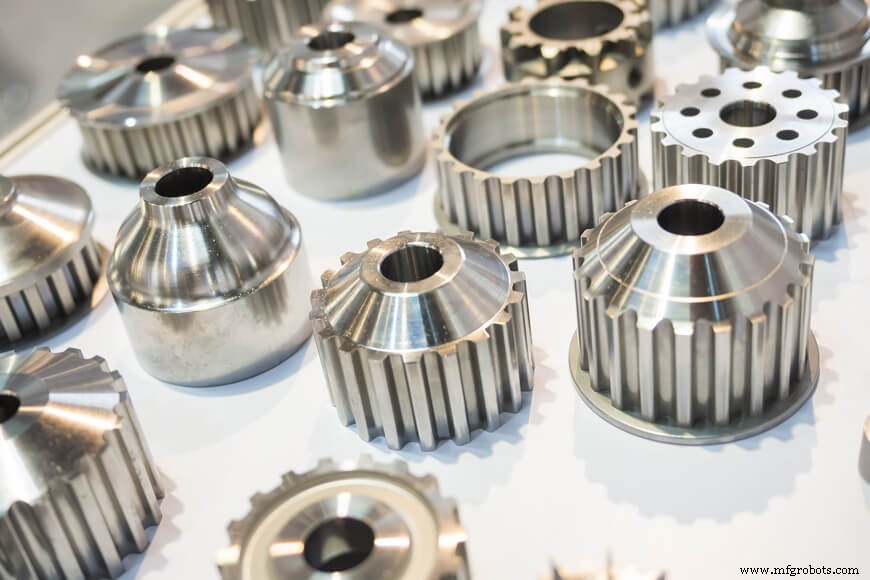
机械去除多余不需要材料过程称机加工,需高尺寸精度时是关键工艺。因此需时应为机加工预留额外材料作机加工余量,特别是零件或产品铸造有严密公差时。
公差指给定生产方法可达尺寸精度。模具膨胀、凝固收缩、热收缩均影响湿型砂铸造工艺成品零件公差。因此铸造态零件公差有极限。需更严密公差时常后续机加工。
非所有供应商铸造厂提供内部机加工,但它们负责生产能通过机加工转化满足零件特定要求铸件。为达成此目标,客户工程采购人员与铸件生产商须保持紧密关系。合作方式下须考虑以下要点:
- 铸造工艺及其优势局限,
- 机加工余量(粗切后留精加工材料量)确保所有机加工表面干净清理,
- 产品设计与夹具夹紧装置固定零件机加工关系,
- 材料规范和热处理选择,
- 生产零件数量。
每个铸件设计首次生产应检查确定所有机加工要求是否可达。一种方法制作样品铸件完整布局检查所有需机加工表面是否存在足够机加工余量。
简单设计可能不需铸件完整布局。但机加工尺寸更复杂情况,建议彻底检查铸件。可通过设计目标点和标记线指示所有机加工表面,确保生产所有阶段一致性。
9. 生产交货计划
交货需求沟通对找到满足短期长期需求合适车间至关重要。
除上述所有考量外,客户供应商双方知晓生产计划需求势在必行。例如,客户要求6周内交付生产零件,将显著限制愿意或能甚至报价此工作铸造厂数量——更别提可靠在此紧张时间表内生产。反之,客户寻找有兴趣铸造厂审查详细长期需求(如每年600件零件“x”,每单150件分批生产,初始生产不早于6个月),将发现更多有兴趣有能力方满足需求。
报价请求应在要求交货日期前尽早提出。因金属铸造工艺复杂,项目前置时间从订购铸件起至全产量交付轻易达24周。此时间含商业考量(财务行政)、型板工装制作、取样、检验、型板修改、(全)生产准备、生产、后生产工序等。
订购铸件
合作努力对成功外包金属铸造项目至关重要——供应商铸造厂应从设计早期阶段参与至制造产品交付。
供应商铸造厂审核报价请求后,将与客户共同评估所有成本确定产品目标。良好规划对铸造厂客户双方有利,铸造专家生产前评估项目推荐实现最经济方案最佳材料方法。
向铸造厂提供关于铸造需求最准确详细信息,客户可期待获得大量反馈、问题、一旦细节确认——感兴趣方报价。充分准备简化订购流程,节省时间降低产品错误概率。
制造工艺