


铸造型板与型板制作专家指南
铸造厂制作使用型板作为铸铁金属物体模型
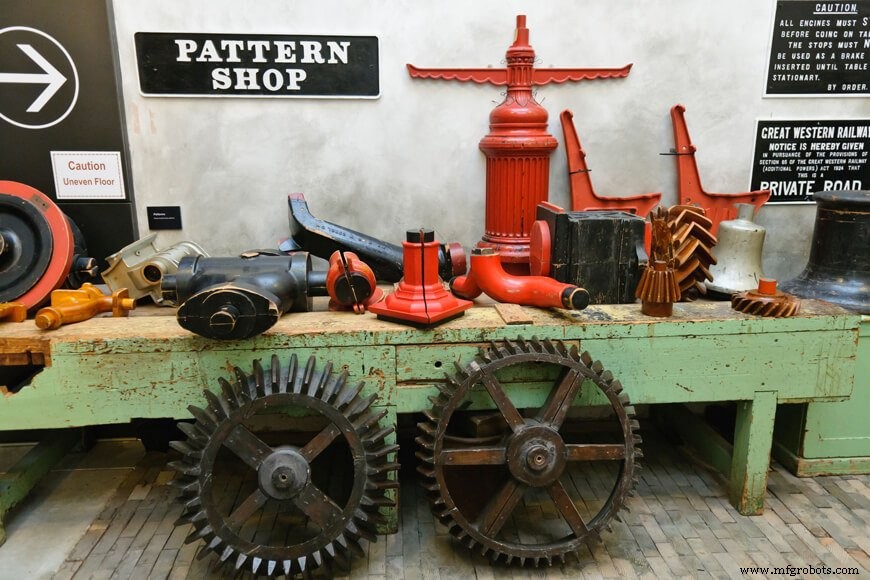
铸造是将液态金属浇入模具冷却凝固过程。铸造工艺可生产从艺术品到发动机零件一切。形状由模具型腔决定,但需东西塑造模具——这就是型板作用。
型板是待铸物体模型。型板在模具压印,液态金属浇入模具,金属按原型板形状凝固。
型板制作不像定义那么简单。除塑造模具型腔,型板必须提供精确尺寸、有退出模具型腔不破坏模具方法、补偿凝固收缩变形、包含浇冒系统将液态金属输送进模具。任何缺陷导致铸造失败。
做对所有因素需精密和不少计算。每个型板精心设计制造。
型板包含余量
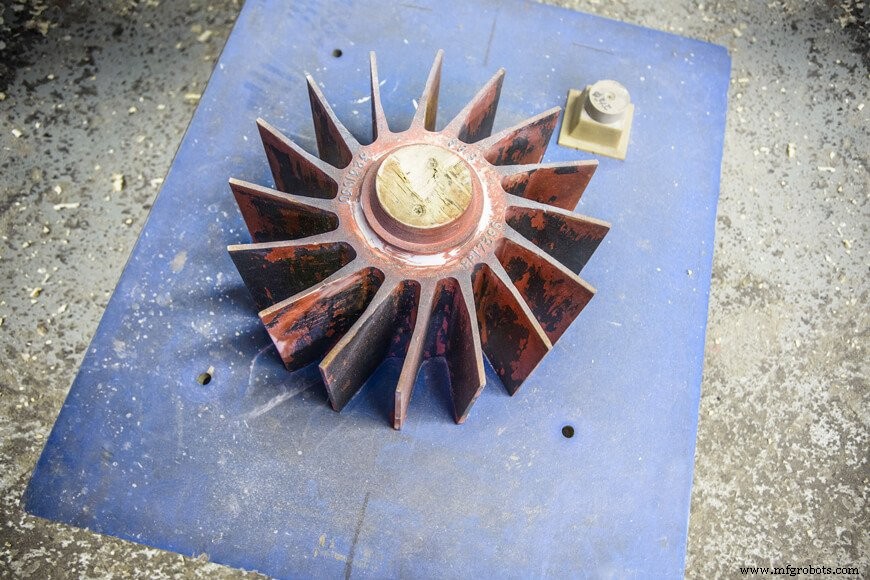
型板制作是设计型板艺术。是铸造过程首要最关键部分。
型板制作远不止制作想铸造形状精确复制品——型板制作者必须考虑模具类型和铸造金属特性。这些余量内置于型板:
-
拔模斜度
型板需从每个塑造模具抽出不破坏变形。拔模斜度是便于抽型锥度。确切锥度角度取决于型板复杂性、模具类型、表面类型。
-
收缩余量
像所有材料,金属冷却收缩。若型板按最终产品指定精确尺寸制作,铸件将小于要求。收缩余量补偿金属冷却收缩量。精确余量取决于铸造金属。
-
变形余量
型板可能故意变形补偿预期冷却变形。
-
机加工余量
一些铸件经机加工精加工。机加工铸件型板故意含多余材料补偿精加工阶段损耗材料。
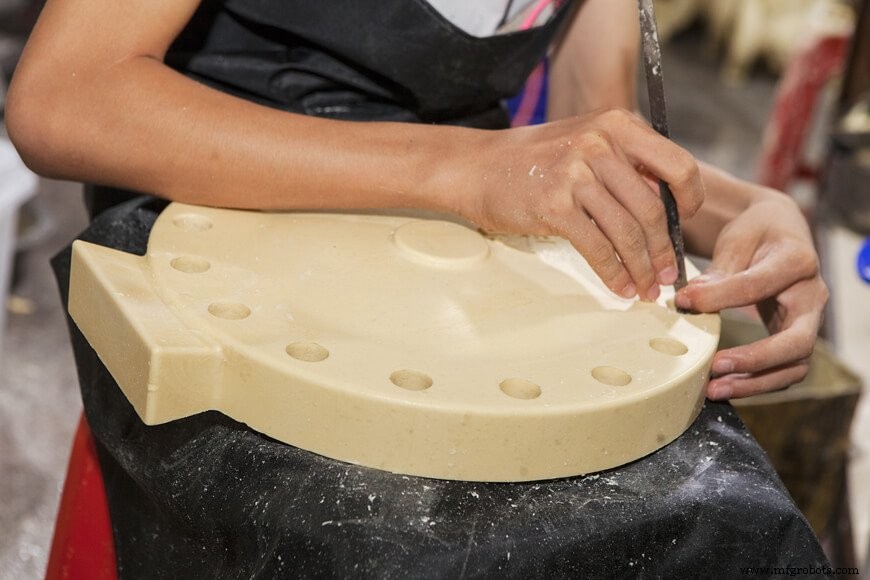
所有型板需要浇冒系统
每个型板含浇冒系统将液态金属输送至模具型腔。浇冒系统也调节金属进入模具速度——太快湍流液态金属冲蚀模具;太慢可能冷却前未完全填满型腔。
系统含若干互连部分:
-
浇杯
液态金属直接浇入浇杯/浇盆。帮助分离渣滓金属、减少湍流、保持正确流速。
-
浇道与横浇道
金属从浇杯流入锥形浇道,再经横浇道流入内浇口。
-
内浇口
金属经内浇口填充模具型腔。慢凝固铸件用小内浇口,快凝固铸件用大内浇口。内浇口需精心布局促进定向凝固。
-
冒口
冒口是防止收缩孔储库。冒口正常工作需比铸件冷却慢。
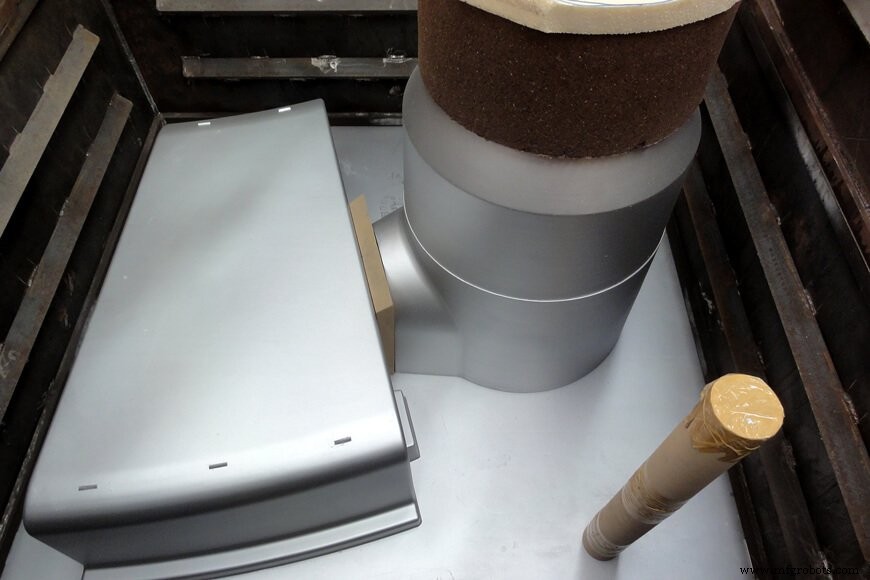
带浇道型板将浇冒系统融入主型板本体。或浇冒系统可手工开槽或用单独型板件添加。
不同型板类型
型板材料多样,含木材、金属、塑料、蜡。型板材料基于铸造产量和工艺选择。木和金属型板通常用砂铸,蜡很少用于除熔模铸造外任何情况。
型板复杂度因所需铸件尺寸、形状、数量而异。铸造厂现用许多型板类型;较常见包括:
-
散件型板
通常木制,为所需铸件单一表现,仅少量铸件时用因更复杂型板相关生产率可能非问题。散件型板造型时铸件喂料系统(内浇口、冒口等)通常手工开槽砂中。一些散件型板可分两半便于造型。
-
带浇道型板
常比散件型板复杂,带浇道或“安装”型板通常安装融入浇冒系统以提高生产率(消除手工开槽和其他造型步骤),增强模具可重复性,改善铸件整体质量。
-
合型板型板
虽常木制,这些型板也常铸造上箱(顶)和下箱(底)部分安装在板相对两侧加速造型。浇冒系统通常嵌入合型板,连同安装这些型板到特殊造型机夹具/配件。这些型板通常用于大产量保证额外较高成本制造此类型板合理、且生产一致性极重要场合。
-
熔模铸造模具
失蜡印模是熔模铸造厂制作模具实际型板。但这些印模从何而来?熔模铸造模具用于生产最终形成失蜡铸造模具蜡型板。每个蜡型板在失蜡铸造过程中销毁,每个铸件需一个,这些蜡型板在模具中生产。模具常为至少两部分复杂金属工具,内部型腔加工成所需蜡型板形状。蜡注入模具,冷却后模具分离取出单件蜡型板。像砂造型一样,金属芯子和其他件可组装进熔模铸造模具形成所需铸件内部空腔和其他复杂部分。
制造工艺