


砂型铸造详解:金属模具制造基础
如何用砂模形成复杂铸件
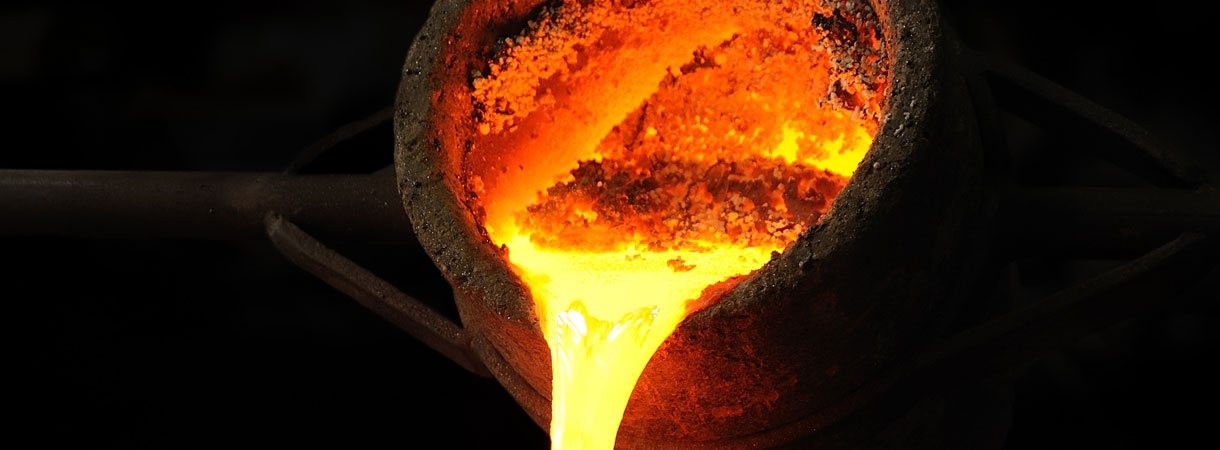
砂型铸造利用不可复用砂模成型金属铸件。一方面,铸造是欺骗性简单的制造工艺:在海滩堆沙堡的人都知道砂能做精细形状。但铸造厂面对熔融金属高温,成功须考虑许多因素。铸造制造从几盎司到数吨各尺寸金属部件。砂模可形成精细外表细节、内部砂芯和其他形状。几乎任何金属合金均可砂型铸造。在湿润砂中挖空腔,注入熔融金属,冷却成型。
什么是造型砂?
造型砂相较其他模具材料有三大优势:
- 廉价,
- 易回收,
- 耐极高温度。
砂型铸造是高熔点金属(钢、镍、钛)为数不多的可用工艺之一。因其柔韧性、耐热性、相对低成本,砂型铸造是应用最广泛的铸造工艺。
铸件由液态金属浇注入模具型腔生产。铸造成功需模具型腔保持形状直到金属冷却完全凝固。纯砂易散,但造型砂含粘结材料,增强耐热保形能力。
湿砂(砂、粉煤、膨润土、水混合物)传统用于砂型铸造,但现代化学粘结造型系统日益普及。最广泛用的铸造砂是硅砂(SiO2)。
造型砂性能
强度
砂模在机械应力条件下保持几何形状的能力。
透气性
砂模允许铸造过程中气体和蒸汽逸出的能力。
水分含量
水分影响模具强度和透气性:水分过少模具易散,过多导致蒸汽气泡夹带在铸件中。
流动性
砂填充模型微小型腔的能力。高流动性创建更精确模具,利于精细铸件。
粒度
砂粒个体尺寸大小。
粒形
基于圆度评估砂粒个体形状。铸造砂一般用三类粒形:
- 圆粒砂粘结强度较差,但流动性和表面光洁度好。
- 棱角砂因咬合粘结强度大,但流动性和透气性不如圆粒砂。
- 次棱角砂折中。强度优于圆粒、透气性较低;强度低于棱角、透气性较好。
崩解性
砂混合物在力作用下崩解的能力。较大崩解性允许金属铸件凝固收缩时自由收缩,无热裂开裂风险。
耐火度
熔融金属浇注时模具不得熔化、燃烧、开裂。耐火度衡量造型砂耐极端高温能力。
再利用性
造型砂经砂处理后复用生产后续砂型铸件的能力。
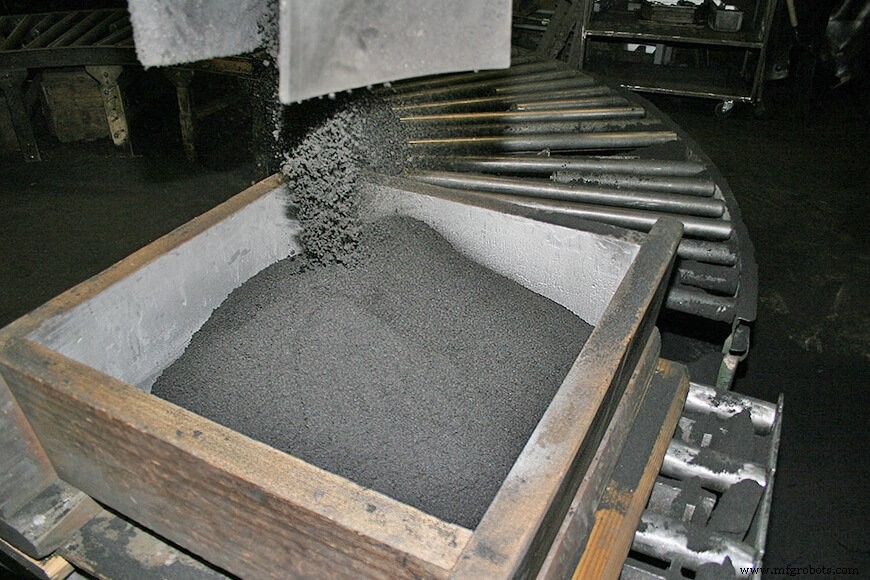
许多造型砂性能取决于砂粒尺寸和分布:细粒增强模具强度,粗粒透气性好。细砂提供良好表面光洁度但透气性低,粗砂反之。
特殊添加剂或粘结剂可加入砂、粘土、水基本骨料增加内聚力。粘结剂可为有机或无机。常用粘结剂包括谷物、沥青粉、海煤、吉尔索尼特、燃油、木粉、硅粉、氧化铁、珠光体、糖蜜、糊精、专有材料。
寻找完美组合非易事。砂骨料某些性能相互矛盾:崩解性大则强度低,强度大则崩解性低。常需权衡妥协,达成特定零件和铸造应用的适当性能妥协。精确控制造型砂性能至关重要,砂实验室成现代铸造厂常见配置。
砂型铸造模具组成
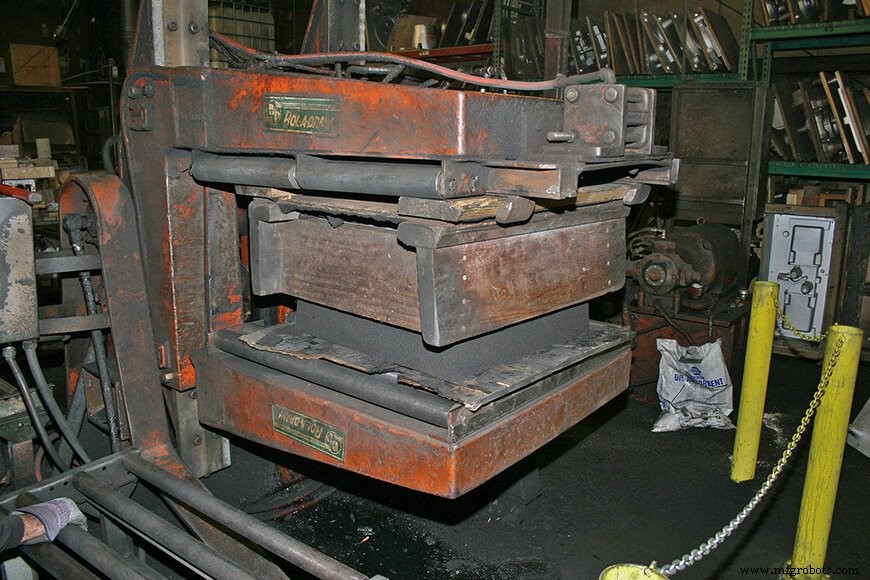
金属铸件由生产它的模具成型——好模具是好铸件前提。模具多部件协同影响最终产品。
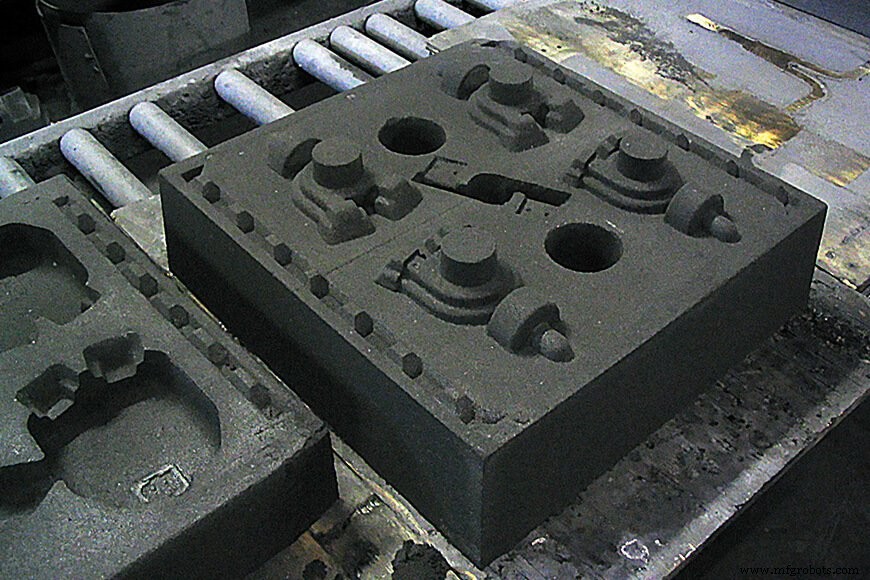
模具型腔由模型成型,模型是零件全尺寸模型,在砂模留下印痕。某些内表面不在模型中,由单独砂芯创建。
砂芯是插入模具塑造铸件内部的砂形状,包括孔、通道等特征。砂芯通常用造型砂制成以便从铸件摇出。砂芯座是添加在模型、砂芯或模具上定位支撑砂芯的区域。
支撑铁提供进一步砂芯支撑——夹在砂芯和型腔表面间的小金属件。为维持支撑,支撑铁须由同或更高熔点金属组成。凝固后支撑铁被包裹在铸件内部。
砂芯可用许多与砂模相同方法生产:模具由模型成型,砂芯由芯盒成型;芯盒类似模具,可用木、塑料、金属制造。芯盒也可含多型腔生产多个相同砂芯。
冒口是模具内额外空腔,容纳多余金属。随铸件凝固收缩,冒口向型腔补缩熔融金属,防止主铸件形成收缩孔。
整个砂模装在称为砂箱的盒内。典型两箱砂模中,上半(含模型上半、砂箱上半、砂芯)称顶箱。下半称底箱。分型线是分隔顶箱底箱的线或面。
如何制作砂型铸件
砂型铸造四基本步骤:组装砂模、浇注液态金属、冷却、打碎砂模取出铸件。当然过程比听起来复杂。
模具组装第一步:底箱部分填砂。模型、砂芯座、砂芯、浇注系统置于分型线附近。顶箱组装到底箱。额外砂倒入顶箱覆盖模型、砂芯、浇注系统,随后振动或机械压实砂。刮板刮除多余砂。
模具成型后,顶箱从底箱分离以便从模具提取模型。
模型拔出小心进行,避免破坏或扭曲新形成型腔。通过设计拔模斜度实现:垂直于分型线的垂直锥度。拔模斜度通常至少1°。模型表面越粗糙,需提供越大拔模斜度。
注入液态金属前,完整模具需准备:型腔常涂模具涂料助铸件脱模。定位砂芯,添加底箱绳等额外模具材料防跑火,合箱牢固夹紧;顶箱底箱靠销和导轨保持对齐。
模具半箱必须保持稳固,防液态金属从分型线渗漏。浇注无箱模具前,常在模具周围放木或金属浇注套筒,顶部加重防顶箱上浮。
熔融金属通过浇注系统进入型腔:熔融金属注入浇杯,经浇道(浇注系统垂直部分),再经横浇道(水平部分)。积聚气体和置换空气经排气孔逸出。金属从横浇道进入型腔的多个点称内浇口。
铸件冷却后,从砂模打出。清除铸件上砂的过程称落砂。铸件可人工或自动化机械取出。振动台和滚筒常用。
基础工艺因模型、砂箱类型、机械化程度有变体:
- 台式造型适合小件。全过程在便利高度工作台进行。
- 地式造型用于中大件。顾名思义,浇注前模具置于地面。
- 机械造型用于大批量生产。机械造型省人工、精度高、均匀性好,能高速维持窄公差。造型机主要操作:造型砂压实、翻箱、制浇口、振动拔模。
造型砂回收
落砂清理完铸件后,砂块冷却粉碎。所有颗粒和金属粒去除,常借助磁场。所有砂和成分经振动筛、旋转筛、振动筛筛分。清洁砂可重新引入造型砂生产周期起始。
造型砂在混砂机制备,混合砂、粘结剂、水。通气器配合松砂利于造型。
备好砂用斗车或皮带输送机送至造型区,成型砂模;砂模可置地面或输送至浇注工位。浇注后,铸件在落砂工位从粘砂中取出。用砂转回储砂仓,由皮带输送机或其他方式。
铸造砂典型通过多生产周期回收再利用。行业估算年用砂约1亿吨。其中仅400-700万吨废弃,甚至废砂常被其他行业回收。
砂型造型工艺和方法
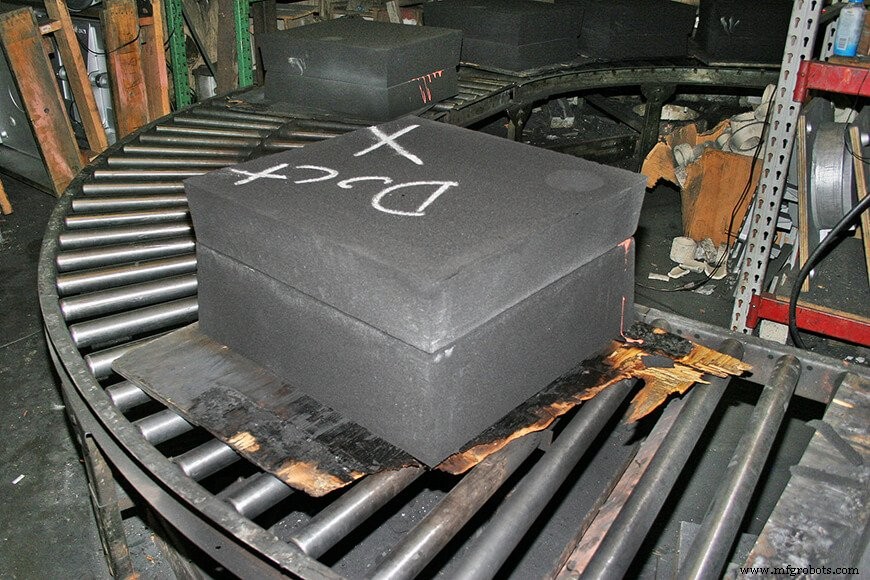
湿砂模
典型湿砂混合物含89%砂、4%水、7%粘土。湿砂因低成本和可靠综合性能成行业宠儿。湿砂中“湿”指浇注时混合物水分含量。
湿砂模强度满足大多数砂型铸造应用。也提供良好崩解性、透气性、再利用性。主要困难源于水分含量。过多水分导致铸件缺陷,水分容限取决于铸造金属。
冷固工艺
工业砂型铸造有时用非传统粘结剂。常规粘结剂需加热固化,替代粘结剂混砂时室温化学反应粘结——故称冷固工艺。技术先进,这些相对较新砂型铸造工艺日益流行。冷固工艺比湿砂模贵,但生产铸件尺寸精度极高。
壳型铸造
壳型铸造是大批量生产和光滑表面的相对较新模具技术;二战时德国首用。模料为干细硅砂、极少粘土、3-8%热固性树脂(酚醛或硅脂)。模料落在加热模板上,形成约6mm硬壳。为完全固化壳,须加热至440-650°F(230-350℃)数分钟。
定制铸造服务
Reliance Foundry与客户协作,为每个定制铸件设计模型和造型方法。索取报价了解我们铸造服务如何匹配您项目需求。
相关文章
- 深度铸造指南:铸件一生系列
- American Foundry Society. “Sand Molding Processes”.
图片来源
- 模箱填砂:OKFoundry, CC BY 2.0, via Flickr
- 顶箱从模箱拔出:OKFoundry, CC BY 2.0, via Flickr
- 开放砂模:OKFoundry, CC BY 2.0, via Flickr
- 合箱:OKFoundry, CC BY 2.0, via Flickr
制造工艺