


镜面抛光技术:让机加工零件绽放耀眼光泽
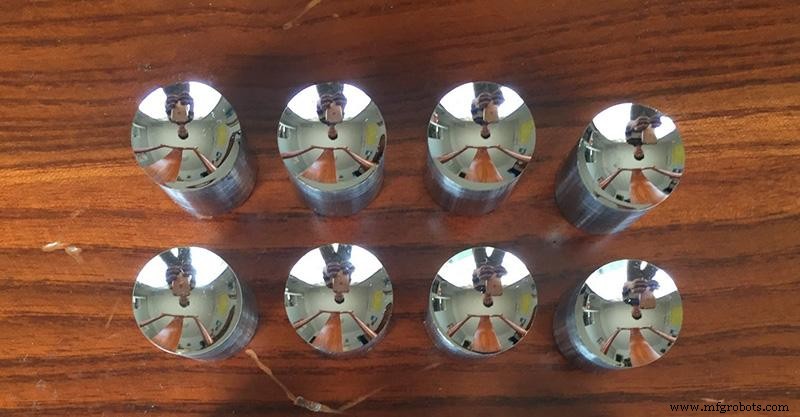
凭借精湛抛光技术,一件 SUS304 零件在几分钟内变身耀眼镜面。
精密零件抛光通常用油石条、羊毛轮、砂纸等,通过材料表面塑性变形去除工件表面凸起获得光滑表面。以手工操作为主。超精抛光法适用于高表面质量要求场景。超精抛光使用专用研磨工具,在含磨料抛光液中压紧工件加工表面高速旋转。抛光可达 Ra0.008 μm 表面粗糙度。
抛光常用工具与规格
1) 模具抛光常用工具:砂纸、油石、胶带毡轮、研磨膏、合金锉、金刚石磨针、竹片、纤维油石、圆形旋转磨床。
2) 砂纸:150#、180#、320#、400#、600#、800#、1000#、1200#、1500#
3) 油石:120#、220#、400#、600#
4) 胶带毡轮:圆柱形、圆锥形、方头
5) 研磨膏:1#白、3#黄、6#橙、9#绿、15#蓝、25#褐、35#红、60#紫
6) 锉刀:方、圆、扁、三角等形状
7) 金刚石磨针:通常 3/32 或 1/8 柄,具圆波形、圆柱形、长直圆柱形、长圆锥形
8) 竹片:各形状适配操作员与模具形状,功能是压紧砂纸在工件上磨削以达标表面粗糙度
9) 纤维油石:200#黑、400#蓝、600#白、800#红
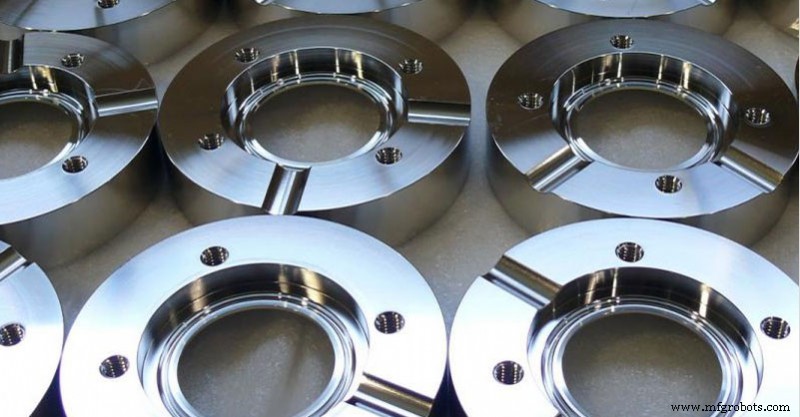
抛光工艺流程
(1) 粗抛光
精铣、EDM、磨削后的表面,可用 35000~40000r/min 转面抛光机抛光。随后人工油石打磨,条形油石加煤油作润滑/冷却。使用顺序:
180#→240#→320#→400#→600#→800#→1000#.
(2) 半精抛光
半精抛光主要用砂纸和煤油。砂纸号数:
400#→600#→800#→1000#→1200#→1500#.
实际上 #1500 砂纸仅适用淬硬模具钢(>52HRC),不适用预硬钢,因可能损伤预硬钢表面、达不到预期抛光效果。
(3) 精抛光
精抛光主要用金刚石抛光膏。若抛光布轮混合金刚石磨粉或膏研磨,常规研磨序列:
9μm(1800#)→6μm(3000#)→3μm(8000#)
9μm 金刚石膏配抛光布轮可去除 1200# 和 1500# 砂纸留下的毛发状磨痕。随后用粘性毡轮配金刚石膏抛光,序列:
1μm(14000#)→1/2μm(60000#)→1/4μm(100000#)
(4) 抛光工作环境
抛光工艺应在两个独立工位分别进行:粗磨工位与精抛工位分离,并注意清除上道工序残留在工件表面的砂粒。
通常油石粗抛至 1200# 砂纸后,工件需转移至无尘室抛光,确保空气中粉尘不吸附模具表面。精度要求 ≥1μm(含 1μm)的抛光工序可在洁净抛光室进行。更高精度抛光必须在绝对洁净空间,因灰尘、烟雾、皮屑、唾液均可能报废高精度抛光表面。
抛光完成后,工件表面须防尘保护。停止抛光时,仔细清除所有磨料与润滑剂,确保表面洁净,再喷涂一层模具防锈涂层。
影响表面抛光的因素
(1) 工件表面状况
材料加工过程中,表层因热、内应力等因素受损,不当切削参数影响抛光效果。EDM 后表面比机加工或热处理后表面更难磨削。故 EDM 结束前应精加工,否则表面形成硬化薄层。若 EDM 精加工规则选得不当,热影响层深度可达 0.4mm。硬化薄层硬度高于基体,必须去除。因此最好增加粗磨工序为抛光打好基础。
(2) 钢材质量
优质钢材是良好抛光质量前提,钢材中各类夹杂物与气孔影响抛光效果。为达良好抛光效果,工件加工初期须标注抛光表面粗糙度。确定需镜面抛光的工件,必须选用抛光性能良好且已热处理的钢材,否则达不到预期效果。
(3) 热处理工艺
热处理不当导致钢材表面硬度不均或特性差异,将造成抛光困难。
(4) 抛光技术
抛光主要靠人工,人为技术仍是影响抛光质量主因。
普遍认为抛光技术影响表面粗糙度。实则良好抛光技术必须匹配优质钢材与正确热处理工艺,方得满意抛光效果。反之,抛光技术不好,钢材再好也无法达成镜面效果。
抛光常见问题解决方案
(1) 过度抛光
日常抛光最大问题是“过度抛光”,即抛光时间越长、模具表面质量越差。过度抛光两大现象:“橙皮纹”与“麻点”。多发生在机械抛光中。
(2) 工件出现“橙皮纹”原因
表面不规则粗糙称“橙皮纹”。成因很多,最常见是模具表面过热或渗碳、抛光压力过大、时间过长。如用抛光轮抛光,抛光轮产热易致“橙皮纹”。硬钢耐较高抛光压力,软钢易过度抛光。研究表明过度抛光时间随钢材硬度变化。
(3) 消除工件“橙皮纹”对策
发现表面抛光不良,许多人会增压延时,往往适得其反。补救方法:
1) 去除缺陷表面,砂粒粗细比前一道略粗,重新磨削,抛光压力低于前一次。
2) 在比回火温度低 25°C 下应力消除。用最细砂号磨削至满意,最后用更轻力抛光。
(4) 工件表面“麻点”成因
钢材中非金属杂质(通常为硬脆氧化物)在抛光时被从钢表面拉出形成坑洼/点蚀。主要因素:
1) 抛光压力过大、时间过长。
2) 钢材纯净度不足、硬质杂质含量高。
3) 模具表面生锈。
4) 黑皮未清除。
(5) 消除工件点蚀对策
1) 仔细重磨表面,砂粒粗细比原用粗一级。抛光前最后一道磨削用软锐油石,再进入抛光。
2) 砂粒 <1mm 时避免用最软抛光工具。
3) 采用最短抛光时间、最小抛光力度。
制造工艺