


薄壁零件加工精度提升策略与最佳实践
薄壁零件具有重量轻、节省材料、结构紧凑等特点。加工薄壁零件需掌握其加工精度及相关注意事项。以下为您带来薄壁零件加工精度影响因素及改进措施。
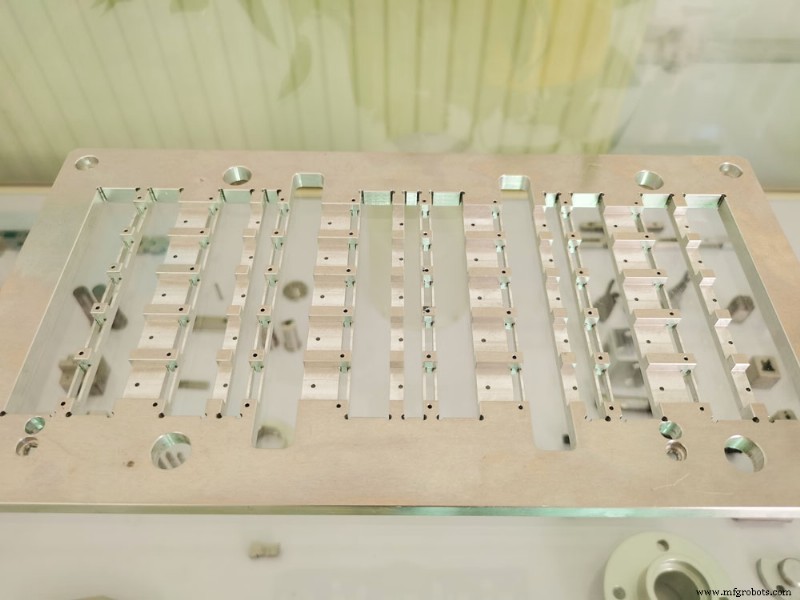
影响薄壁零件加工精度的因素
(1) 易受力变形
工件壁薄,在夹紧力作用下易发生变形,影响尺寸精度和形位精度。
(2) 易产生热变形
工件壁薄,切削热导致热变形,难以控制工件尺寸。
(3) 易振动变形
切削力(特别是径向切削力)作用下易产生振动变形,影响尺寸精度、形位精度和表面粗糙度。
提高薄壁零件加工精度的措施
为提高产品合格率,我们综合考虑工件装夹、刀具几何参数、编程等方面,实践证明能有效提升零件精度、保证产品质量。
1. 利用零件整体刚性加工薄壁件
壁厚减小导致刚性下降、加工变形增加。切削时尽量利用未加工部分作为切削部分的支撑,使切削处于较好刚性状态。如:型腔内有加强筋的腔体零件。加工时铣刀从毛坯中间螺旋切入,减小垂直分力对加强筋压力,铣削至深度方向尺寸后,再从中间向四周延伸至侧壁。型腔深度大时按上述方法分层多次加工。此法能有效减小切削变形及其影响,降低因刚性下降引起的切削振动。
2. 采用辅助支撑
薄壁型腔零件加工关键是解决夹紧力引起的变形。可在型腔内加装轮胎(橡胶轮胎或杜拉轮胎)增加零件刚性、抑制变形;或用石蜡、低熔点合金填充法工艺加强支撑,达到减少变形、提高精度目的。
3. 设计工艺加强筋提高刚性
给薄壁零件增加工艺筋增强刚性是工艺设计常用方法之一。
4. 对称分层铣削,使应力均匀释放
毛坯初始残余应力对称释放可有效减小加工变形。需两面加工的板类零件,采用上下等量去除原则,轮流加工:先去除上平面 δ 余量,翻面再去除另一面 δ 余量。加工时按逐次递减余量原则,翻面次数越多,应力释放越彻底,加工后变形越小。
5. 优化刀具切削方式
刀具切削方式直接影响零件加工变形。如垂直进刀法对加强筋有向下压力致使弯曲变形;水平进刀法对侧壁有挤压效应,刀具刚性不足时会掉刀,影响加工精度。
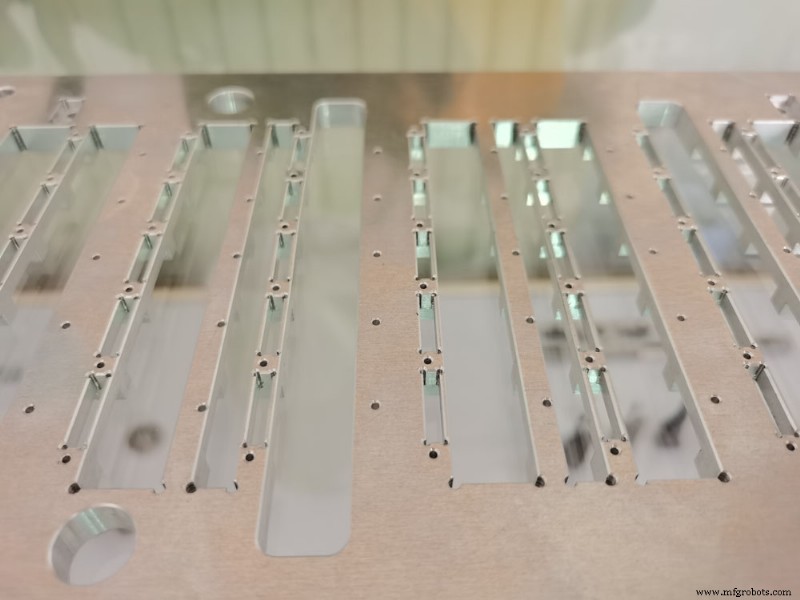
6. 采用CNC高速加工
随着CNC机床普及,许多控制薄壁零件变形的措施可固化为程序,避免因操作员不同造成质量差异。高精度薄壁零件可采用CNC高速加工控制变形。高速加工采用“小切深、快进给”方式,刀具高速旋转瞬间接触工件使工件表面软化,切屑变片状,切削力迅速下降,加工变得轻快;同时切削热随切屑迅速带走,工件表面基本保持常温,从而消除加工引起的变形。
7. 热处理消除应力
薄壁零件加工过程中易因应力释放变形。工艺常分粗加工和精加工,粗加工后进行应力消除热处理,即粗加工-消除应力热处理-精加工工艺。严重变形高精度零件需安排半精加工并多次消除应力。此外,振动消除应力和深冷处理消除应力效果也好,但应用范围有待推广。
8. 合理选择工件定位夹紧方式
为控制加工变形,除优化工艺方法外,还需合理选择工件夹紧方式,减小夹紧力对变形的影响。
制造工艺