


机加工金属零件表面处理专业工艺指南
金属加工零件表面处理是改变金属产品表面性能的工艺过程,旨在提供耐腐蚀性、反射率、电阻率和导电性等功能。表面划痕源于刀具锋利度、类型及工件材料。虽有时可忽略,但通常需经过一道或多道后续工序才能获得真正“成品”表面。常见金属表面处理可分为四大类:
- 机械表面处理:喷砂、抛丸、抛光、滚压、拉丝、喷涂、涂油等。
- 化学表面处理:发蓝发黑、磷化、酸洗、各类金属及合金无电镀、TD处理、QPQ处理、化学氧化等。
- 电化学表面处理:阳极氧化、电化学抛光、电镀等。
- 现代表面处理:化学气相沉积(CVD)、物理气相沉积(PVD)、离子注入、离子镀、激光表面处理等。
表面处理是通过人工方法在基体表面形成一层力学、物理和化学性能与基体不同的表层。其目的是满足产品耐腐蚀、耐磨、装饰或其他特殊功能需求。金属零件表面精加工技术旨在修复常规使用或生产过程中的金属制品,以下简述几种主要精加工工艺使表面达到完美效果。
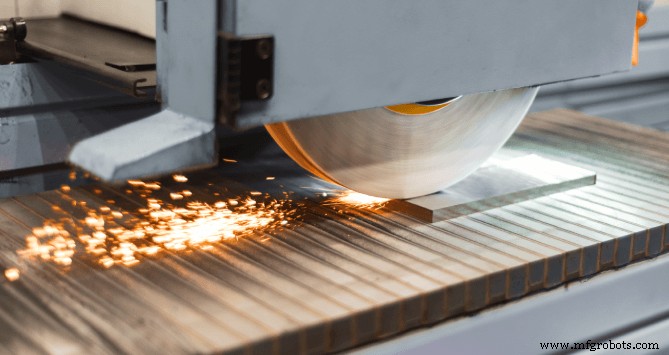
砂纸打磨抛光
包括手工在金属表面摩擦砂纸,可使用任何研磨材料。打磨是利用研磨颗粒与工件表面摩擦产生随机非线性表面纹理的方法。砂砾是去除金属表面粗糙度、尖峰和不平整的切削成分。将不同研磨介质粘贴在背纸或背板上。切削颗粒大小称为“粒度号”:粒度号越高,颗粒越小越细,可获得越精细的表面光洁度。
极粗磨料可快速去除大量材料,细磨料可实现镜面抛光效果。通常用水或其他润滑剂冲走材料并暴露新切削面。打磨特别适合弧面或曲面,但不适合极窄角落或深槽。
超声波抛光
制作塑料注塑模具或压铸模具时,通常需精细抛光型腔以获得精美成品。但模具钢经热处理硬度高,抛光困难,且难以深入孔洞、深槽等复杂形状。此时采用超声波抛光。将软质细尖工具安装在以 30 kHz 振动的超声波主轴上,配合研磨浆料介质,工具尖端不实际接触工件表面,但产生压力波安全作用于表面形成精细抛光。该技术甚至适用于硬化钢,工件损伤可能性极小。
振动研磨与滚桶抛光
两者均使用研磨介质,但磨料呈“松散”状态,不固定在背纸上。根据工件和表面处理要求,可使用石榴石、核桃壳、石料或砂砾等多种介质。
滚桶抛光时,将零件与研磨颗粒放入箱或桶中旋转随机混合。常用于“去毛刺”,即去除加工后零件边缘残留的尖锐金属点。振动研磨类似,但零件和磨料在槽中振动以增强切削效果。振动和滚桶法最适合小尺寸工件,不适合大面积表面。
喷砂处理
喷砂以水和压缩空气为动力形成高速射流,将喷射材料(铜矿砂、石英砂、刚玉砂、铁砂、海南砂)高速喷射到工件表面,改变工件外表面外观或形状。磨料对工件表面的冲击和切削作用使表面获得一定清洁度和不同粗糙度,改善表面力学性能,提高疲劳强度,增强耐腐蚀性,增加与涂层的附着力,延长涂层耐久性。
与其他清洁工艺(如酸洗、工具清洗)相比,喷砂工艺特点:
- 喷砂是最彻底、通用、快速、高效的清洁方法。
- 喷砂可在不同粗糙度间任意选择,其他工艺难以实现。手工抛光虽能制造粗糙面但速度太慢,化学溶剂清洗会使表面过于光滑不利于涂层结合。
抛光/镜面抛光
金属抛光技术利用研磨材料和抛光工具改善金属产品表面。在釉面、基础、中级等不同抛光工艺中,使用抛光轮和镜面可提高抛光效率,从而提升成品精度和尺寸。抛光不能提高工件尺寸精度或几何精度,旨在获得光滑表面或镜面光泽,有时也用于消光(哑光)。采用 Ra、Rb、Rc 等国际标准判定产品表面粗糙度等级。
具体方法取决于金属表面性质、尺寸和位置,当然还有其他精加工工艺,如珩磨、阳极氧化、电镀、粉末涂层、镀锌、镀铬、镀镍、镀钛、镀银等。
制造工艺