


电渣焊原理、工艺、应用与优缺点详解
电渣焊 (ESW) 概述
电渣焊是一种利用熔渣电阻热作为热源的立焊工艺。起弧阶段属熔化极电弧焊,熔渣形成后转为电阻焊,因此属电弧-电阻复合热源焊接。因焊缝垂直向上成形,属单面焊双面成形的立向焊接方法,广泛用于厚板对接焊。
基本原理
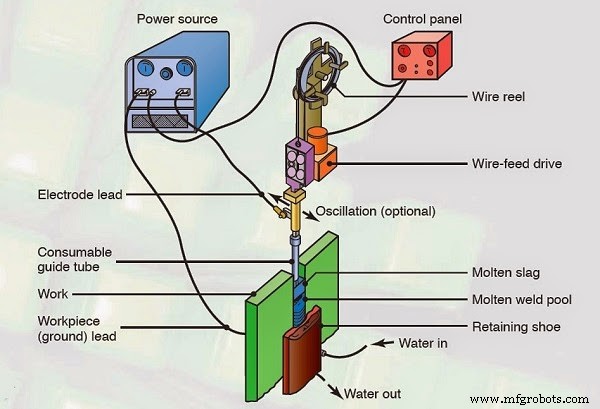
焊接初期,焊丝与工件间引燃电弧,熔化焊剂形成熔渣池;随后熔渣电阻热成为主要热源,持续熔化焊丝与母材边缘。熔渣保护熔池金属,冷却后形成致密焊缝。水冷铜滑块随焊接上移,限制熔池并强制凝固。
焊接工艺流程
- 组装与定位:工件垂直固定,留 20–40 mm 间隙(视板厚),底部垫板封闭。
- 起弧引渣:焊丝伸出 20–30 mm,接触起弧板引燃电弧,投入焊剂,形成 30–50 mm 深熔渣层。
- 稳定焊接:铜滑块夹紧,自动送丝、摆动,熔渣电阻热熔化焊丝与坡口,熔池金属在铜滑块冷却下结晶成形。
- 收弧结束:焊至顶部后停止送丝,熔渣熔深减小,最终熄弧冷却。
主要应用领域
- 厚度 30–300 mm(甚至更厚)的中低碳钢、低合金钢板对接焊(锅炉、压力容器、船体、储罐、重型机械结构件)。
- 大型铸锭、锻件拼接;厚壁大直径管道纵环缝焊接。
- 建筑钢结构箱形柱、H型钢腹板与翼缘焊接。
优缺点评析
优点
- 单道焊透深度大:可一次焊透 300 mm 以上厚板,无需多层多道,效率极高。
- 热输入集中、冷却慢:无冷裂纹倾向,焊缝氢含量低,无气孔、夹渣缺陷。
- 变形小:对称受热,角变形、波浪变形可控。
- 焊前准备简单:无需精密坡口加工,节省工时成本。
- 易自动化:工艺参数稳定,操作技能要求相对较低。
缺点
- 热影响区宽、过热倾向重:粗大柱状晶降低韧性,需焊后正火或调质热处理。
- 仅限立焊位置:平焊、横焊、仰焊不可行,工件结构受限。
- 设备笨重、一次性投入大:专用焊机、滑块、送丝机构成本高。
- 不适合薄板(<16 mm)及高合金钢、有色金属:易烧穿或产生热裂纹。
- 焊接过程中熔渣导电性波动可能造成工艺不稳定。
电渣焊凭借“单道焊透厚板、高效率、低成本”的核心优势,长期占据重型制造厚板立焊的主导地位。针对粗晶热影响区韧性下降问题,现代工艺常结合窄间隙埋弧焊、窄间隙 MIG/MAG 焊或焊后热处理/焊接热输入控制技术,实现厚板焊接的质量与效率平衡。
制造工艺
- 水射流与磨料水射流加工:原理、设备、工艺、应用及优劣势详解
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 激光束加工:原理、设备、工艺流程、应用与优劣势全景解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 等离子弧焊 (PAW) 原理、分类、设备、应用与优劣势全解析
- 铝热焊 (Thermite Welding) 原理、设备、工艺流程与优缺点详解
- 固相焊原理、分类、应用与优缺点全景解析
- 摩擦搅拌焊 (FSW) 原理、工艺、应用与优缺点深度解析
- MIG焊接(气体保护熔化极电弧焊)原理、优势与局限全解析
- 电渣焊(ESW)应用、优势与局限:厚板垂直焊利器