


ECS G83深孔钻削清理循环:精密高效钻孔
ECS G83深孔钻削清理循环
该循环常用于钻深孔。第一次钻头到达INI定义深度。然后快速退回RAP位置。下一次钻头前进INI + IND量。再退回RAP。重复此操作,每次减少增量IND,直到达到ENT深度。
注意: 当增量减小到小于IND时,将强制等于IND。
循环数据输入在MDI和编辑模式下,通过以下按键序列激活:
编程格式
G83 <ENT=..> <RAP=..> <RAL=..> <INI=..> <IND=..>
参数详解
| 参数 | 说明 |
|---|---|
| ENT | 以工作进给到达的深度位置 |
| RAP | 循环开始时快速移动到达的位置 |
| RAL | 循环结束时快速移动到达的位置 |
| INI | 初始钻削深度[mm] |
| IND | 钻削增量[mm] |
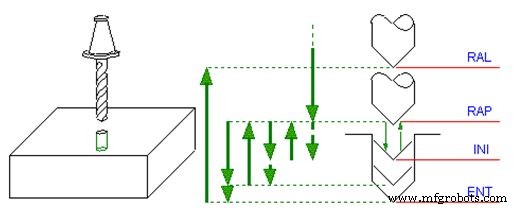
动作序列
- 快速移动到RAP平面
- 工作进给钻削到INI深度
- 快速退回到RAP平面(排屑、冷却)
- 工作进给钻削到INI+IND深度
- 快速退回RAP
- 重复,每次钻削深度增加IND,直到达到ENT
- 最后一次到达ENT后,快速退回RAL平面
参数设置建议
- INI:首刀深度,通常3-5mm或刀具直径1-2倍
- IND:后续每刀增量,通常2-4mm,随深度增加可适当减小
- RAP:高于工件面2-5mm,便于切削液冲刷排屑
- RAL:安全高度,通常工件面上方10-20mm
G83是标准深孔钻削循环,适合钢件等长屑材料,排屑可靠但周期较长。
数控机床