


ECS G83/r深孔钻削带停顿循环:高效断屑钻削
ECS G83/r带停顿深孔钻削循环
该循环与深孔钻削G83的区别:
- 每个钻削步骤结束执行TIM秒停顿以断屑
- 停顿结束后钻头不快速退回RAP位置,而是立即开始下一步钻削
循环数据输入在MDI和编辑模式下,通过以下按键序列激活:
编程格式
G83 <ENT=..> <RAP=..> <RAL=..> <INI=..> <IND=..> <TIM=..>
参数详解
| 参数 | 说明 |
|---|---|
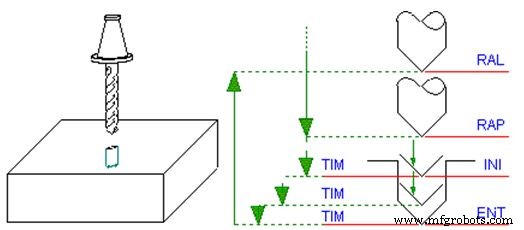
| ENT | 以工作进给到达的深度位置 |
| RAP | 循环开始时快速移动到达的位置 |
| RAL | 循环结束时快速移动到达的位置 |
| INI | 初始钻削深度[mm] |
| IND | 钻削增量[mm] |
| TIM | 停顿时间[秒] |
动作序列
- 快速移动到RAP平面
- 工作进给钻削INI深度
- 停顿TIM秒断屑
- 不退回RAP,直接继续钻削INI+IND深度
- 重复步骤3-4,每次增量IND,直到达到ENT深度
- 快速返回到RAL平面
G83 vs G83/r对比
| 特性 | G83标准深孔 | G83/r带停顿 |
|---|---|---|
| 退刀方式 | 每次退回RAP平面 | 不退回,原地停顿 |
| 断屑方式 | 靠退刀排屑 | 靠停顿断屑 |
| 效率 | 较低(往返行程长) | 较高(减少空行程) |
| 适用材料 | 长屑材料 | 易断屑材料/配合断屑槽 |
G83/r适合铸铁、青铜等易断屑材料的深孔加工,显著缩短循环时间。
数控机床