


消失模铸造系统:精密金属模具生产
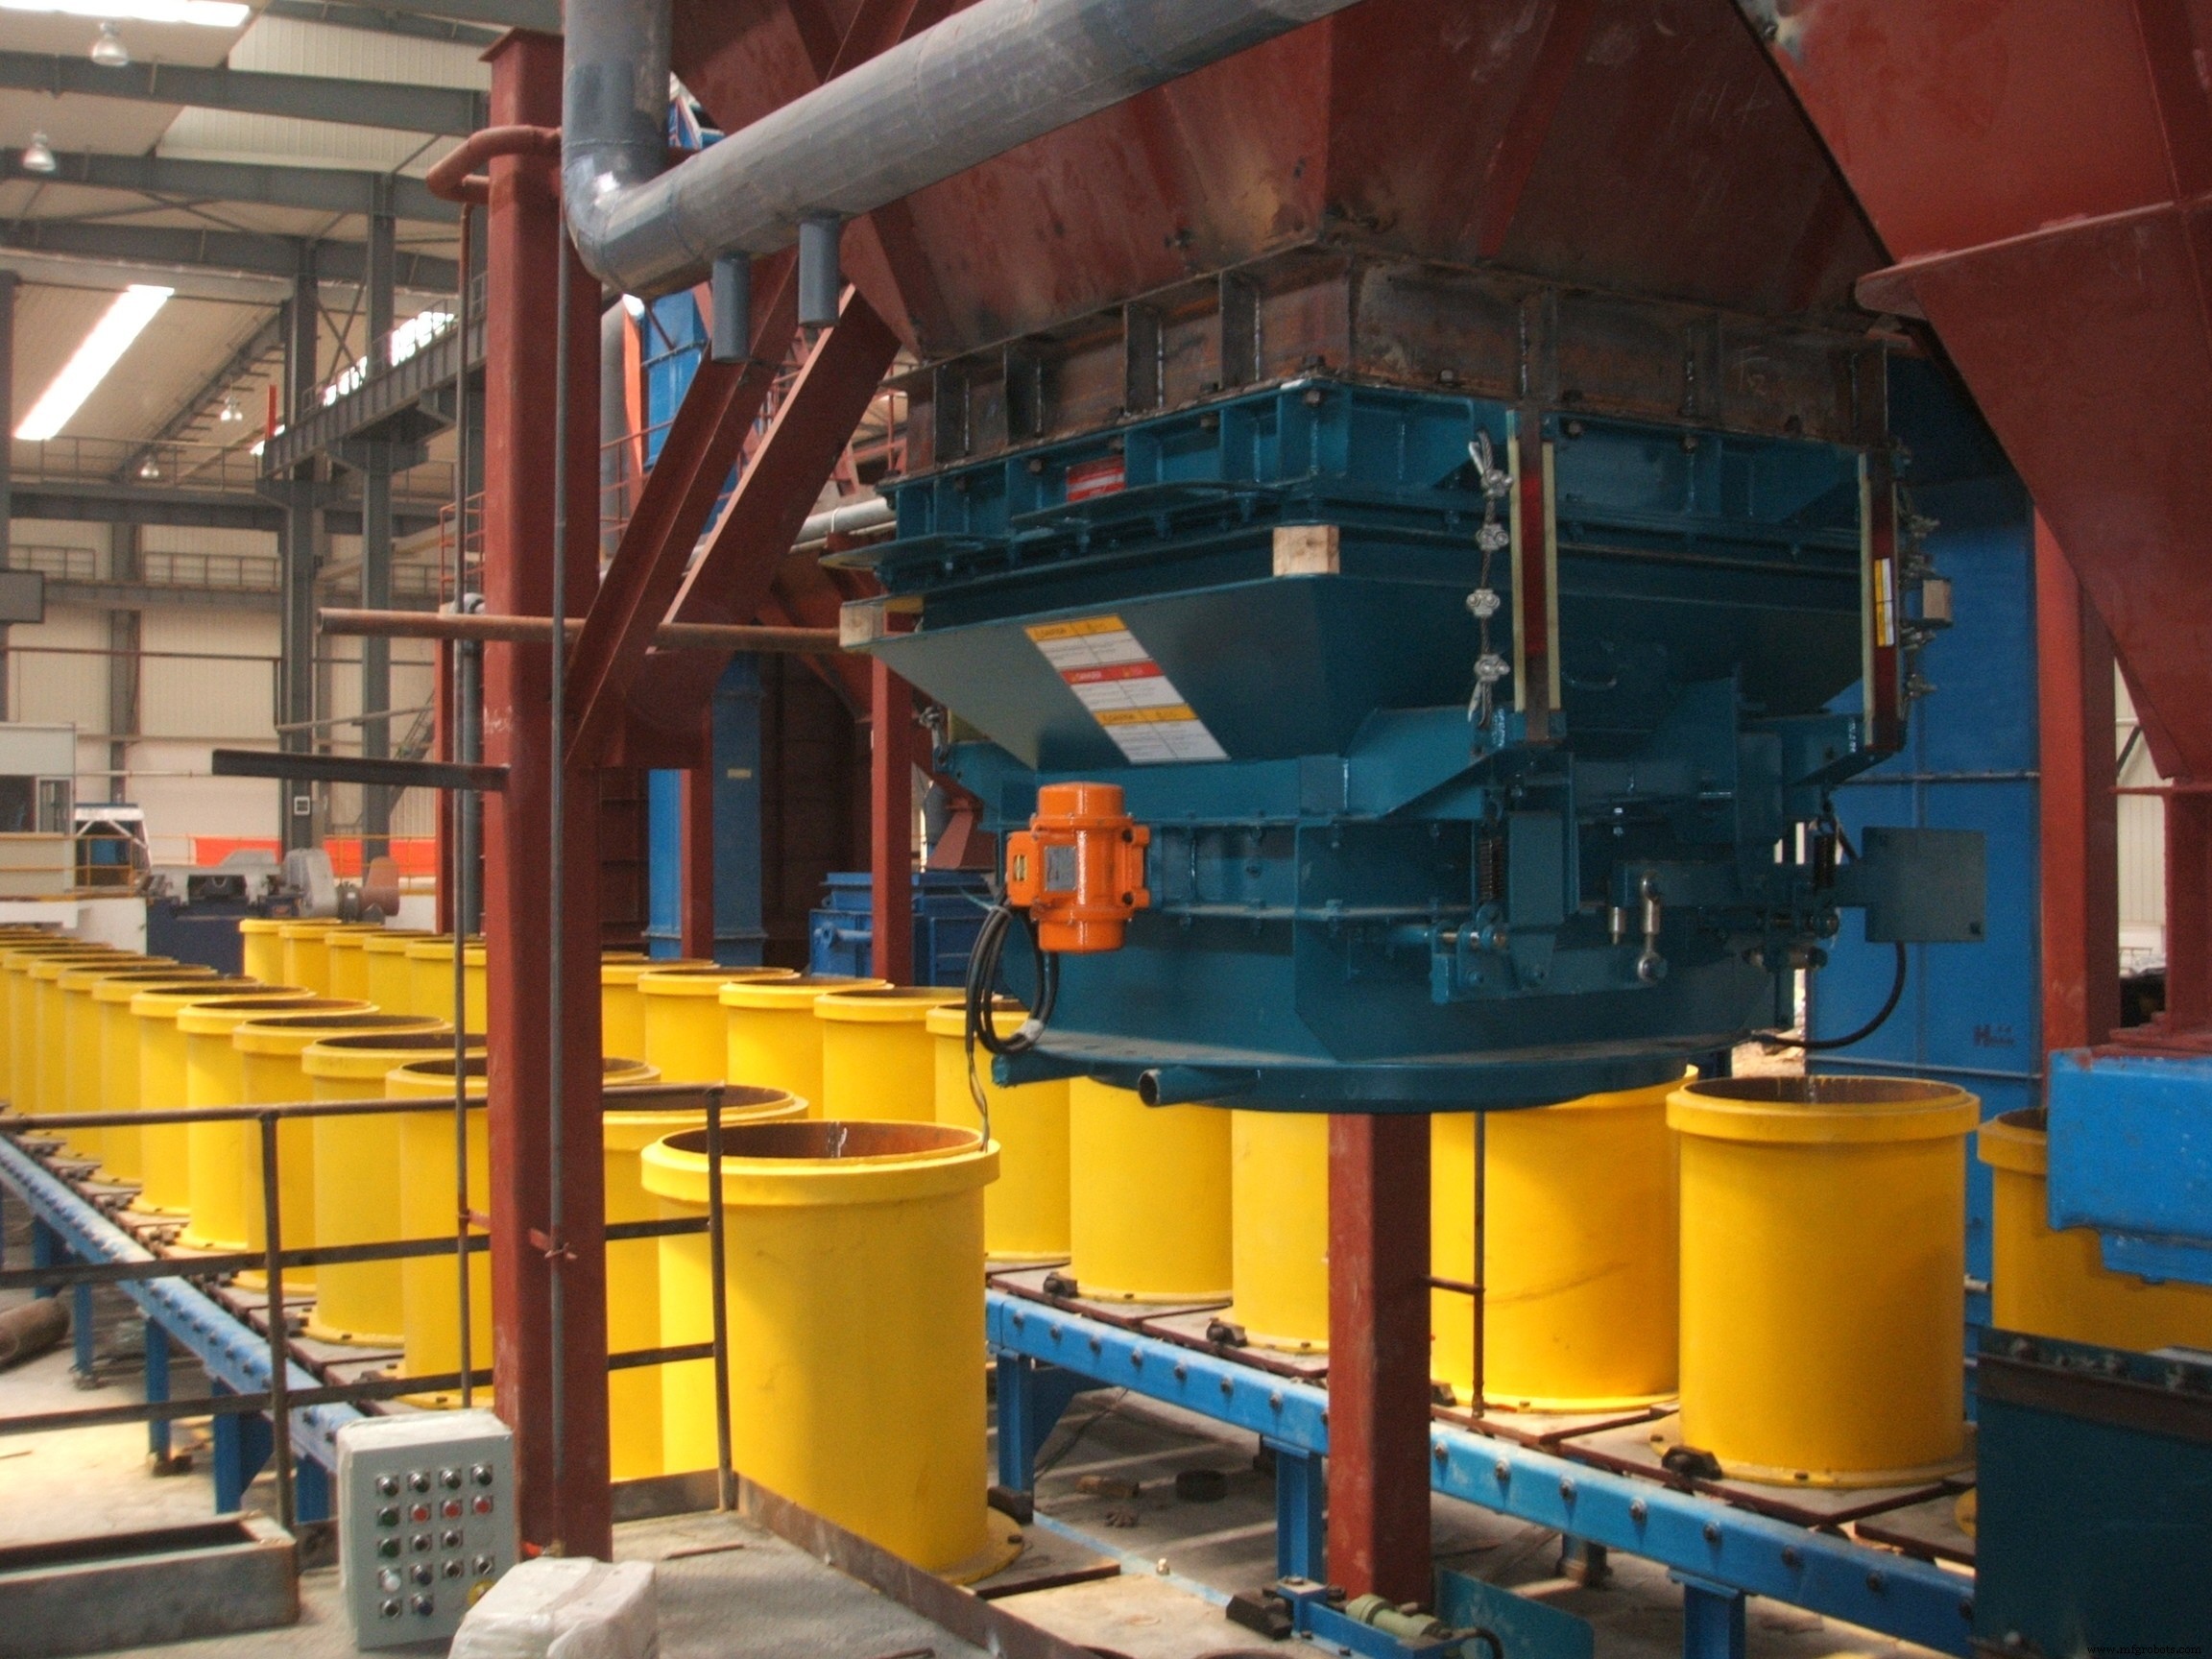
消失模铸造工艺
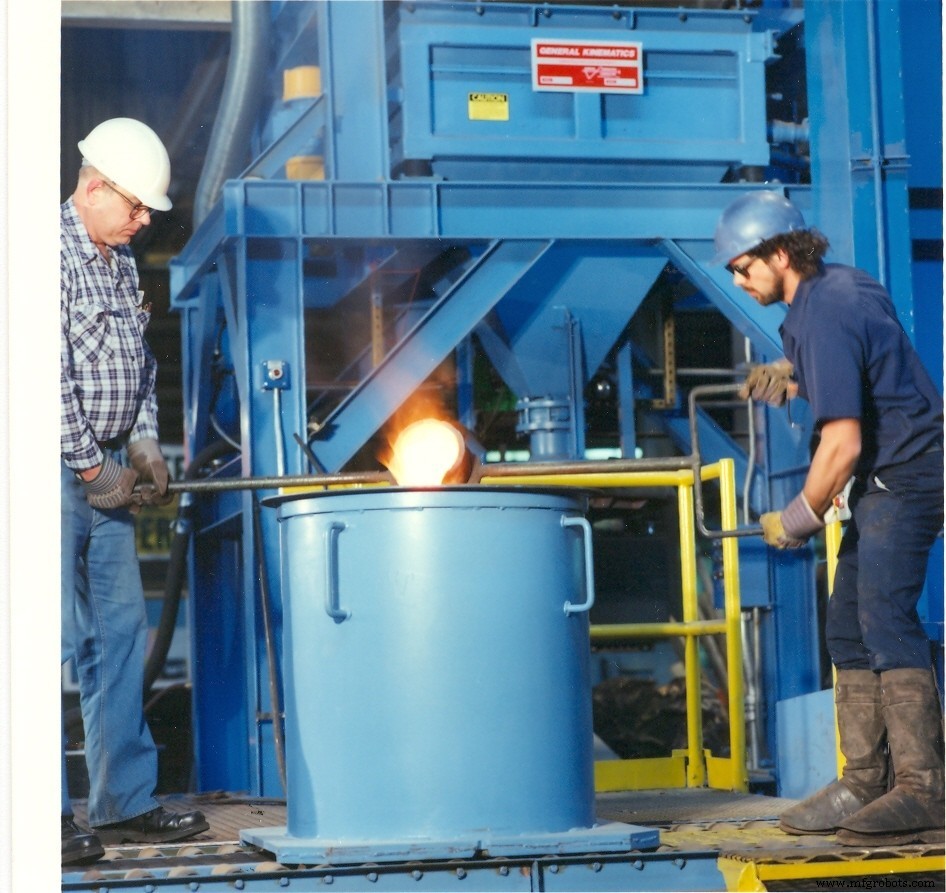
消失模铸造工艺始于聚苯乙烯泡沫型板,经操作形成模具。用耐火涂料(或陶瓷涂层)覆盖泡沫型板。涂层保护光滑泡沫表面免受粗糙砂面损伤。涂层干燥后,泡沫型板置入砂箱,周围填无粘结砂。振动台压实砂,模具准备浇注。熔融金属浇入聚苯乙烯泡沫型板气化,留下金属。最后移除耐火涂层露出金属零件。
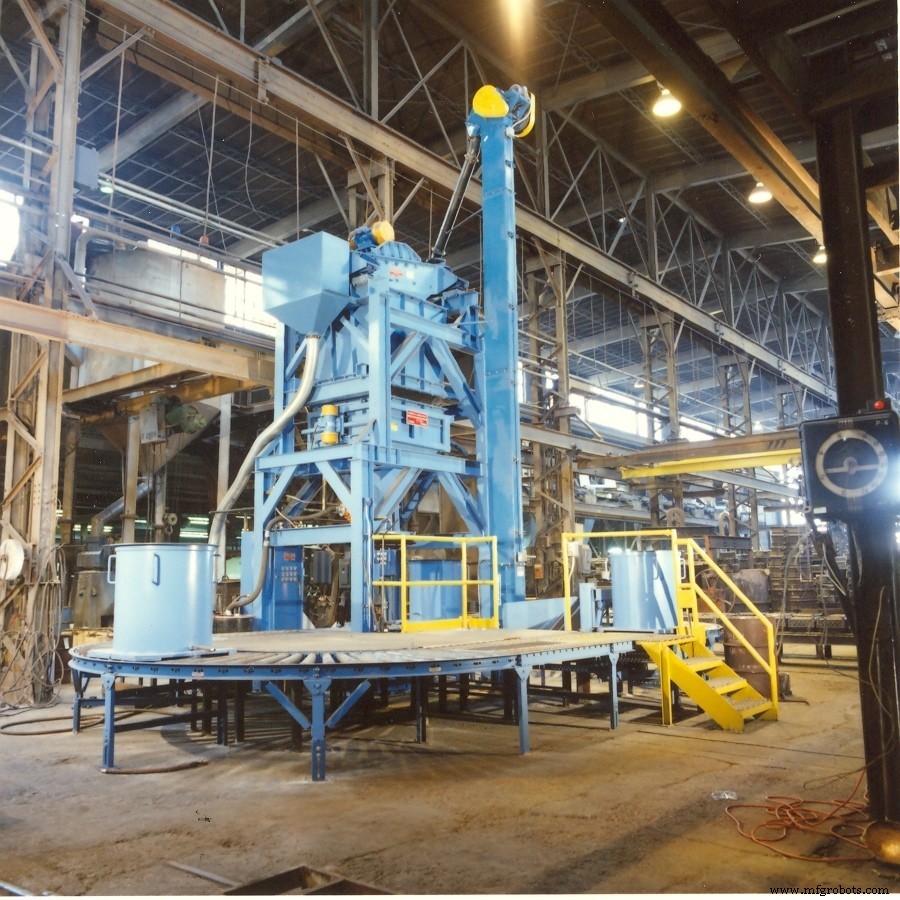
从砂处理到模具压实单一自动化流程。
通用运动学将设计创新、工艺专长、振动技术融合为精密、多功能压实系统,工程用于质量结果和成本效益操作。
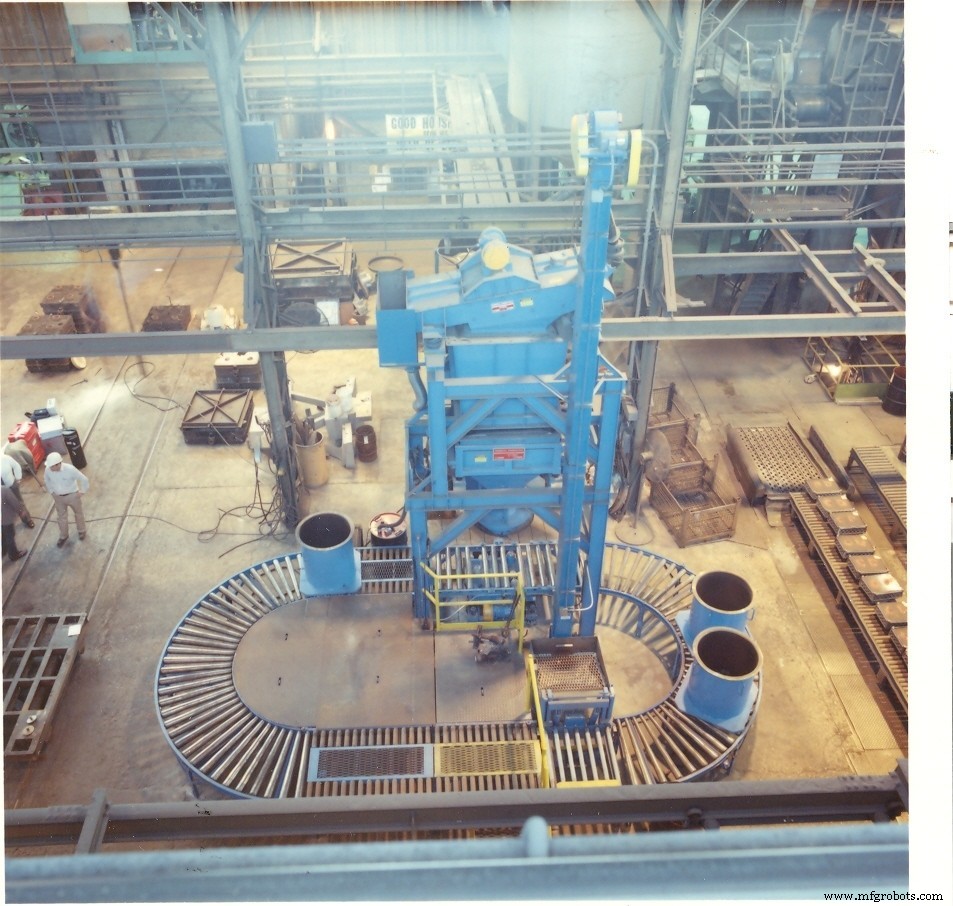
垂直堆叠振动组件节省占地面积,提供砂连续自由流经各处理阶段。GK消失模铸造系统提供诸多即时用户收益:
从开发到生产
GK消失模铸造系统允许工艺开发确定最优程序,同一设备可编程为大批量生产系统。
紧凑、成本效益
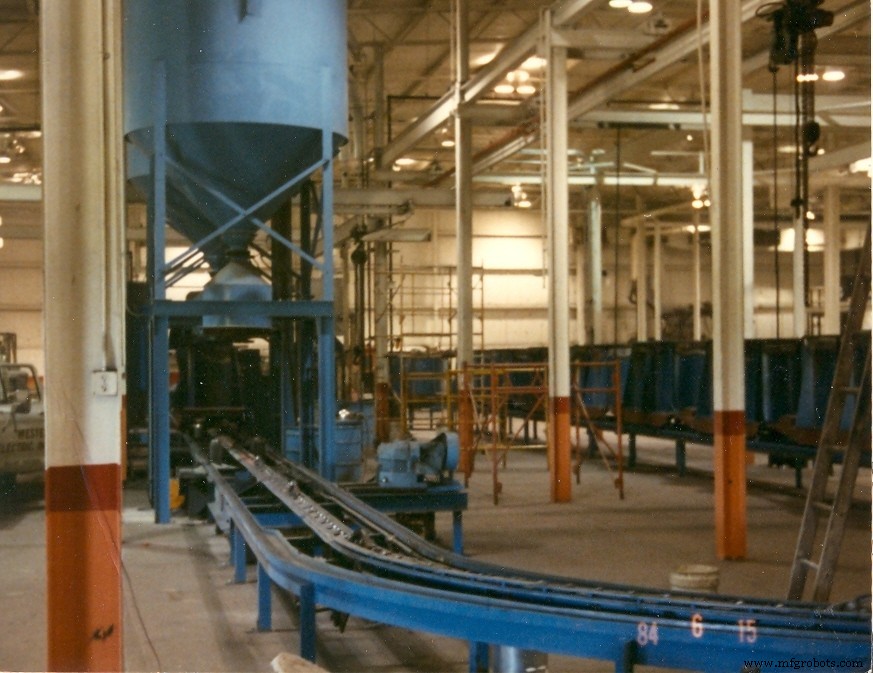
占地极小,GK消失模铸造系统无需工作坑或特殊基础。低能耗电机驱动组件低成本低维护运行。
密封工艺
仅砂箱填砂工位需除尘,其他阶段柔性密封连接。
适应您需求
GK消失模系统可适配您操作使用任何尺寸砂箱。
低维护、静音设计
所有组件采用可靠密封电机驱动确保可接受声级。无其他运动部件最小化维护需求。
消失模铸造优势
复杂铸件方面,消失模有诸多优势。消失模铸造产出尺寸比例精准零件。无需拔模斜度,消除分型线,泡沫可塑性允许多泡沫件组合成单件。消失模铸造件拥有顶级表面光洁度。
特性:
- 筛分机——砂通过安装设备顶部GK振动筛分/分级单元引入。维持所需粒度分布去除不良细粉。
- 切断阀——砂流入装气动底阀储料斗,允许系统关机无需卸料。
- 冷却器——GK VIBRA-FIN™砂冷却器感应进料温度自动冷却砂至理想造型温度。
- 分配——砂经第二料斗流入流量控制分配单元均匀雨淋式落砂入砂箱。温和雨淋模式消除脆弱型板变形。可按需屏蔽特定区域。
- 压实——GK压实台隔离于气动升降框架,升起精确定位砂箱于填砂工位。自动序列压实循环后,台降下允许填砂砂箱由辊道或自动砂箱搬运系统转运。
- 夹持器——型板初始定位夹持于砂箱内气动夹持器,压实循环推进中放松夹持。
工业设备