


掌握砂型铸造模样设计,铸就高品质零件
客户几乎从未见过砂型铸造最关键的部分——模样。模样在砂中形成型腔,随后注入熔融金属。模样设计得当,砂铸工艺产出优质零件,仅需最少机加工;设计失误则会陷入铸造缺陷、低良率和客户投诉的泥沼。
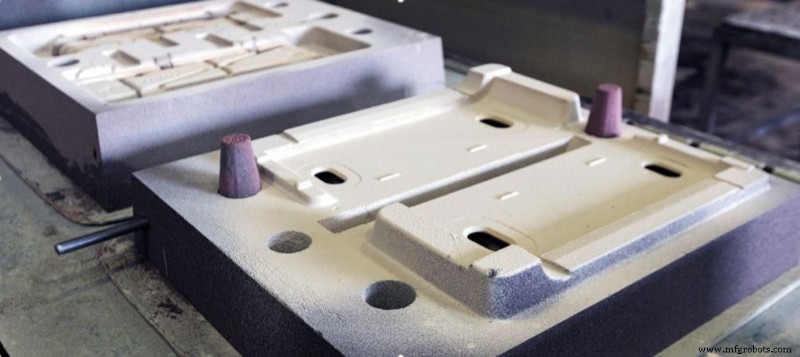
在砂中制造型腔
与压铸需要从大块钢材加工精密模具不同,砂型铸造仅需砂子、两个砂箱和木模。这使其成为中小批量订单的经济之选。
模样名义上与成品尺寸形状一致,但需针对砂铸工艺和金属属性做调整。此外,浇口、流道、内浇口、冒口必须包含在内。这些是熔融金属流入模样在砂中形成型腔的通道。
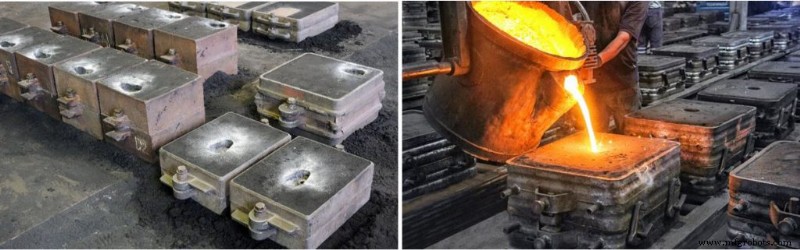
砂型铸造用砂填充两个砂箱。取出模样后,两箱上下叠放。下箱(下砂箱)始终有模样形成的空腔,也含金属流入通道。
上箱(上砂箱)可能无成型形状,称为“平背”。多数复杂铸件需在上箱成型部分形状,从而在铸件上产生分型线。
模样设计考量点
设计制作模样时需考虑以下要点:
- 模样脱模不损伤砂模 —— 通过赋予模样侧面斜度角而非垂直侧面实现。
- 型腔平稳充填 —— 内浇口通常布局使型腔自底向上充填,限制金属流入速度。最佳速度实现无湍流、无气泡充填,且金属未在到达所有内角和表面前凝固。
- 收缩与变形余量 —— 金属冷却收缩,为得到所需尺寸零件,模样须制造略大的型腔。且金属各处冷却速度不均。
- 冒口尺寸 —— 冒口是上箱中最后充填的开放区域,直观指示型腔充满。同时作为熔融金属储库,随型腔金属冷却收缩回流补缩。
铸造工艺规划
首要考量是确保模样不留夹带气体的气袋。将冒口置于最高点有助于实现。砂铸特性之一是:与压铸不同,夹带气体可在一定程度上渗透排出砂子。
铸件出砂后带有浇冒口,机加工前必须切除。
分型铸件四周有分型线。上下砂箱配合公差和模样放置公差可能导致铸件上下半部分有微小错位。
铸造团队将在模样制作前与零件设计师协作,最小化这些特征对加工和最终零件的影响。
一切关乎模样
砂铸件质量上限由模样决定。要充分发挥工艺潜力需要丰富经验。Impro 在砂型铸造领域享誉国际。如想了解我们如何铸造您的零件,请联系我们。
工业技术