亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

初见车床显得古怪:工件水平安装,整机左右向布局;刀具不旋转,工件旋转,刀具沿床身滑动。完全不同于普通钻床;对新手显得过度复杂。金属车床更甚。看下图老车床: Photo by Jayphen Simpson on Unsplash 庞大、笨重、满布电线管路杠杆;不像易用工具。现代车床初看也好不到哪: Credit: https://summitmt.com/wp-content/uploads/2019/04/22inchmetallathefrontview-820×515.jpg 依然复杂!金属车床新手从何入手?操作金属车床绝对基础是什么? 基本原理 车床是机床:固定、动力驱动、用于成型
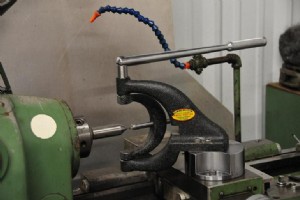
金属车床遵循简单基本原理——高速旋转工件、切削刀具削/修/切成形。但基础设计在夹持/切削特定形状时存在挑战。为解决这些挑战,金属车床操作员依赖多种专用工具/技术。多数工具不复杂,却提供变通方案,使操作员能加工复杂/高难度零件。 球形难题 多数工件“两顶尖间”装夹,在主轴箱与尾座间旋转。两接触点让大重工件高精度车削成为可能。但两点装夹对特定形状构成挑战:球体甚至半球体无法在两点夹持下加工;切削球面需切穿接触点之一。车削金属柱端装饰球、锥头、球轴承端部,需要不同方案,实现圆面高精度光滑饰面。 专用工具解专用难题 通俗说,半径是工件角度/曲线。球体有外半径——外缘绕球曲线。外半径最明显,但内半径同
CNC 加工高科技世界里,老式图纸似过时。最新 CAD/CAM 画图、3D 模型旋转导出矢量文件直驱 CNC,读图纸显多余。但表象欺人:资深机工仍视读图纸为绝对核心技能。 为什么?因为物理图纸仍是现代加工关键环节。新零件可能全凭图纸设计;旧图纸重跑零件;技术故障导致 CAD 文件丢失;企业偏好老派方法。无论原因,现代机工必须精通物理图纸识读。我们将过程拆解为五步: 从图例入手! 读图纸非晦涩仪式或复杂数学。每张图纸自带作弊码:图例/图注,通常在左下或右下角。内容?称作业描述框,含零件号、日期、工单号、通常还有要求公差与整体尺寸。所有设定零件参数、识别身份的通用信息尽在图例/作业描述框。
正确维护是车床与车间保持巅峰效率的关键。金属车床典型用于布满灰尘、砂砾、金属屑、颗粒的工业环境,若不正确维护将严重损伤设备。 好消息:清洁维护金属车床不难,只需知晓做什么、何时做。这里有简明维护清单与清洁指南,助您让车床常驻最佳状态。 遵循维护清单 清洁只是更长维护清单一环。每位操作员/车间(含小车床爱好者)都应遵循定期维护计划;车床投资不菲,清洁维护成本远低于昂贵维修。 完善维护清单含不同周期任务。日常任务含基础清洁、检查刀具磨损。月度维护涉及深度清洁、液压油位检查。年度维护进阶彻底大修,含电气、齿轮箱。小车间/爱好者未必严格执行,但基础维护清洁能显著延长车床寿命、提升加工质量。 清洁金属车
引入 CNC 车床极大拓展服务范围:从攻丝、镗孔到高级表面处理、车铣复合,切削新零件、吸引新客户。 但如同任何新工具,也打开了常见错误之门。为助您规避,列出高发错误: 编程错误 CNC 机床需 G 代码程序执行切削。好坏参半:新 CNC 车床将严格执行您编写的程序。编程正确则无忧;指令错误照样执行。现代 CNC 多有故障/中止保护防损机床。但错误切削指令仍易报废零件、损坏机床。规避路径:提升编程技能降低风险,或用对话式编程语言自动生成代码;密切监控运行,捕捉潜在问题。 进给与转速不当 进给率与主轴转速背后有整套科学。车床进给率指刀具沿工件移动速度;主轴转速即工件旋转快慢。切削非简单全速
车床是大小机工最通用的切削机床之一。通用性关键在于可装备的海量切削刀具。本文速览车床切削刀具主要类别及其他值得单列的工具。 五大核心类别 外圆车刀 车刀是最基础车床刀具;以最小力气去除最多材料。粗车刀大切深成型;精车刀精细,留光滑高抛光面。 钻头 工件需打孔用标准钻头或辐射钻。几乎是首站——钻头或镗刀(下文)。车床钻头同手电钻钻头,区别:工件旋转、钻头静止。功能同——粗打孔,后续精加工/攻丝。 镗刀 镗刀粗加工孔或精加工现有孔(视具体刀具)。若首次打孔,常配合下类工具:螺纹刀具。 螺纹刀具 车床刀具最大类别之一。含方牙、大/小螺纹刀具;内螺纹(螺母内侧)、外螺纹(螺栓/螺丝常见)刀具。变体无数
铣床与车床是金属工/爱好者标配。工作原理略异:简单说,车床高速旋转卡盘夹持工件,刀架/刀具沿工件长度移动成型;铣床工件静止夹于床身(立铣),旋转刀头钻入工件。这是过度简化,但道出基础。今日探讨:能否/如何将铣床当车床用,反转常规配置? 为何不该用铣床当车床 资深机工多言:铣床当车床不切实际。需反转常规:工件装主轴而非刀具,刀具锁床身卡盘。多数铣床高转速,此法刀具磨损极快。工件尺寸受限(长度/直径),长度罕超 3-6 英寸、常更短。公差难达车床精度,论坛公认 0.005″-0.010″ 已属上乘。 最核心:有更简单选择。多数人考虑铣床当车床是因买不起两机。但车床当铣床容易得多。多数车床能轻松完成
车床切圆边、螺栓螺纹、螺母内螺纹、各类圆柱。方块棱角件?那是铣床活!传统认知如此。真相总有重叠:铣床应急能干车床活;车床当铣床用虽可能但严重受限。 这里有 4 条 CNC 车床加工箱型件技巧,实用性不一,但各有深意! 技巧 1:买台铣床! 这是预警的“非严肃”部分。但必须前置说明:车床干铣床活有诸多限制。车床通常更小,工件必须更小。随之而来是装夹困难。CNC 车床加工箱型件可行——但有时真该考虑买铣床! 技巧 2:新款车床更强 核心点:车床加工箱型件仅在动力刀塔车床上可行。动力刀塔给刀具头供电。非传统“旋转工件+固定刀”模式。因刀具头有动力、多轴运动范围,动力刀塔车床能在 CNC 程序内执行铣
很久以前——好吧,就这个星系——计算机数控(CNC)技术让机床功能跨越式进步。CNC 实现机床功能自动化,开拓新操作领域。早期靠穿孔码/数值输入,今几乎全靠计算机处理日益复杂加工流程。 罐装程序 理论上几乎任何工艺可编入 CNC 程序。实践中,许多程序近乎标准化。因 CNC 语言大体标准化:用 G 代码解析坐标与动作。虽 G 代码变体众多,原理一致。故 CNC 操作员可用预编指令执行常见操作。这些预制程序称罐装程序,购机时常预装(新机尤甚)。覆盖镗孔、钻孔、螺纹等基础操作。 提示: 顺便看看我们的 CNC 车床! G76 螺纹循环 G76 螺纹循环应运而生。螺纹加工是金属切削螺纹操作。难点:螺
走近接近开关 名副其实:接近开关就是“靠近某物时接通(或断开)”。接近开关无处不在。极简却极其有用,在无数设备安全高效运行中扮演关键角色,一旦知道特征,到处可见! 本文聚焦加工制造领域接近开关。多数机床上,接近开关作为安全功能。 接近开关类型 工作原理:完成电路。当接近开关进入特定范围或直接接触物体,完成电路触发开关。四大主要类型: 声学式 类比海豚/蝙蝠回声定位:发射不可闻声脉冲,换能器测声波返回时间,得知目标距离,在设定范围内触发。 红外式 原理同声学,脉冲换为红外光束。现代/复杂开关用特定波长避免环境光干扰。 电容式 测两物体靠近时射频变化。变化强烈受物体导电能力影响,故电容式开关灵敏度
什么是车床?车床是加工金属/木材的机床。钻床/铣床工件静止、刀具旋转;金属车床夹持并旋转工件,切削刀不旋转但移入旋转工件。此过程称“车削”。 基础形式下,车床从工件产出圆柱形状。现实中车床生产大致圆柱的多种形状:螺丝、锥度、轴均可车削。金属车床遍布机床车间/工厂,适配几乎所有金属/合金。“金属车床”称呼稍误导;调整转速功率、更换刀具,现代车床可加工金属、复合材料等多种材料。 车床类型 金属车床三基本型:发动机车床、炮塔车床、专用车床。专用车床常驻装配线生产专用零件,不展开。炮塔车床常驻工业化制造流程,多刀头炮塔可连续多工序。发动机车床涵盖其余:原型金属车床,含工作台、尾座、主轴箱、移动刀架。工
车床高速旋转工件,切削刀具缓慢切入去除材料。车床是专业/业余车间常备利器。金属车床切削刀具需定期磨削。车床刀具不似普通钻头脆弱;其块状形状与车床整体设计使刀具本身承担主要工作,非靠刀尖。但刀具仍需磨锐/修整,精加工接触工件刃口防止圆钝。刃口钝化会导致颤刀或表面粗糙。 本指南提供保持车床刀具最佳状态的基本步骤与设备。 所需工具 砂轮——自古至今磨削金属工具主力。可能是老式石轮,更可能现代台式砂轮机。 待磨刀具 个人防护装备——面罩、耳罩必备。避免宽松衣物。 磨削夹具——为刀具定制的导向器,固定刀具于砂轮正确角度。设置夹具需精确测角,一次设定即得长期可用快速磨削向导。 准备工作 固定并修整砂
什么是金属车床卡盘? 卡盘是简单装置,让车床从一端夹持工件。主轴装卡盘可旋转工件加工自由端,随后反装完成其余操作。卡盘也帮助分担特定工件重量/载荷,某些布局下将主轴与工件轴向力转移至支撑。对中高级车床操作者,卡盘能拓展项目范围。最重要的是,简单金属车床卡盘可自制! 金属车床卡盘类型 所有卡盘遵循同一基本原理:安装板、适配主轴的定尺寸孔、安装板上可调卡爪系列。卡盘按“卡爪”数量识别——夹紧工件的可调齿。2 爪罕见,3 爪为标准。下文以 4 爪为例,提供更稳固夹持。 自制卡盘步骤 自制卡盘直观但不简单。关键步骤: 确定新卡盘尺寸与卡爪数量。 选取扁圆柱作卡盘本体,反面加工小直径圆柱。 对小直径攻
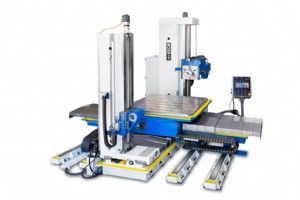
现代铣削应用、机型繁多易使人困惑。面对交付期限与运营预算双重压力,Summit HTM 镗铣系列新成员 HTM5-XHD-ZL 将化解焦虑。 重型精密镗削从此轻松 当今更重、更难切削材料(不锈钢、钛合金、铜合金)要求同等耐用、高性能卧式镗床,以高性价比交付激光级精度精准,同时提升生产力——运营预算紧绷时考量尤重。Summit 工程师由此打造先进 HTM5-XHD,胜任大孔径、重型厚工件、多面/多平面复杂加工。 HTM5-XHD 标配特性 以下特性均为 HTM5-XHD-ZL 重型卧式镗铣床标配: 超大工作台与承重 加工大型重工件需强力卧式镗床。HTM5-XHD-ZL 配备 70″×78″ 全
车床是专业/业余机床车间主力,从全自动工业 CNC 车床到木工/金工爱好者车床。多数车床维护不复杂,但掌握基础至关重要。 尾座对中不仅关乎整机维护,更是高级切削技术的前提。本文回顾尾座功能及多种对中方法。 Photo by Artem Beliaikin on Unsplash 车床尾座功能 主轴箱夹持工件,活顶尖驱动旋转。尾座非必需——小工件,特别是短粗件,可能不需尾座额外支撑。 典型场景:支撑长、细、重工件。尾座死顶尖让工件自由旋转同时受支撑,称“两顶尖间车削”。 尾座亦可装钻头等刀具。尾座缓慢推进工件,于中心钻孔。对中准确时,尾座刀具可钻出完美中心孔。 Photo by Levi M
谈论车床时会听到许多术语。垂直/水平车床等名词直观,但“发动机车床”较晦涩。什么是发动机车床?与“普通”车床有何不同? “发动机车床”一词源自历史。本文解析其特殊性与命名由来。 名字里有什么? 今天,“发动机车床”指典型工作台车床:中小型、卧式安装、带鞍座、滑板等常规功能。即“发动机车床”是“工作台车床”或简称“车床”的同义词。它是小型机床车间和爱好者车间的刻板印象车床。该术语现已较少用,让位于标准“车床”。但起源更有趣。 旧词,新装置 车床原始形式由来已久。陶轮本质是原始立式车床,现代车床早期迭代见于 18 世纪。蒸汽机出现后,车床走向现代:获得“电动”能力——蒸汽动力,工厂多机关联中央锅炉
机床包含众多精密运动部件,车床也不例外。主轴箱电机驱动主轴,每分钟可达数千转。加上尾座在床身上滑动,大量运动部件产生摩擦——理论上都需要润滑油。 用什么油?车床需要专用油吗?何以特殊?本文涵盖车床油基础知识、选型与使用。 车床用油分类 简短版:不能直接倒入旧汽车发动机油。需特定粘度、特定标准。标准由国际标准化组织(ISO)制定,行业通用。简化选择:确定车床所需粘度,匹配对应 ISO 标准即可。 对油标准困惑?点此了解更多 车床油推荐粘度?多数机工首选 ISO 68 液压无清净齿轮油。拆解如下: ISO 68 指油品粘度符合 ISO 标准。正确粘度确保油液到达所有必要部位并保持顺滑运转。 液压
MarquipWardUnited 采购定制重型 Summit 车床 MarquipWardUnited 设计制造瓦楞、整理、切纸机械,服务瓦楞箱与纸张转换行业,持续改进,追求性能、可靠性、生产力提升。 面临旧车床老化不再最优运行的问题,他们需要重型、超大、可定制的替代方案。Summit 提供了解决方案。 Summit 交付 47-9×240 重型发动机车床,定制加长两顶尖距与重型尾座。机床采用实心通体落地铸铁床身,经受最苛刻工况同时保持精度精准。 Summit 始终致力于满足客户需求,无论多具体或复杂。无论何种难题,Summit 都有机床解决方案。
完美搭配 通过我们的车间/学校套餐找到所需工具 寻找适配车间或学校的机床套餐?看看 Summit 全新车床+铣床组合! Summit EVS-349B 铣床 契合精密刀具需求。头部运动部件少,维护停机少;高能高效电机降低能耗成本。 Summit 14×40 金属车床 配铬合金主轴、1-1/2″ 大通孔、交叉筋加强主轴箱增强刚性稳定性,全套附件含 3/4 爪卡盘、冷却系统、锥度附件等。 选择最适合您的套餐: 套餐 1220/3/60EVS-349B 铣床 14×40 手动车床 标价 $19,480 套餐价 $16,900 节省 $2,580 套餐 2440/3/60 & 220/1/6
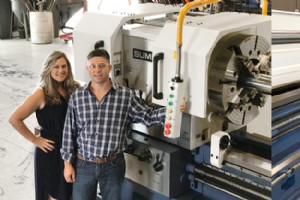
将企业打造为东南部领军船舶与工业维护公司非一日之功。David 与 Pam Faye 夫妇自 2004 年创立 Lightning Bay Companies 以来,致力于提供持续稳定的零件与服务。液压服务全覆盖:现场、车间、系统、部件、大修、新部件制造。 寻找设备供应商时,Lightning Bay 深入调研。业务涵盖全工业维护建设、钢结构安装、地下管线工程,需值得信赖、产品线丰富、能持续满足快速增长需求的制造商。最终选择 Summit Machine Tool,David Faye 表示:“价格与产品特性,加上 Summit 与经销商的客户支持。” Summit 经销商 Souther
工业设备