亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
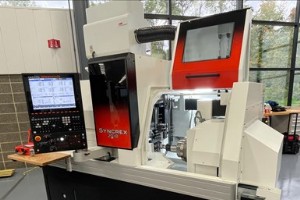
多年来,Mazak宣传多任务设备优势:从带动力刀具QuickTurn和EZ系列CNC车削中心到带B轴铣削主轴Integrex车铣复合机。理念是车间可完整加工复杂零件而非跨多台机床流转。 近期在肯塔基州Florence国家总部举办Discover 2021活动中,公司推出这一理念合乎逻辑的下一步:Syncrex系列瑞士型CNC车床,面向小型复杂零件高产量生产。这是公司首款瑞士型机床。且将在Florence美国总部制造。 Mazak首款Syncrex瑞士型CNC车床将于2022年初提供20毫米和25毫米型号。图片来源:Mazak 为什么是瑞士型,为什么现在?领导此项目的Mazak中西部区总
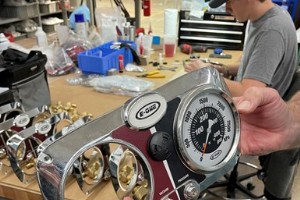
Innovative Controls内部制造能力使其设计、组装和发货组件——如这些消防车仪表框——比外包那些能力更快。图片来源:Innovative Controls Innovative Controls垂直整合制造能力始于数字丝网印刷,但很快建立了自己的机床车间——含CNC瑞士型车床。 在工业销售工作多年后,Innovative Controls总裁Mike Michna寻求其他途径创建提供制造利基的公司。80年代末,他意识到消防车泵面板在功能或布局上对消防员在火灾紧张现场高效控制操作不友好。 宾夕法尼亚州匹兹堡公司——现占据前Westinghouse涡轮制造设施内多个工位——已
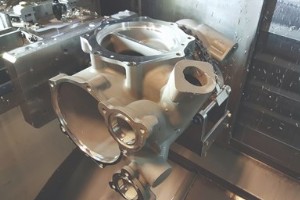
LeanWerks开发结合切削刀具、工装和零件探测技术的工艺,使其车铣复合机一次装夹加工该熔模铸件五个面。图片来源:LeanWerks 数年前,油田业务低迷促使犹他州Ogden的LeanWerks拓展航空航天和高速自动化等行业业务,建立更平衡客户群和稳定工作流。现注册AS9100C航空航天标准的合同车间,也开始调整现有加工产能以更适应新行业加工工作。 公司总裁兼联合创始人Reid Leland指出一例:喷气发动机燃油滤清器壳体铝熔模铸件。LeanWerks介入此工作时,其航空航天铸造客户因内部加工工艺慢、生产率低,交付进度落后近一年。结果,客户——安装此壳体的喷气发动机OEM——耐心耗尽
华盛顿州Sumner的Automatic Products始于1990年代初的凸轮自动车床职业车间。现拥有50+台CNC机床。车间2017年起用Lico LNTS机床替换凸轮自动车床。老板Joel Gregory称决定艰难,因他在凸轮自动车床上学会行业,但劳动力问题迫使决定。新CNC设备性能超凸轮自动车床37%。许多工作车间无人值守运行,消除成型刀具(及成型刀磨削)和二次加工机床需求——且员工更少。图片来源:Absolute Machine Tools 19世纪中后期,行业对更高加工产量需求推动用凸轮驱动自动化手动塔式车床。用带旋转鼓或平面凸轮的轴,塔式车床能以最少人工干预生产零件。此后百
经济乐观情绪升温使重聚精密加工行业、在2021年8月10-12日俄亥俄州克利夫兰Huntington会展中心举行的精密加工技术展(PMTS)2021发现最新技术趋势正当时。PMTS汇聚最新产品技术和工艺创新,助您提升业务效率生产力。 Production Machining愿通过系列PMTS产品预览助力您调研。本合集聚焦多功能加工中心,含中大批量定制旋转移位机;多主轴配置和刀库规格具自动换刀的多任务机;提供油冷刀塔的车铣复合机;等。 参展前,别错过Derek Korn最新专栏PMTS展会亮点。关注更多PMTS产品汇总和单品亮点,访问我们广泛的在线PMTS预览专区,别忘了注册参展。 若想了
Weisser的Hyperspeed Oval Turning (HOT)非圆加工单元实现铝钢往复活塞、硬化凸轮轴、多边形轮廓或形状、汽车燃油泵等软硬加工应用。图片来源:Weisser 汽车变速箱持续进步。仍使用花键和收缩配合连接内部轴组件。但德国南部机床制造商Weisser研发部主管工程师Reiner Jörg表示,多边形联轴器或多边形轴毂连接是传动部件传统连接方法的良好替代。 多边形联轴器非新事物,他说。为消除花键和键连接常见失效问题设计,通用多边形系统是应对苛刻机械连接的经验证优越方法:更强、更精准、寿命大幅延长,因有效载荷分布几乎消除点接触,最小化应力疲劳和变形。多边形扭矩容量超
利用多任务机Y轴运动的切削刀具可比传统无Y轴车床X轴工艺更快执行切断操作。图片来源:Sandvik Coromant B轴车铣复合机和许多动力刀具CNC车削中心提供垂直于Z轴的Y轴运动。第三线性轴使刀具横跨主轴中心线执行铣削、钻削、开槽等操作,目标是在单装夹完成零件加工。 Sandvik Coromant找到进一步利用该运动的方法:重新设计CoroCut QD刀具将刀片座旋转90度,在Y轴接触工件,使切削力导向刀具刀刃最强部分,从而比传统X轴工艺更有效执行切断操作。 B轴车铣复合机运动轴示意。图片来源:Sandvik Coromant 这真正惠及想通过更高进给和更低噪音削减循环时间
制造业的速度需求今日比过去更真实,客户要求更快产品交付。若一家制造商无法满足,客户会找另一家能满足的。因此许多机床车间发明工艺——或投资新型更高效设备——实现 双粗夹紧圆柱磨削工艺两图均展示。上图轮子位于10度,轮子近似沿零件轴线移动,轴向前进磨削更高效。90度位置(下图)可执行后角和凹槽运动,但引入更多振动。Rollomatic称若轮廓允许应使用10度位置。图片来源:Rollomatic Inc. 更快生产。 刀具制造商同样如此。一种替代夹紧磨削工艺——双粗夹紧圆柱磨削——可助其达成。新磨削工艺不仅比传统夹紧磨削循环时间减半,还产生更少热量、噪音更低等优势。 双粗夹紧磨削法由Ro
精密加工行业重聚时刻:2021精密加工技术展(PMTS)定于2021年8月10-12日在俄亥俄州克利夫兰Huntington会展中心举行。这是考虑投资更新公司技术、自动化和软件以提升业务效率和生产力的绝佳机会。 Production Machining愿通过系列PMTS产品预览助力您的调研。本组聚焦CNC车削中心和瑞士型机床,包括配备双Y轴刀塔的双刀塔车床型号;专为精准多功能加工复杂大直径难加工材料零件设计的瑞士型车床;七轴27工位设计、其中11工位可提供盒式动力刀具的CNC瑞士机床系列;以及更多。 参展前,请查看Derek Korn专栏PMTS: The Show Goes On的展会亮
Diversified Fittings的两台双主轴/双刀塔车床是车间产能最高的机床,提供最高主轴利用率。图片来源:Diversified Fittings 有些公司名字精准描述其业务。俄亥俄州Perry的Diversified Fittings便是一例。 Craig Cogar职业生涯全在液压行业,1997年创立Diversified Fittings。车间专攻各类复杂液压接头和适配器,专注中小批量,最大8,000件。早期采用CNC技术,近半数15台生产加工设备是卡盘车床。但用这些通常需跨两台机床分op.10和op.20完成零件。这不仅需要多台机床多次装夹,还需多操作员装卸,意味着车间
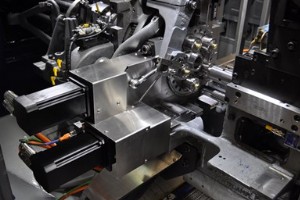
这台机床融合了多轴凸轮自动车床的快速生产能力与计算机数控(CNC)实现的编程精度。图片来源:Davenport Machine Davenport品牌在精密加工业无人不知。估算Model B多轴机床多年生产总零件数不可能。 许多这类凸轮驱动自动车床至今仍在使用。但Davenport Machine(Brinkman International Group Inc.旗下)现推出这些五轴机床的下一代进化——Hybrid——旨在实现更严格过程控制和精度,同时操作更简单、装夹换型更灵活。 Davenport Machine CEO Andy Laniak表示,Hybrid目标是保持公司传统多轴
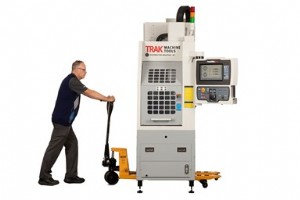
这款紧凑型CNC铣床可用于二次加工和/或作为独立生产机床。必要时可轻松重新部署到车间不同区域。图片来源:Trak Machine Tools 多年来多任务车削技术取得诸多进步——动力刀具、Y轴运动、B轴主轴等——但有时必须或更合理地使用二次加工机床执行必要的铣削或钻削工作。 若厂房空间允许,小型立式加工中心(VMC)可能适用。事实上,Trak Machine Tools/Southwestern Industries Inc.提供紧凑型VMC2,可用于二次加工和/或独立生产铣削。该机也可按需轻松重新部署到车间不同区域。 VMC2与其前身2OP共享多项设计要素。一是占地面积小。VMC2尺
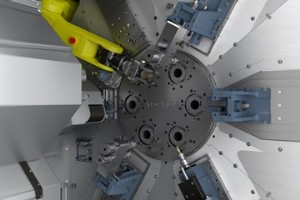
使用卡盘车床加工由铸造、锻造和金属注射成型(MIM)等工艺制成的近净成形毛坯具有经济优势。使用近净成形零件的目标是减少粗加工操作,通过精密车削完成零件。采用多轴车床等生产车削平台,效益成倍增加。 例如,Tornos为满足客户特定需求制造定制CNC多轴卡盘车床。公司现提供两款标准机型:基于传统送料机型的MultiSwiss 6x16卡盘车床和MultiSwiss 6x32卡盘车床。 MultiSwiss 6x16卡盘车床通过气动装置将零件毛坯装入工作区并在五号主轴前旋转90度。主轴拾取零件,按顺时针方向(五、四、三、二、一号位)开始加工,随后由对向主轴取出零件并送入机外振动碗。 这款多轴
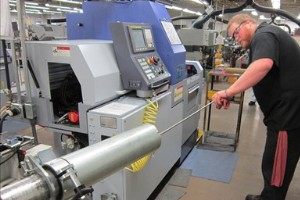
不久前,我有机会访问位于宾夕法尼亚州Bird-in-Hand的Vallorbs机床车间,该车间拥有丰富的瑞士型车床经验。当然,它也面临培训新员工操作此类复杂机床的挑战。 像许多其他车间一样,Vallorbs培训新操作员从基础开始,包括指导使用千分尺、读懂零件图纸,以及解释走心机(滑动主轴箱机床)与传统车削中心的区别。然而,操作瑞士型车床不同于传统车床。以下是其传达给新瑞士型操作员的几点: 区分主轴夹头和导套。 当滑动主轴箱进退时,旋转夹头必须调紧以夹持棒料;导套必须调整得足够松以让棒料通过,但不能太松以减少切削点附近所需的棒料支撑。公司认为,学习正确调整导套的唯一真正途径是经验和获得手
本视频演示激光车削工作原理。来源:GFH GmbH 在精密加工行业,激光除零件标记和雕刻外鲜有突出作用,但已被添加到瑞士型车床上切割管材,主要用于医疗应用。激光在该类机床上对套管料创建微孔、槽、螺旋、螺旋形状、窗口等复杂几何特征很有用。 现在,新技术使用激光作为切削刀具从实心棒料车削零件。该工艺由德国公司GFH GmbH开发,用非接触激光替代传统车刀,利用超短激光脉冲汽化材料,能耗低于传统车削方法。面向美国客户的GL.smart高速精密车削机特别适合微加工,为小型复杂零件提供高精度,这些零件通常精细脆弱,用传统车削工艺难以加工。 得益于非接触材料去除,工件在整个加工过程中保持无力无变形,
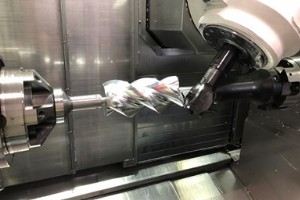
通过开发更精确的配合螺旋转子加工工艺,Whipple增压器型号能更高效地将空气强制送入发动机以获得更高马力增益。定制工装和成型刀具使公司能在B轴车铣复合机上一次装夹精密铣削增压器转子。图片来源:Whipple Superchargers 前赛车队领队兼车主Art Whipple于1987年创立Fresno的Whipple Superchargers,为汽车和船舶赛车手及寻求提升发动机性能者制造双螺杆增压器。这类动力增强器(涡轮增压器和氧化亚氮是其他类型)向发动机引入额外空气,超越发动机自吸能力。更多空气意味着可添加更多燃料,本质上增加发动机排量和马力输出。 关键在于增压器壳体内两个螺旋转
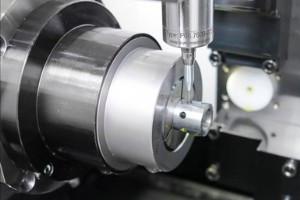
这台机上探针以2米/分钟的速度扫描该零件槽的完整轮廓,以确保2微米槽平行度。图片来源:Blum-Novotest 许多车间使用机上触发探针加快装夹或进行在机测量以实现过程控制。它们在立式或卧式加工中心更常见,而在瑞士型车床上较少,原因之一是瑞士型车床工作区空间有限,难以容纳此类装置。 这些探针也有两种版本——触发式和扫描式。触发式探针定位工件表面的离散点,而扫描式探针可遍历整个表面,每秒收集数千个点以测量特征的形状、尺寸和位置。但在瑞士型车床上安装探针并占用一个或多个刀位是否合理?如果合理,选择扫描探针而非触发式以利用其更快捕获更多数据的能力是否明智? 德国Oberwolfach的一家
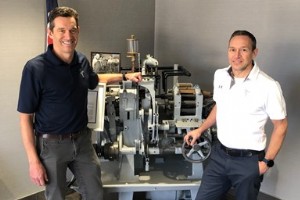
Rich(左)和Adam Gent兄弟为Gent Machine带来了大量CNC新技术,该车间最初仅依靠如图所示的Davenport自动车床。图片来源:Gent Machine 合同加工厂Gent Machine成立于1927年,但最大的变革可能只发生在过去几十年。 2009年,Rich和Adam Gent兄弟从父亲Richard Jr.手中收购了公司,后者于1970年代接手。兄弟俩的曾祖父和祖父Arthur和Richard Sr.分别在俄亥俄州South Euclid创办了企业,生产手榴弹引信和击针。 Richard Jr.用几十台五轴Model B Davenport自动车床成功经
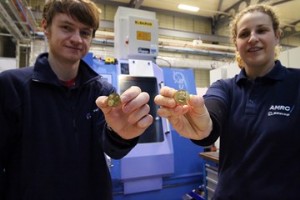
AMRC工程师Joe Thickett和Emma Parkin展示他们的微加工女王肖像。(图片来源:Starrag) 当英国谢菲尔德大学的两位工程师想要展示Starrag Bumotec车铣加工中心的微加工能力时,他们选择了一个独特的项目,不仅能让精密机床操作员印象深刻,也能让任何欣赏艺术的人惊叹。 大学高级制造研究中心(AMRC)的工程师Emma Parkin和Joe Thickett利用Bumotec加工中心在黄铜上复制了一系列微型伊丽莎白二世女王肖像,最小宽度仅1.4毫米。女王头部的精细细节只能通过强力显微镜观察。 我们选择女王肖像是因为想做类似硬币的东西,因为它很有共鸣,Par
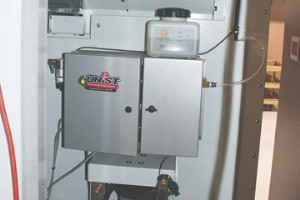
本视频简要介绍了最小量润滑(MQL)在CNC车床上的工作原理及设置方法。视频来源:Unist Inc. 尽可能多地控制加工过程是大多数机床操作员追求的目标。车削过程中冷却液的输送量和方式不应例外。为了直接控制最小量润滑(MQL)的输出,Unist Inc.提供了一种MQL系统,可直接与机床的计算机数控(CNC)通信,使操作员能够通过在零件程序中输入代码来指定润滑参数。该公司的Quantum数字控制润滑器旨在针对单台机床上的每个加工操作优化MQL流量,因为流量是可见且可编辑的。因此,操作员可以针对每个操作进行微调,以获得最佳效果。 为什么选择MQL? 尽管MQL在欧洲更为普及,但为什么越来越
工业设备