亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
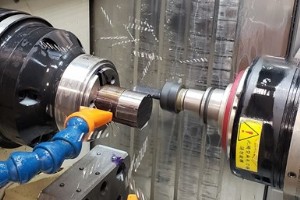
MoManTech第二台B轴车铣复合机床完全不做车削,专从棒料加工各类复杂棱柱状医疗零部件。(所有图片由MoManTech提供。) 笔者造访过多家位于偏远地区的先进机加工企业。因疫情旅行限制,未能亲访位于蒙大拿州Sheridan的MoManTech。但老板Kirt Johnston精准形容其地理位置:“まさにmiddle of nowhere(简直是鸟不拉屎的地方)。” Kirt Johnston从印第安纳州拔根搬家至蒙大拿,收购小车间并扩建4000 sq ft,引入多元化先进CNC设备。 机缘巧合得知蒙大拿一700人口小镇有小车间待售,老板因健康问题欲退休。该1800 sq ft车间仅几
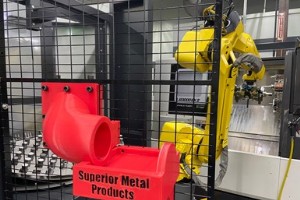
人工定期检验导致自动化车削单元暂停生产。3D打印零件收集槽将零件送至单元外,解决此问题。(所有图片由Superior Metal Products提供,除注明外。) 一年前笔者造访Omaha的Superior Metal Products,报道其复杂机器人单元:Doosan TW2600双主轴车削中心对铸铁泵组件家族进行端面加工。简述:入料输送带送工件至FANUC机器人上料,完工后机器人卸料放至手推车。 这是该车间第二个机器人加工单元。首个于2018年装机,含Okuma LB3000 EXII车削中心,配Halter的LoadAssistant机器人上料工件存储单元实现无人值守。该自包含单元
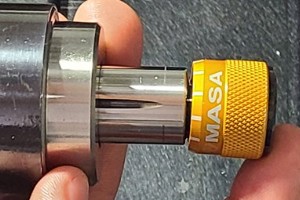
Microconic筒夹让Lane4 Precision精细调节夹持张力加工复杂零件。事实上,这些筒夹使车间能完成以往无法加工的工件,并频繁高效实施背向加工。图片来源:Lane4 Precision 在CNC瑞士型车床加工微小零件时,工装夹持——特别是背向加工夹持——颇具挑战。拾料筒夹设计不当会导致同心度/跳动差、夹持力控制失效造成零件损伤。Dan Fifer,Lane4 Precision(加州圣罗莎)老板,发现适配其应用的筒夹后,便成为该厂商忠实客户,将最精密复杂的零件托付给其工装系统。 车间五台瑞士型车床常加工薄壁、短拾料台阶的微小医疗工件。此类复杂工件需副轴铣削及贴近筒夹的背向加工。
视频播放速度加快,展示夹爪从机床储料架取另一托盘的过程。 Challenge Machine利用新五轴机床摆动B轴铸件侧面的激光探针进行刀具预设定,在无人值守加工循环中检测刀具断裂并追踪磨损(特定应用)。 位于明尼苏达州Blaine的Challenge Machine专精于小型复杂零件加工——部分极微小。设备涵盖B轴瑞士型车床、带分度工作台的立加(提供四轴/五轴旋转)、高速真五轴加工中心。 虽瑞士型靠棒料送料实现长时段无人值守,但所有铣削设备至今仍需人工上下料。最新五轴机床集成工装托盘交换器与大容量刀库(ATC),支持白天无人值守、夜间无灯运行。此外,CNC功能结合触发式测头程序,基于单一运
磨削后经珩磨改善表面光洁度,再经最终抛光。自动砂轮测量确保每次珩磨从正确进给位置开始。图片来源:ANCA 医疗行业专家预测,骨科髋关节手术将以5%年增率持续至2026年。全球老龄化加剧使然。随之而来的是对支撑此类手术的器械零部件及生产设备需求激增。ANCA与砂轮制造商Tyrolit联合开发的股骨球磨削工艺,即在ANCA MX7 Linear数控磨床上,借专用机床控制与技术,实现成品股骨球的高质量与一致性。 髋关节植入用股骨球的有效性能要求圆度、尺寸、表面光洁度高度一致。ANCA在MX7 Linear上开发工艺,在同一工作包络内依次实施粗磨、精珩磨、最终抛光,达成球面粗糙度<0.01μm Ra
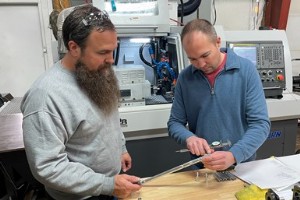
近期,Hashier Machine面临业务十字路口。 兄弟俩Pete(左)与Phil Hashier决定引入瑞士型车削,实现长时段无人值守加工,替代原本需跨多台机床完成的零件。 Phil Hashier于2006年在俄亥俄州Avon Lake创立车间,次年机械工程师兄长Pete加入。创业几年后遭遇经济衰退,像许多同行一样被迫裁员。虽熬过难关,但招聘极其困难,现仅4名员工,CNC机床数量却是员工数的两倍多。 现有设备性能不俗,含带动力刀塔的车床、带四轴分度盘的立加。但零件常需跨多台机床多工序完成,操作员仍需看管机床。 兄弟俩面临抉择:持续主动招募车间员工运营现有设备,还是掌握更先进的机床平台
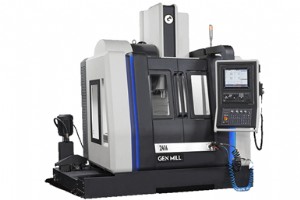
每月我们汇编技术展示,精选供应商提供的产品信息。7月聚焦即将在IMTS 2022亮相的多款加工中心。 本期《PM》加工中心展示涵盖:提供直观加工与曲面加工的高速立加;为柔性设计的立加;以线性曲线控制主轴运动实现精准高速的系统;及更多下文所述产品。 欲了解精密机加工全谱系最新产品,请访问《Production Machining》新产品在线专区。 若想获取精密机加工行业最新资讯、产品技术与运营最佳实践,敬请订阅《Production Machining》免费月刊印刷版。 阅读《PM》6月技术回顾。 点击下方链接阅读完整产品帖: 高速立加提供直观加工与曲面加工 图片来源:Expand Machi
作为一家职能车间,Mitotec Precision持续探索缩短换型时间的方法,其两台CNC多主轴机床由操作员(如从学徒转为正式员工的Trevor Hutchins)操作。2万件的批量规模是这些机床的“最佳生产区间”。(图片来源:Mitotec Precision) Mitotec Precision对多主轴凸轮自动车床并不陌生,但CNC多主轴机床是新领域——首台于2019年购入,第二台于2022年春季增设。有趣的是,这家位于威斯康星州Necedah的公司,从未按传统预期方式使用其凸轮式或CNC多主轴机床——即专门用于大批量单一零件生产。 总经理Clinton Pouillie解释道:“我们
北印第安纳车轴公司(Northern Indiana Axle),60,000平方英尺阿米希族自有CNC机床店,专精马车零件、不锈钢围栏、球头挂钩、索具件、铝挂车铰链盖加工。 1960年代社会学者预言阿米希族数十年内将融入主流社会,实则人口从8.4万(1980s)增至30万+,增速全美最快。农业工业化挤压传统生计,北印第安纳地区(Nappanee与Elkhart-La Grange聚居区合计3万阿米希人口)却催生独特共生:“世界房车之都”产全美80%房车,Elkhart县65岁以下阿米希男性多在房车厂就业。 创始人Ken Mullet曾是其中一员。我们在PMTS展会初识Ken,彼时他正看新
每周日下午3点,Custom Tool车间人员开始布置车削中心进入夜间无人化生产模式。Young兄弟(Gillen总裁、Bob副总裁)2008年收购田纳西Cookeville这家刀具店,首项改造即为两轴CNC车削中心加装送料器,实现白班长时段无人值守,开启自动化文化变革——此前连工资单仍手写。 如今:两台带Y轴/副主轴/动力刀具/集件器的棒料车削中心可夜间15.5小时无人运行,目标一次装夹完工。操作员从装卸料中解放,转向工艺改善建议(如机内去毛刺集成)。新增影像测量系统自动化夜间批量件检测。 自动化采集“生产日志”数据(约10年前建立),对比计划与实际产出,量化“偷来的时间”(夜间15.5
施密特工程公司(STE,伊利诺伊Villa Park)引入精益生产外部专家Erik Poulsen(21年精密加工经验)任运营总监。价值流图揭示锤体/扳机件加工单元多重痛点:多次装夹、高废品率、排程困境、设备可靠性差、换型复杂、质量波动、停机维修频发。 原专用凸轮分度机+二次加工模式被两台Hydromat EPIC HF HS-16分度卡盘机替代。选型关键:地理邻近、品质口碑、服务响应。Hydromat提供交钥匙系统集成。 家族传承与业务聚焦 1943年德裔移民Gustav K. Schmid创立模具小作坊,三代传承至今。Eric Schmid与Heidi Schmid Schaefer
Precision Plus车间中央整齐排列十余台机械驱动瑞士型车床,凸轮转动声清脆,无CNC机床常见的降噪罩。十余把刀具同时进退切削,凸轮轴每转完成一件成品。公司2000年迁至威斯康星Elkhorn,总裁Mike J. Reader陆续引入Miyano ABX/BNX双主轴、Star/Tsugami CNC瑞士型车床,却依然保留凸轮驱动阵容。为什么? 工程副总裁Michael P. Reader(总裁之子)答案简洁:“凸轮机在适用场景下运营成本更低。” 凸轮对决CAM:小批量大批量的分水岭 “小圆柱件、高年产量,凸轮瑞士型极具经济性。”Tornos凸轮机电耗低、多刀位同步切削、刀具距
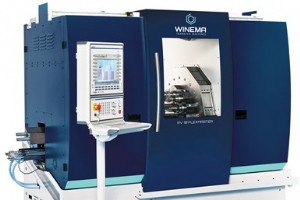
Winema RV10 Flexmaster凭借分度台直驱技术,分度时间<0.3秒实现极短节拍。高产车间青睐回转工作台机床,但传统结构受限于卡盘遮挡无法完成全长外圆车削。Winema创新引入精密车削单元(PTC),工件在独立坐标系中夹持(顶尖/夹头)完成全长外圆车削与镗孔,同轴度达20μm,媲美车床/多主轴机床,突破回转工作台机床精度天花板。 小零件、小占地 Winema位于德国Grosselfingen,2013年开发RV10。当时市场仅有仅适用单一零件、换型困难的机械凸轮回转工作台机床(美制)。市场需求转向:小批次多品种高产、快速换型(15-120分钟,典型30-60分钟)。RV10
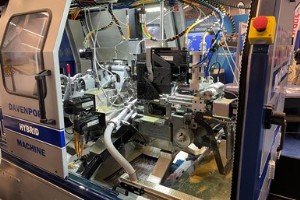
2017年推出的Hybrid多主轴机床融合CNC与凸轮驱动技术,实现大批量精密零件高效生产。Davenport Machine(Brinkman International旗下)首席制造技术官Dan Bavineau指出,这是客户最常问的两个问题:哪些功能保留凸轮驱动?为什么? Hybrid平台传承经典五主轴多主轴螺丝机血统,CNC与凸轮混合架构兼顾极速节拍与精密工艺控制,同时实现直观编程、柔性提升与高性价比。 四端面加工主轴保留凸轮驱动 为控制成本,四端面加工主轴(常用钻孔/攻丝/开槽等简单进退动作)维持凸轮驱动。改为CNC需增配滚珠丝杠、编码器、伺服电机、电柜,成本大增。且端面加工
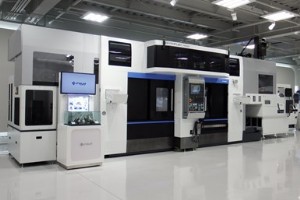
全球机床行业明确趋向多任务机床集成加工,单机完成从毛坯到成品全流程,节省占地、换型工时与人力。富士机床美国公司(Fuji Machine America Corp.)融合机床与机器人技术,推出集成三轴龙门机器人的Gyroflex自动化多任务加工方案。 “任何受益于单机完工的车间都是Gyroflex理想用户,”销售服务副总裁Frank Tortorich表示,“从原材料上料到成品下料,含在机测量检测,全流程自动闭环。” 核心特性:对置双主轴、B轴铣削主轴、多工作流、大容量刀库、集成自动化、高刚性。 对置双主轴 Z向滑枕对置布置,规格能力完全对等。可同步执行Op10a/10b,或工件在保持定
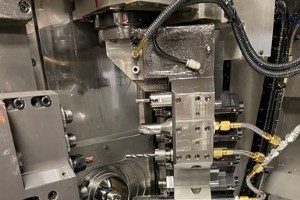
在寻找配备Y2轴的瑞士型车床过程中,派拉蒙机床公司(Paramount Machine)意识到:同时拥有Y2轴与可编程B轴的机床,能在多角度创建轮廓与特征,极大拓展加工能力。 位于盐湖城的派拉蒙机床服务于航天、国防、医疗、矿业等多元客户群。在公司所有者Steve Van Orden带领下,这家65人制造企业拥有恒温车间,设备涵盖立加、卧加、CNC车床、车铣复合、线切割EDM,2017年前仅有1台瑞士型车床,如今已增至6台。 Steve之子Eric担任螺纹机组长兼车削技术顾问。他表示,公司首台六轴瑞士型车床虽配备动力刀具可一次装夹完成加工,但缺少Y2轴,限制了副主轴侧的加工操作类型。 这促使
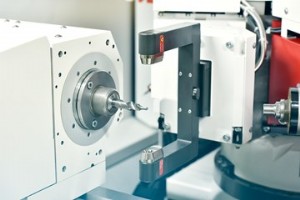
在机械车间见到激光应用并不罕见。例如:用于机床运动系统测量校准的激光干涉仪;用于机上测量刀具并检测断刀的激光刀具设定系统。 近期,激光技术被集成到 Stocker(United Grinding 旗下品牌)部分外圆和万能磨床型号上,用于测量精密工件。过去 10 年,该公司一直在开发这项技术,最初用于实验性测量砂轮。意识到其在磨床上的潜力后,2020 年 Stocker 与激光制造商合作,增加改进的透镜和其他适合磨削的必要设备,最终推出了名为 LaserControl 的机床集成激光过程测量技术。 LaserControl 具有诸多优势:精密工件测量降低生产成本,增加可测量工件尺寸范围,提高零件
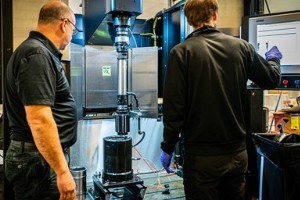
这种“机械化学”工艺通过镜面滚压/平台研磨,在纳米级将钨渗透到表面,从而改善钢、铸铁等铁基材料的摩擦学性能。图片来源:Sunnen 对于必须容纳配合内部组件的精密孔,珩磨通常是最后的加工工序之一。据珩磨设备及磨料制造商 Sunnen 介绍,该工艺可修正各种不利的孔状况,包括直径尺寸、喇叭口、波浪度、锥度、彩虹形、鼓形、铰刀振动痕、镗削痕迹和非圆度孔。它能实现 ±0.0002 英寸的孔径公差,并留下标志性的交叉纹路以利润滑油保持。 更进一步,Sunnen 近期与瑞典 Applied Nano Surfaces (ANS) 合作,在标准 Sunnen 数控珩磨设备上提供 ANS Tribocond
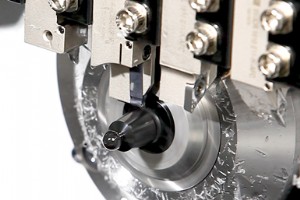
Arno应用专家Rob Hampton在视频中回顾Arno快换系统并描述其运作方式。 在滑动主轴箱车床传统刀板上维护刀具,索引一片刀片可能耗时10分钟以上。索引刀具时,操作员可能碰松冷却液喷嘴,损失刀具寿命和时间。刀片索引完,操作员可能需多次启停主轴查看冷却液流是否导向所需位置。 Arno快换(AFC)刀具系统含分体柄内冷车削刀、切断刀、开槽刀的刀板。图片来源:Arno USA 为优化换刀过程,Arno-Werkzeuge USA LLC开发内冷快换刀具系统,消除瑞士型车床紧凑工作区高压冷却液管路。公司称也显著减少换刀停机和装夹时间(从小时级至分钟级),提供精准重复性。这些优势不仅增加
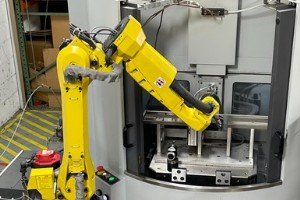
这个机器人加工单元生产汽车燃油系统管路。探索Custom Tool在田纳西州Cookeville的此单元包含内容:工装、零件分配器、安全扫描仪、零件收集器。 您是否采购过设备,知道最终会派上用场,但当时除一直关注它外无购买理由?我有机会访问一家能回答是且毫不后悔投资的机床车间。事实上,它见证一高产量加工工作吞吐量增加,自动化团队学会新技能,认为将有利于未来许多自动化机床照看项目。 2018年,Custom Tool Inc.(田纳西州Cookeville)管理层对团队陌生技术好奇。虽车间不陌生自动化(有自动焊接单元),但无机器人自集成机床照看经验。因此,仅为学习未来可能受益自动化工作的机器
工业设备